
Noticias
Respuesta directa: después del recubrimiento GOB hay una puerta que decide si el módulo sigue adelante: la inspección visual, hecha antes de curar, mover o almacenar el módulo. Se mira a simple vista, con luz blanca y con luz rasante, inclinando el módulo: cobertura completa, bordes cubiertos, burbujas, escurrimientos o acumulaciones de adhesivo, cuerpos extraños y cambios de color o brillo. Cada signo tiene una decisión —pasar, retrabajar o rechazar— y cada módulo inspeccionado queda registrado. Esta inspección no mide el espesor ni busca la causa de los defectos: dice si el módulo puede seguir o si el lote debe pararse.
Este artículo trata un solo momento: el módulo acaba de salir de la máquina de recubrimiento y todavía no ha empezado a curar. No trata la inspección del módulo desnudo antes de recubrir, ni la medición del espesor del recubrimiento, ni la aceptación del lote antes del envío, ni la búsqueda de las causas de los defectos. Cada uno de esos pasos tiene su propio procedimiento. Aquí la pregunta es más estrecha: en ese momento, con el módulo en la mano y la capa todavía fresca, ¿qué hay que mirar, con qué luz, quién decide y cuándo se detiene el lote?
La respuesta corta es que la inspección visual es una puerta, no un trámite. Si se hace bien, los defectos se encuentran cuando todavía se puede hacer algo: retrabajar un módulo o apartarlo antes de que el curado lo convierta en un defecto permanente. Si se hace mal —de prisa, con mala luz, sin registrar nada—, el defecto viaja con el módulo hasta el cliente, donde ya no tiene arreglo barato.
La inspección visual del módulo recubierto está entre el recubrimiento y el curado. Antes del recubrimiento, el módulo desnudo ya se inspeccionó: esa inspección, descrita en el artículo sobre cómo inspeccionar el módulo LED desnudo antes de recubrirlo, evita que el recubrimiento encierre un defecto que ya existía. La primera muestra con la que se abre el lote, descrita en el artículo sobre la primera muestra GOB que decide si se sigue o se ajusta, decide si el lote empieza. Esta inspección decide otra cosa: si cada módulo inspeccionado puede seguir adelante después de recubrirse. Después de ella viene el curado, descrito en el artículo sobre qué hacer después del recubrimiento antes de que el módulo siga adelante, y más tarde la aceptación del lote antes del envío. Son puertas distintas, en momentos distintos, y ninguna sustituye a la anterior.
El momento importa más que la duración. La inspección se hace cuando el recubrimiento está aplicado y antes de que el curado avance: en ese intervalo el adhesivo todavía permite retrabajar o apartar un módulo sin romper nada. Cuando el curado ya ha empezado, las opciones se cierran: un módulo con un defecto de cobertura ya no se corrige con una pasada más, sino con una decisión de retrabajo o de rechazo mucho más cara. Por eso la puerta está aquí y no después: es el último momento en que la decisión es barata.
Cuántos módulos se inspeccionan por lote no lo fija este artículo: lo fija el plan de muestreo del lote y los criterios de aceptación del cliente. Este artículo fija qué se mira en cada módulo inspeccionado, cómo se mira y qué decisión se toma con lo que se ve. El número de módulos y los criterios de lo que se mira son dos decisiones distintas, y mezclarlas es el primer error del puesto de inspección.
Regla práctica: si el módulo ya está curando, la inspección llega tarde. La puerta se pone entre el recubrimiento y el curado, no después del curado.
La inspección visual del recubrimiento mira seis signos. No son seis defectos distintos con seis nombres técnicos: son las seis cosas que el ojo puede ver en una capa recién aplicada. Cada signo tiene una decisión asociada, y la tabla siguiente es el corazón del puesto: el inspector no improvisa, compara lo que ve con la tabla y decide.
| Signo | Qué se ve | Qué decisión sugiere |
|---|---|---|
| Cobertura incompleta | Una zona del módulo sin adhesivo, donde se ve la placa o el componente | Retrabajar si la ficha lo permite; si no, rechazar. El módulo no pasa tal cual |
| Borde sin cubrir | El adhesivo no llega al borde del módulo o se retira de él | Retrabajar si la ficha lo permite; si el borde queda expuesto, rechazar |
| Burbujas | Burbujas visibles en la superficie o bajo la capa | Registrar posición y tamaño. La causa se busca aparte, no en esta inspección |
| Escurrimiento o acumulación | Adhesivo que gotea, se acumula en un borde o forma un charco | Retrabajar si la ficha lo permite; si invade una zona de contacto, rechazar |
| Cuerpo extraño | Polvo, fibra o partícula atrapada bajo la capa | Rechazar o retrabajar según la ficha; nunca ignorarlo porque «no se nota» |
| Color o brillo anormal | Mancha, velo o zona mate entre zonas brillantes | Apartar para revisar con el responsable; no pasa sin una decisión registrada |
Las burbujas merecen una aclaración. En esta inspección, una burbuja es solo un signo: se registra dónde está y qué tamaño tiene, y se decide si el módulo pasa, se retrabaja o se rechaza. Por qué apareció la burbuja es otra investigación, descrita en el artículo sobre por qué aparecen burbujas en el recubrimiento GOB y cómo detenerlas en su origen. Este artículo no repite las causas ni el diagnóstico por posición: quien inspecciona anota el signo, quien investiga busca la causa, y mezclar los dos trabajos es lo que convierte una inspección de cinco minutos en una discusión de media hora sin decisión.
Los límites numéricos —qué tamaño de burbuja se admite, cuánto borde sin cubrir se tolera— no están en este artículo: están en la ficha del módulo y en los criterios de aceptación del cliente. Un artículo general no puede fijar los números de todos los módulos. Lo que sí fija este artículo es el método: qué se mira, con qué luz y qué decisión corresponde a cada signo. Sin la ficha, la tabla dice qué buscar; con la ficha, la tabla dice qué decidir.
La luz es la mitad de la inspección. Un módulo mirado solo de frente, bajo la luz del techo, parece correcto aunque tenga un escurrimiento en el borde o una burbuja bajo la capa: de frente, la superficie refleja igual en todas partes y el relieve desaparece. Por eso la inspección usa dos luces y un movimiento, en este orden.
Primero, luz blanca de frente: se mira todo el módulo bajo luz blanca, de frente, para comprobar la cobertura y el color. Es la mirada general, la que dice si el módulo está cubierto entero y si el color es uniforme. Segundo, luz rasante: se baja la fuente de luz y se mira a lo largo de la superficie, casi de lado. Con la luz rasante aparece el relieve: el escurrimiento, la acumulación en el borde, la burbuja que sobresale y la zona donde la capa se retira del borde. Tercero, inclinar el módulo despacio mientras se mira: un defecto que de frente no se ve aparece cuando cambia el ángulo, y un defecto que solo se ve desde un ángulo sigue siendo un defecto.
La inspección se hace a simple vista. La práctica habitual en la inspección de recubrimientos, recogida en el criterio de aceptación IPC-A-610, es mirar primero a simple vista y usar una lupa solo para confirmar una sospecha concreta —por ejemplo, si lo que se ve es una burbuja o una mota de polvo—, no para buscar defectos a aumento. Buscar a aumento convierte la inspección en un examen sin fin: a aumento siempre se encuentra algo, y lo que se encuentra no siempre es un defecto. La lupa confirma; no decide.
Dos cosas que no se deben hacer. Primera: inspeccionar a través del cristal tintado de la máquina. El cristal oscurece, refleja y deforma la superficie: lo que se ve a través de él no es el módulo, es el reflejo de quien mira. La inspección se hace con el módulo fuera de la máquina, en el puesto de inspección, no a través de una ventana. Segunda: dar por hecho que una luz ultravioleta sirve para ver el recubrimiento. La luz ultravioleta solo ayuda cuando el adhesivo lleva un trazador fluorescente; si el adhesivo no lo lleva, la luz ultravioleta no muestra nada. No se debe afirmar que un adhesivo concreto lleva trazador sin comprobar su ficha.
Regla práctica: si el defecto solo se ve con luz rasante o inclinando el módulo, sigue siendo un defecto. La inspección que solo mira de frente aprueba módulos que el cliente verá de lado.
El inspector se nombra antes de que empiece el lote, no cuando aparece el primer defecto. Nombrar al inspector antes significa que la decisión de pasar, retrabajar o rechazar tiene un responsable desde el primer módulo, y que esa persona conoce la tabla del apartado 2 y la ficha del módulo antes de mirar el primer módulo. Un inspector nombrado a mitad del lote hereda decisiones que no tomó y un criterio que no conoce.
Conviene que quien recubrió el módulo no sea la única persona que juzgue su propio trabajo. Quien acaba de recubrir un módulo sabe cuánto esfuerzo le costó y tiende a verlo terminado; una segunda mirada, aunque sea breve, ve el módulo sin esa historia. No hace falta un segundo inspector a tiempo completo: basta con que los módulos dudosos pasen por otra persona antes de decidir. La regla es simple: si el inspector duda, aparta el módulo y decide con el responsable. Pasar un módulo dudoso «para no parar la línea» no ahorra tiempo: traslada la decisión al cliente.
La decisión se escribe en el momento de la inspección, no al final del turno. Un registro escrito al final del turno, de memoria, no dice qué módulo tenía qué signo: dice lo que el inspector recuerda, y la memoria ordena los defectos por lo llamativos que fueron, no por el módulo al que pertenecían. El registro del apartado 6 se rellena módulo a módulo, mientras se mira, y se firma cuando el lote se para o se entrega.
Ver un signo no es decidir: decidir es aplicar la tabla siguiente al signo que se ha visto. Tres decisiones existen para un módulo, y una cuarta existe para el lote. La cuarta es la más importante: es la que impide que un problema de proceso se convierta en un lote entero de módulos defectuosos.
| Decisión | Cuándo | Qué se hace después |
|---|---|---|
| Pasar | Los seis signos están bien o dentro de lo que admite la ficha del módulo | El módulo sigue al curado y queda registrado como aprobado |
| Retrabajar | Defecto local y reparable, y la ficha permite el retrabajo | Se retrabaja, se vuelve a inspeccionar y el retrabajo queda registrado; si el retrabajo falla, se rechaza |
| Rechazar | Zona sin cubrir, burbuja que une zonas que no deben unirse, cuerpo extraño que afecta a la función, color anormal sin explicación | Se separa físicamente del lote bueno, se etiqueta y se registra; no vuelve al lote |
| Parar el lote | El mismo signo aparece en módulos seguidos, o la proporción de rechazos sube de repente | Se para, se avisa al responsable y no se sigue recubriendo hasta identificar la causa |
El retrabajo tiene sus propias reglas, descritas en el artículo sobre cuándo merece la pena retrabajar un módulo GOB recubierto y cuándo no: no todo defecto admite retrabajo, y un retrabajo que falla convierte un módulo retrabajable en un módulo rechazado. Este artículo no repite esas reglas; solo fija el momento en que se decide si un módulo entra en esa vía. El módulo rechazado, por su parte, no se tira sin más ni se mezcla con el lote bueno: se separa físicamente, se etiqueta con su defecto y se registra, y su destino —retrabajo, conservación, degradación o desecho— lo decide el procedimiento de la fábrica, no el inspector en el momento.
La condición de parada del lote merece atención porque es la decisión que más cuesta tomar. Parar el lote cuando el mismo signo aparece en módulos seguidos no es exagerar: es reconocer que el problema ya no es de un módulo, sino del proceso. Seguir recubriendo «a ver si se pasa» produce módulos que habrá que inspeccionar, apartar y registrar uno a uno, y cada uno de ellos cuesta más que la parada. La parada no es un castigo: es la forma de que el defecto deje de repetirse.
El registro de inspección es lo que permite responder, semanas después, una pregunta concreta: «este módulo, ¿se inspeccionó, quién lo miró y con qué resultado?». Si la respuesta exige buscar en la memoria de alguien, el registro no sirve. Si la respuesta está en una línea del registro, el registro sirve. Ocho campos bastan.
| Campo del registro | Por qué debe quedar escrito |
|---|---|
| Fecha y hora de la inspección | Sin hora, no se sabe si el módulo se inspeccionó antes o después de que empezara el curado |
| Lote de módulos | Delimita a qué producción pertenece el módulo inspeccionado |
| Número de lote del adhesivo | Une el módulo con el adhesivo que lleva; sin él, un defecto posterior no señala a ningún lote |
| Inspector | Permite preguntar por la decisión después, en lugar de discutirla de memoria |
| Módulos inspeccionados, por identificación | Dice qué módulos pasaron por la puerta y cuáles no se inspeccionaron |
| Signo observado en cada módulo apartado | La posición y el signo, no solo «defectuoso»: sin posición no hay investigación posible |
| Decisión por módulo: pasar, retrabajar o rechazar | La decisión es el resultado de la inspección; un registro sin decisiones es solo una lista de defectos |
| Firma del responsable cuando el lote se para | La parada del lote es una decisión de producción, y queda firmada por quien la ordenó |
El registro no necesita un formulario complicado: una hoja con estos ocho campos, rellenada módulo a módulo mientras se mira, cumple su función. Lo que no cumple su función es el registro rellenado al final del turno con los defectos que el inspector recuerda: ese registro ordena los defectos por lo llamativos que fueron, no por el módulo al que pertenecían, y no puede responder qué módulo lleva cada defecto.
— Inspeccionar solo con la luz del techo, de frente, sin luz rasante ni inclinar el módulo. La mitad de los signos solo se ven con luz rasante.
— Mirar el módulo a través del cristal tintado de la máquina. El cristal refleja y deforma: lo que se ve es el reflejo de quien mira, no la superficie del módulo.
— Inspeccionar cuando el curado ya ha empezado. La puerta está antes del curado; después, retrabajar o apartar cuesta mucho más.
— Confundir la inspección visual con la medición del espesor. El ojo ve la cobertura; el espesor se mide con instrumentos, como se describe en el artículo sobre cómo medir el espesor del recubrimiento GOB sin destruir el módulo.
— Buscar la causa del defecto durante la inspección. La inspección anota el signo; la causa se investiga aparte. Quien inspecciona y a la vez investiga no decide: discute.
— Pasar un módulo dudoso para no parar la línea. Un módulo dudoso que pasa es una decisión trasladada al cliente, que la tomará sin registro y sin posibilidad de retrabajo.
— Registrar al final del turno, de memoria. El registro se rellena mientras se mira, módulo a módulo; al final del turno solo queda la firma.
Una puerta que lo hace todo no hace nada bien. Esta inspección no mide el espesor del recubrimiento: eso se hace con testigo, peso, borde y corte, como se describe en el artículo sobre cómo medir el espesor del recubrimiento GOB sin destruir el módulo. No prueba la función eléctrica del módulo: la prueba de encendido es otro paso, después del curado. No busca las causas de los defectos: las burbujas, por ejemplo, se investigan aparte, como se describe en el artículo sobre por qué aparecen burbujas en el recubrimiento GOB. No sustituye la inspección del módulo desnudo antes del recubrimiento, descrita en el artículo sobre cómo inspeccionar el módulo LED desnudo antes de recubrirlo. Y no sustituye la aceptación del lote antes del envío: esta puerta decide si el módulo sigue al curado; la aceptación decide si el lote puede enviarse.
Delimitar lo que la inspección no hace es lo que le da valor a lo que sí hace. Un inspector que sabe que su trabajo es mirar, decidir y registrar —y no medir, ni probar, ni investigar— termina la inspección en minutos y con decisiones escritas. Un inspector al que se le pide todo a la vez no termina ninguna de las tareas.
La máquina de recubrimiento GOB de JHIMS, la GOB-LXS330, es el equipo sobre el que ocurre la inspección descrita en este artículo: presión de entrada de 0,5 a 0,8 MPa, precisión de funcionamiento de ±0,05 mm, velocidad de 200 mm/s, capacidad de adhesivo de 30 litros, fijación de 400 × 400 mm, programación por enseñanza con almacenamiento de parámetros, válvula antidrip y alarma de nivel de líquido. La ventana de presión y la precisión son los datos que fijan cómo se aplica la capa que después se inspecciona: una capa aplicada con la presión y el programa estables es una capa que se puede juzgar con la tabla del apartado 2, y una capa aplicada con la presión tocada durante el lote es una capa cuya inspección ya no distingue el defecto del ajuste.
El adhesivo citado en este artículo es el OPT315, material de sellado de silicona de dos componentes y curado a temperatura ambiente: proporción A:B de 10:1 en peso, presentación de 22 kilos por juego —20 kilos de A y 2 kilos de B—, almacenamiento de 9 meses por debajo de 25 °C en lugar fresco y seco con el envase sellado. El nombre del material sigue en cada caso el registro de producción y la ficha de datos del módulo que se está fabricando: es esa ficha, no este artículo, la que dice qué adhesivo lleva cada módulo. Los datos de la GOB-LXS330 y del OPT315 citados arriba son los de sus páginas de producto: GOB-LXS330 y OPT315. La versión en español de esas páginas de producto no existe; los enlaces llevan a las páginas en inglés, donde están los parámetros citados.
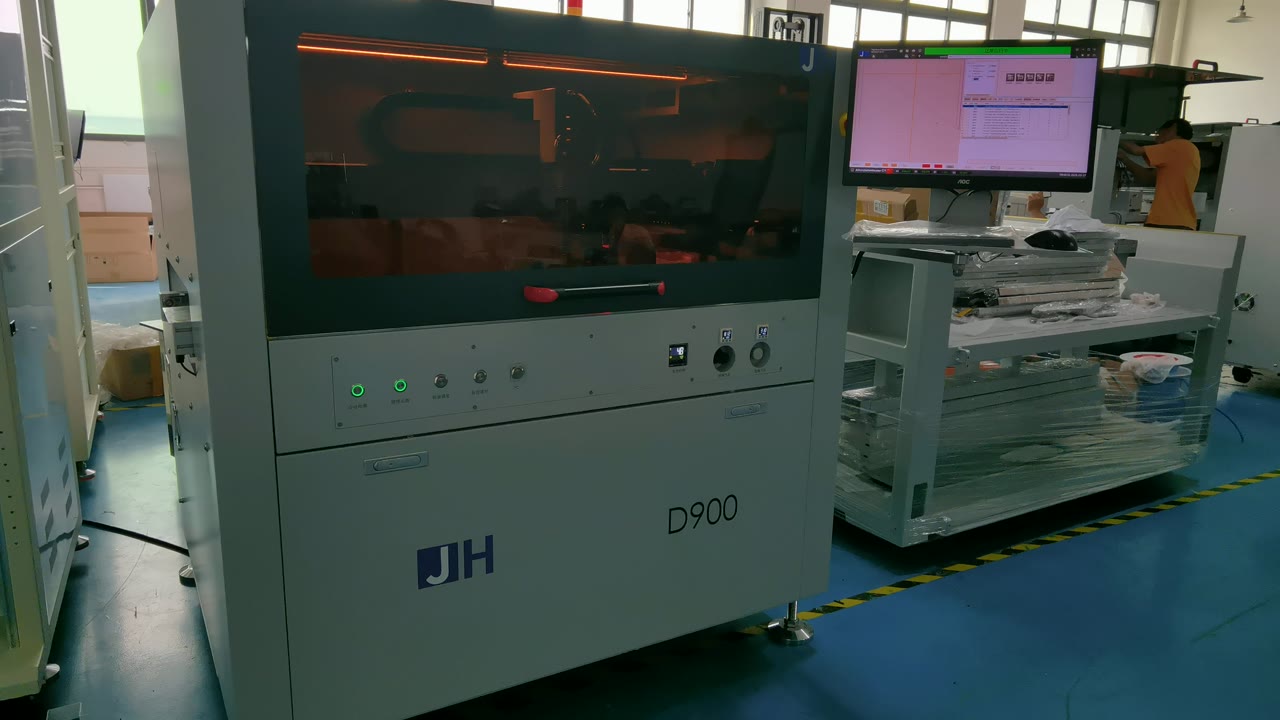
Máquina de dispensado de precisión D900 en el taller, como referencia del puesto de recubrimiento (foto extraída del vídeo de la máquina D900; no es la GOB-LXS330 ni una foto de inspección).
La foto muestra la máquina de dispensado de precisión D900, y se incluye solo como referencia del puesto de recubrimiento —máquina cerrada, cabezal sobre la zona de trabajo y monitor con el programa de dispensado— en el que se aplica la capa que después se inspecciona. No es la GOB-LXS330, la máquina de recubrimiento GOB citada en este artículo, ni una foto de un módulo inspeccionado: no existe en el archivo de imágenes disponible una foto de un módulo GOB recubierto en el puesto de inspección, y este artículo no usa una foto que no muestra lo que dice mostrar.
La lista siguiente es la inspección visual en una página. Se sigue en orden, módulo a módulo, y se firma al final del lote. Un paso saltado no se recupera al final del turno: se recupera antes de que el módulo siga adelante.
| Paso | Hecho |
|---|---|
| 1. El inspector está nombrado y conoce la ficha del módulo | La decisión tiene un responsable antes del primer módulo |
| 2. El módulo se inspecciona antes de que empiece el curado | La puerta está entre el recubrimiento y el curado, no después |
| 3. Luz blanca de frente: cobertura y color | Se mira todo el módulo bajo luz blanca, de frente |
| 4. Luz rasante e inclinar el módulo: relieve y bordes | Escurrimientos, acumulaciones, burbujas y bordes aparecen con la luz baja y el módulo inclinado |
| 5. Seis signos comparados con la tabla | Cobertura, bordes, burbujas, escurrimiento, cuerpos extraños, color o brillo |
| 6. Decisión por módulo: pasar, retrabajar o rechazar | El módulo dudoso se aparta y se decide con el responsable; no pasa «para no parar la línea» |
| 7. Registro rellenado mientras se mira | Ocho campos: fecha y hora, lote de módulos, lote de adhesivo, inspector, módulos, signo, decisión y firma de parada |
| 8. Parar el lote si el mismo signo se repite | La parada se firma y no se sigue recubriendo hasta identificar la causa |
¿La inspección visual sustituye a la medición del espesor?
No. El ojo ve la cobertura —si la capa está, si llega al borde, si tiene burbujas—; el espesor se mide con instrumentos. Son dos puertas distintas: esta inspección decide si el módulo sigue al curado, y la medición del espesor dice si la capa tiene el grosor que pide la ficha.
¿Cuántos módulos debo inspeccionar por lote?
Lo fija el plan de muestreo del lote y los criterios de aceptación del cliente, no este artículo. Este artículo fija qué se mira en cada módulo inspeccionado y qué decisión corresponde a cada signo.
¿Una burbuja pequeña es motivo de rechazo?
Depende de la ficha del módulo. La práctica general de la industria distingue entre una burbuja que une zonas que no deben unirse o deja un conductor al descubierto —eso es un defecto— y una burbuja pequeña que no compromete la protección —eso se registra como indicador del proceso—. Este artículo no fija el tamaño límite: lo fija la ficha del módulo y los criterios de aceptación del cliente.
¿Puedo inspeccionar el módulo después del curado?
Como sustituto de esta puerta, no. Después del curado se puede mirar el módulo, pero ya no se puede retrabajar igual ni apartarlo antes de que siga adelante: la inspección llega tarde. La puerta está entre el recubrimiento y el curado.
¿Qué hago si el mismo defecto aparece en varios módulos seguidos?
Parar el lote y avisar al responsable. El mismo signo en módulos seguidos ya no es un problema de un módulo, sino del proceso, y seguir recubriendo solo produce más módulos que habrá que apartar. No se sigue «a ver si se pasa».
Conclusión: la inspección visual después del recubrimiento GOB es una puerta de cinco minutos que protege todo lo que viene después: mirar a simple vista con luz blanca y luz rasante, comparar seis signos con una tabla, decidir por módulo —pasar, retrabajar o rechazar—, registrar la decisión mientras se mira y parar el lote cuando el mismo signo se repite. No mide el espesor ni busca causas: dice si el módulo puede seguir o si el lote debe pararse, y lo dice antes de que el curado convierta un defecto barato en un defecto permanente. Para consultar los parámetros de la máquina de recubrimiento GOB-LXS330 o del adhesivo OPT315, o para pedir asesoramiento sobre su línea de módulos LED con GOB, escriba a [email protected].


 Teams
 whatsapp
 telegram
