
Noticias
Respuesta directa: La pasta de soldadura es un material perecedero: se guarda cerrada en frío, se deja llegar a temperatura ambiente sin abrir el envase, se mezcla con suavidad antes de imprimir y se desecha cuando muestra separación, costra o sequedad. Imprimir pasta fría o mal mezclada produce pasta insuficiente, saltos y puentes aunque la plantilla esté perfecta. Los números exactos —temperatura de guarda, horas de atemperado y vida útil— los fija la hoja de datos de cada pasta; este artículo da el método para aplicarlos y las señales para saber cuándo la pasta ya no sirve. JHIMS vende impresoras de pasta, no pasta: lo que sigue es cómo preparar la pasta que la impresora va a imprimir.
La pasta de soldadura es una mezcla de polvo metálico y fundente, y su viscosidad depende de la temperatura: fría es espesa y rueda mal; caliente es fluida y se desploma. También es tixotrópica: se vuelve más fluida al agitarla y recupera cuerpo al quedar quieta. Por eso la misma pasta, en la misma plantilla y en la misma impresora, imprime bien o mal según cómo se haya guardado, atemperado y mezclado.
Tres errores de preparación explican gran parte de los defectos de impresión que después se atribuyen a la plantilla o a la máquina. La pasta fría no llena las aperturas y deja depósitos incompletos. La pasta demasiado caliente o demasiado mezclada se desploma y une almohadillas vecinas. La pasta abierta en frío condensa humedad, y esa humedad se convierte en vapor durante el refusionado y deja bolas de soldadura y huecos. Ninguno de estos tres errores se corrige tocando la presión de la rasqueta: se corrige antes de cargar la pasta.
La regla que ordena todo el artículo es sencilla: la hoja de datos de la pasta manda. Cada fabricante fija para su producto la temperatura de guarda, el tiempo de atemperado y la vida útil. Los valores que se citan aquí son los intervalos habituales que publican los fabricantes; sirven para entender el método, no para sustituir la hoja de datos de la pasta que usted tiene en la mano.
La pasta sin abrir se guarda en refrigeración. Las hojas de datos de los fabricantes habituales indican entre 0 y 10 °C para la mayoría de las pastas convencionales, y algunas formulaciones admiten entre 0 y 12 °C. Hay pastas especiales diseñadas para guardarse a temperatura ambiente, pero solo cuando su hoja de datos lo permite. La primera comprobación al recibir un lote es, por tanto, leer la etiqueta: si la pasta llegó fuera de su intervalo, se anota y se consulta al proveedor antes de guardarla.
Tres reglas no admiten excepción. La primera: nunca se congela la pasta. El frío por debajo del intervalo indicado altera el sistema de fundente y puede producir una separación que la mezcla suave ya no corrige. La segunda: el envase se mantiene cerrado y en posición correcta —los frascos en vertical y los cartuchos con la punta hacia abajo, para que la pasta quede empaquetada hacia el extremo de salida. La tercera: se usa primero el lote más antiguo. Cada envase lleva su fecha de recepción y su fecha de apertura, y el almacén se ordena para que ningún lote caduque sin usar.
| Envase | Posición de guarda | Qué anotar en la etiqueta |
|---|---|---|
| Frasco | En vertical, tapa bien cerrada | Fecha de recepción, fecha de apertura, lote |
| Cartucho | Con la punta hacia abajo | Fecha de recepción, fecha de apertura, lote |
| Jeringa | Con la punta hacia abajo, tapón puesto | Fecha de recepción, fecha de apertura, lote |
La vida útil de un envase sellado y refrigerado suele rondar los seis meses desde la fabricación, según las hojas de datos habituales; el intervalo publicado va de unos cuatro a unos doce meses según el producto. El reloj empieza en la fabricación, no en la recepción. Un frasco con seis meses de almacén no es igual que un frasco recién llegado, aunque los dos estén sellados. Por eso la fecha de recepción no sustituye a la fecha de fabricación: las dos se anotan.
El refrigerador de pasta es solo para pasta. No comparte espacio con alimentos ni con disolventes abiertos, y su temperatura se registra. Un refrigerador sin registro es una suposición: si nadie sabe a qué temperatura estuvo el lote, nadie puede asegurar que la pasta siga dentro de su especificación.
La pasta refrigerada debe llegar a temperatura ambiente antes de abrir el envase. Si se abre en frío, el aire húmedo de la sala condensa agua sobre la pasta fría, igual que sobre una lata fría. Esa humedad queda atrapada en la pasta y durante el refusionado se convierte en vapor: salpicaduras, bolas de soldadura y huecos. El daño no se ve al imprimir; se ve después del horno, cuando ya es tarde.
El tiempo necesario depende del tamaño del envase y de la temperatura de la sala. Las guías de los fabricantes se mueven entre unas dos y unas seis horas: Indium indica al menos dos horas, Kester entre tres y cuatro, y AIM entre cuatro y seis. La práctica más segura es sacar el envase sellado el día antes del turno en que se va a usar, o al menos con la antelación que indique la hoja de datos de esa pasta. El envase se deja quieto, cerrado, a temperatura ambiente; no se abre para comprobar si ya está templado, porque abrirlo es precisamente lo que introduce la humedad.
Lo que nunca se hace es acelerar el atemperado con calor: ni sobre el horno de reflujo, ni en una placa calefactora, ni con una pistola de calor, ni en un microondas. El calor forzado calienta la superficie y deja el interior frío, y una pasta calentada por encima de lo que admite su hoja de datos pierde propiedades antes de llegar a la plantilla. La espera es parte del proceso, no tiempo perdido: se programa como se programa un cambio de modelo.
Antes de cargar la pasta hay que mezclarla, porque durante el almacenaje el fundente y el polvo se separan poco a poco. La mezcla correcta es lenta y con movimiento de plegado, con espátula, hasta que la pasta cae de la hoja de forma uniforme. Mezclar con suavidad durante alrededor de un minuto y medio basta para que la pasta recupere su fluidez de trabajo: la mezcla previa aprovecha su carácter tixotrópico y hace que ruede bien bajo la rasqueta desde la primera placa.
Lo que estropea la pasta es mezclar con violencia. Batir con fuerza mete aire en la pasta y deforma las esferas de metal; el aire atrapado se convierte después en huecos en la unión. Tampoco se debe usar un mezclador centrífugo a alta velocidad salvo que la hoja de datos de esa pasta lo permita y con sus límites: si el fabricante lo admite, lo indica con su tiempo y su velocidad máximos. En caso de duda, la mezcla manual suave es la opción segura.
Si al abrir el frasco aparece una capa de fundente separada en la parte superior, se mezcla con suavidad hasta homogeneizar. Si después de mezclar la pasta sigue separada, con grumos o con una costra seca en la superficie, no se usa: se aparta y se registra como pasta desechada. Forzar una pasta separada es imprimir un defecto conocido.
Una vez cargada, la pasta tiene una vida útil limitada a temperatura ambiente. Las páginas de producto de la L5 y la L12 de JHIMS indican que la vida útil de la pasta sobre la plantilla suele ser de 8 a 12 horas a temperatura ambiente, y que el cabezal cerrado de la impresora reduce la exposición de la pasta al aire de la sala. Pasado ese tiempo, la pasta se seca, pierde fundente y deja de transferir bien. La consecuencia práctica es que la pasta no se deja en la plantilla de un día para otro: al final del turno se retira, se guarda aparte y se limpia la plantilla.
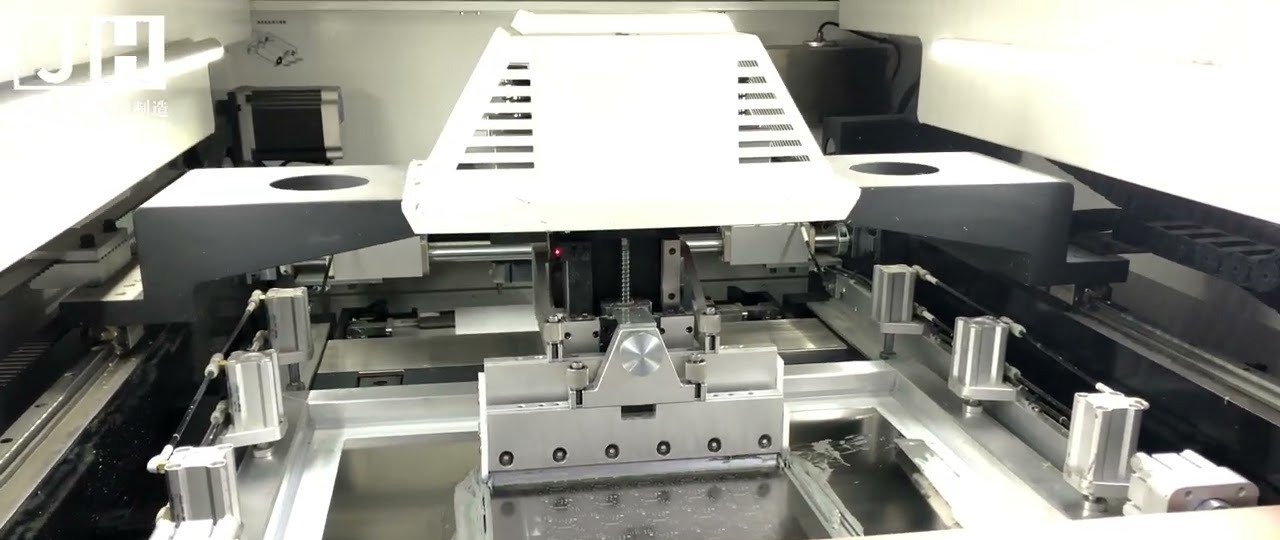
Cabezal de impresión de la L5 sobre la plantilla: la rasqueta hace rodar la pasta y la empuja por las aperturas. La foto es un fotograma de vídeo de la página de producto de la L5 en jhims.net, recortado para quitar el rótulo inferior; arriba a la izquierda se ve la pequeña marca de agua del vídeo.
Durante la corrida, la pasta debe rodar delante de la rasqueta como un cilindro uniforme. Si el rodillo se rompe, se seca por los bordes o se queda pegado a la rasqueta, la transferencia deja de ser uniforme. La primera medida es añadir pasta fresca en pequeñas cantidades, no esperar a que el rodillo desaparezca. La segunda es no añadir pasta fresca encima de pasta seca: la pasta seca no se rehidrata, contamina la carga nueva y acaba en las aperturas.
Hay dos cuidados más que se olvidan con frecuencia. Durante las paradas, la pasta queda expuesta al aire: en paradas largas se protege o se retira, según indique el procedimiento de la línea. Y durante la limpieza de la plantilla, el disolvente no debe tocar la pasta: el disolvente cambia sus propiedades y la pasta contaminada ya no imprime igual. Por eso la limpieza se hace con la pasta retirada o apartada, nunca con el rodillo puesto. La limpieza de la plantilla y la preparación de la pasta son dos tareas distintas que se coordinan, no dos formas de hacer lo mismo.
La pasta que sobra sobre la plantilla no se devuelve al frasco de pasta fresca. La pasta usada lleva contaminación, fundente seco y restos de la sala; mezclarla con pasta nueva degrada todo el frasco. La pasta usada se guarda en un frasco vacío y limpio, cerrado, a temperatura ambiente, con su etiqueta propia: es pasta usada, no pasta nueva, y se trata como tal.
La pasta usada no es basura automáticamente: las guías del sector indican que puede volver a la plantilla mezclada con una cantidad igual de pasta fresca, en pequeñas adiciones durante el turno, para que se consuma antes de la última limpieza del día. La proporción exacta depende de la pasta y del producto; lo que no cambia es la regla: la pasta usada se añade a la plantilla, nunca al frasco. Y un frasco abierto no se vuelve a refrigerar: una vez abierto se cierra bien y se deja a temperatura ambiente hasta su siguiente uso, porque volver a enfriarlo condensa la humedad que haya absorbido la pasta.
La pasta que ya no sirve se desecha en un recipiente adecuado, según las normas de la fábrica. No se tira a la basura común ni se vierte por el desagüe: contiene metal y fundente, y su eliminación sigue el procedimiento de residuos de la planta.
Antes de cada impresión, la pasta se inspecciona. Cuatro señales indican que no debe ir a una placa de producción: separación de fundente que no se corrige al mezclar, costra seca en la superficie, espesamiento evidente o cambio de olor o de color. Cualquiera de ellas basta para apartar el envase y registrarlo. La inspección cuesta un minuto; una placa impresa con pasta mala cuesta el lote.
La segunda comprobación es la impresión de prueba. Antes de liberar la producción se imprime una placa y se verifica con la inspección de pasta: la inspección 2D integrada en las impresoras M8, L5 y L12 detecta pasta insuficiente, impresiones ausentes y puentes antes de que la placa llegue a la colocación. Si la primera placa no pasa, no se ajusta la máquina a ciegas: se revisa primero la pasta —temperatura, mezcla, tiempo sobre la plantilla— y después la plantilla y los parámetros. La decisión entre inspección 2D y 3D depende de lo que haya que medir; para verificar la preparación de la pasta, la inspección 2D de la propia impresora suele bastar.
La tercera comprobación es el registro. Lote de pasta, fecha de recepción, fecha de apertura, hora de salida del frío, hora de carga en la plantilla y hora de retirada: seis datos que permiten reconstruir qué pasta llevaba cada lote de placas. Sin registro, un defecto de pasta se convierte en un misterio; con registro, se convierte en una decisión.
La mayoría de los defectos de impresión tienen varias causas posibles. La tabla siguiente recoge los que apuntan primero a la preparación de la pasta, para que el operario sepa por dónde empezar. Un mismo defecto puede venir de la plantilla o de los parámetros; la tabla no sustituye al diagnóstico, ordena el orden de comprobación.
| Defecto | Sospecha de preparación | Qué comprobar primero |
|---|---|---|
| Pasta insuficiente o saltos | Pasta fría o demasiado espesa; pasta seca por tiempo sobre la plantilla | Temperatura de la pasta, horas de atemperado, horas sobre la plantilla |
| Puentes entre almohadillas | Pasta demasiado caliente o demasiado fluida; exceso de pasta en la plantilla | Temperatura de la sala, cantidad de pasta cargada, tiempo desde la mezcla |
| Bolas de soldadura | Humedad por abrir la pasta en frío o por condensación | Si el envase se abrió antes de atemperar; humedad de la sala |
| Huecos en la unión | Aire metido al mezclar con fuerza; humedad atrapada | Cómo se mezcló la pasta; si se abrió en frío |
| Depósito irregular entre placas | Pasta separada o mal mezclada; rodillo roto | Aspecto de la pasta al abrir, mezcla antes de cargar, rodillo sobre la plantilla |
Dos notas sobre esta tabla. La primera: la temperatura de la sala también mueve la viscosidad. Las guías del sector señalan que por debajo de unos 21 °C la pasta se vuelve lenta y deja depósitos incompletos, y por encima de unos 25 °C se vuelve fluida y tiende a los puentes; la página de la L5 fija la sala de impresión en 22 ± 3 °C con 45 ± 10 % de humedad relativa. La segunda: la humedad baja seca la pasta. Con menos de un 25 % de humedad relativa, la pasta se seca con rapidez y su viscosidad sube durante el turno. Si la sala es seca, el tiempo sobre la plantilla se acorta, no se alarga.
Cuando el defecto no encaja con la preparación, el siguiente sospechoso es la plantilla: su espesor y sus aperturas fijan el volumen de pasta, como explica el artículo sobre cómo elegir el espesor de la plantilla. Preparación y plantilla se comprueban en ese orden: primero la pasta, después la plantilla, después los parámetros de la máquina.
La impresora no corrige una pasta mal preparada, pero sí define las condiciones en las que la pasta debe llegar. Las impresoras M8, L5 y L12 de JHIMS trabajan con velocidades de impresión de 10 a 200 mm por segundo —la L5, de 6 a 200 mm por segundo— y presiones de rasqueta de 0,5 a 25 kg —la L5, de 0 a 15 kg—. Esos intervalos son amplios a propósito: permiten adaptar la velocidad y la presión a la viscosidad de cada pasta. Pero adaptar no es compensar: si la pasta llega fría y espesa, subir la presión no la hace rodar bien, solo la empuja con más fuerza por las aperturas.
Lo que la impresora sí hace es avisar. Su inspección 2D integrada mide el depósito en cada placa y detecta pasta insuficiente, impresiones ausentes y puentes en tiempo real, antes de que la placa siga hacia la colocación. La máquina de inspección 3D S630 de JHIMS mide además el volumen, la superficie, la altura y la posición de cada depósito. Ninguna de las dos distingue por sí sola si el defecto viene de la pasta, de la plantilla o de los parámetros: esa distinción la hace el operario con el registro de la sección 7 y la tabla de la sección 8.
El procedimiento de arranque diario de la M8 y la L5 incluye imprimir una placa de prueba y verificarla con la inspección 2D antes de liberar la producción. Esa placa de prueba es también la última comprobación de la preparación de la pasta: si la pasta está bien guardada, bien atemperada y bien mezclada, la primera placa pasa; si no pasa, la pasta es la primera sospechosa. La ficha de la M8 en jhims.net y la ficha de la L5 en jhims.net recogen estos parámetros; la ficha de la M8 en jhims.com está en inglés, porque la versión en español de esa página de producto todavía no existe.
Un recordatorio de ámbito: JHIMS fabrica y vende impresoras de pasta de soldadura; no vende pasta. Este artículo no recomienda ninguna marca de pasta ni sustituye a la hoja de datos del fabricante de la pasta que usted usa. Lo que JHIMS sí garantiza es que sus impresoras trabajan con la pasta que llegue bien preparada, y que su inspección integrada avisa cuando el depósito no es el que debe ser.
La preparación de la pasta se convierte en rutina cuando cabe en una lista corta y se registra en una línea por lote. La siguiente lista resume el artículo; el registro mínimo que la acompaña es el que permite reconstruir qué pasta llevaba cada lote de placas.
Antes de imprimir: ocho pasos
| Campo del registro | Qué se anota |
|---|---|
| Lote de pasta | Marca, referencia y número de lote del fabricante |
| Fecha de recepción | Día en que llegó el lote a la fábrica |
| Fecha de apertura | Día en que se abrió el envase por primera vez |
| Hora de salida del frío | Cuándo salió el envase sellado del refrigerador |
| Hora de carga | Cuándo se cargó la pasta en la plantilla |
| Hora de retirada | Cuándo se retiró la pasta al final del turno |
| Resultado de la placa de prueba | Pasa o no pasa la inspección 2D, y qué defecto apareció |
| Operario | Quién preparó la pasta y quién la verificó |
El calendario de mantenimiento preventivo de la impresora cubre la máquina; este artículo cubre lo que la máquina imprime. Las dos rutinas se hacen juntas al empezar el turno: máquina verificada y pasta preparada, en ese orden, antes de la primera placa de producción.
¿Puedo imprimir la pasta fría si subo la presión de la rasqueta?
No. La pasta fría es espesa y rueda mal; subir la presión la empuja con más fuerza pero no la hace rodar. El resultado son depósitos incompletos y aperturas que no se llenan. La pasta debe llegar a temperatura ambiente antes de abrir el envase, con el tiempo que indique su hoja de datos.
¿Cuánto dura un frasco abierto?
Depende de la pasta y de cómo se guarde. Un envase sellado y refrigerado suele durar unos seis meses desde la fabricación; un envase abierto se cierra bien, se deja a temperatura ambiente y se consume en días, no en meses. La hoja de datos de cada pasta fija su vida útil; el registro de apertura es lo que permite respetarla.
¿Se puede volver a refrigerar un frasco abierto?
No. Una vez abierto, el frasco se cierra bien y se deja a temperatura ambiente hasta su siguiente uso. Volver a enfriarlo condensa la humedad que la pasta haya absorbido y esa humedad acaba en la impresión. Solo un envase sellado y sin abrir vuelve al refrigerador.
¿La pasta que sobró en la plantilla sirve mañana?
No se deja en la plantilla hasta mañana. Al final del turno se retira y se guarda aparte, en un frasco propio y etiquetado como pasta usada. Al día siguiente puede volver a la plantilla mezclada con pasta fresca, en pequeñas cantidades; nunca se devuelve al frasco de pasta nueva.
¿Qué hago si veo una capa de fundente separada arriba del frasco?
Mezcle con suavidad hasta homogeneizar. Si después de mezclar la pasta queda uniforme, se puede usar. Si sigue separada, con grumos o con costra, no se usa: se aparta y se registra como pasta desechada. Una pasta que no se homogeneiza es una pasta que ya no sirve.
¿Tiene dudas sobre la preparación de la pasta para su impresora L5, M8 o L12? Escríbanos a [email protected] y le ayudaremos a revisar sus parámetros de impresión y su procedimiento de preparación de pasta.


 Teams
 whatsapp
 telegram
