Noticias
Respuesta directa: Una impresora de pasta de soldadura no se mantiene «cuando falla», se mantiene por calendario: limpieza y revisión de la rasqueta cada día, tensión de cintas y filtración de aire cada semana, calibración de visión y lubricación de guías cada mes, calibración completa y revisión de la bomba de vacío cada trimestre, y una revisión general anual. Ese ritmo es el que publica JHIMS para su impresora M8 y el que este artículo convierte en un calendario práctico para cualquier impresora automática: qué revisar, con qué síntoma se relaciona y cómo dejar constancia de cada tarea.
Para quién es este artículo: responsables de producción, ingenieros de proceso y técnicos de mantenimiento de líneas SMT que ya tienen una impresora automática en producción y quieren pasar de apagar incendios a un plan preventivo. No es un manual de un modelo concreto: las frecuencias de referencia son las del programa de mantenimiento publicado por JHIMS para la M8, y cada fábrica debe adaptarlas a su volumen de producción y a las instrucciones del fabricante de su equipo.
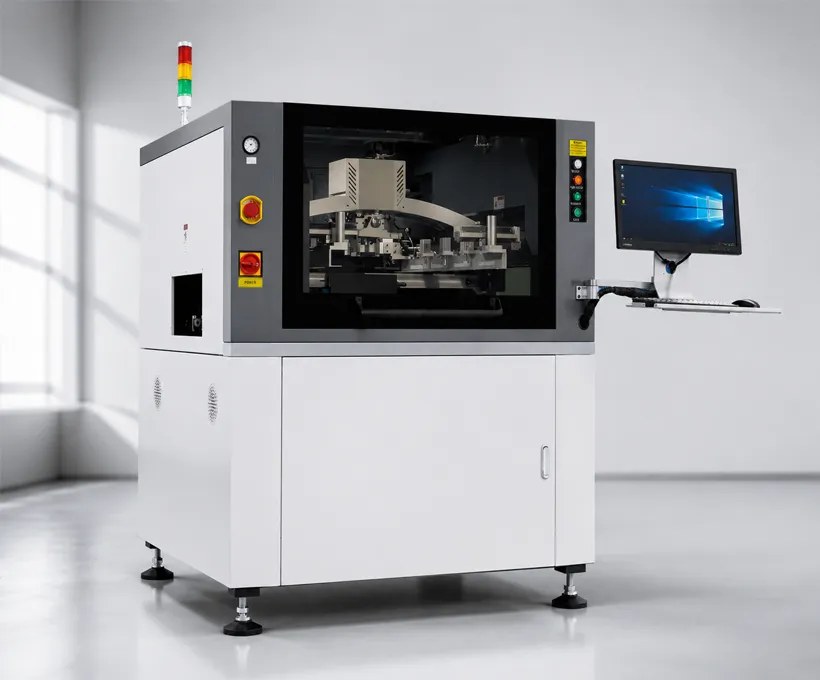
Impresora automática de pasta de soldadura JHIMS M8: el mantenimiento preventivo se organiza alrededor de sus cuatro sistemas críticos.
La mayoría de los defectos de impresión no aparecen de golpe. Los produce la degradación lenta de cuatro sistemas, y cada uno avisa de una manera distinta:
La rasqueta. El filo se desgasta y pierde presión uniforme. El resultado es un depósito irregular: zonas con poca pasta en un extremo de la placa y exceso en el otro. La presión de impresión es un parámetro sensible: en la M8, por ejemplo, se ajusta de forma independiente entre 0,5 y 25 kg, y una rasqueta gastada obliga a compensar subiendo la presión, lo que acelera el desgaste del stencil.
La limpieza del stencil. La pasta seca obstruye las aperturas más finas. Cuando la limpieza automática (en seco, en húmedo o por vacío) no se revisa, las aperturas pequeñas son las primeras en dejar de transferir pasta, justo en los componentes de paso fino donde el defecto cuesta más.
El sistema de visión. Las lentes se ensucian con polvo y residuos de pasta, y la calibración deriva con el tiempo. La consecuencia no es un fallo visible, sino un desplazamiento progresivo de la impresión respecto a los pads, que solo se detecta cuando la inspección posterior ya rechaza placas.
El transporte y la neumática. Las cintas pierden tensión, los filtros de aire se saturan y la presión de suministro cae. El síntoma es intermitente —una placa mal posicionada de vez en cuando—, por eso es el sistema que más se subestima y el que más paradas no programadas provoca.
La tabla siguiente toma como referencia el programa de mantenimiento que JHIMS publica para la impresora M8 y lo desarrolla con las comprobaciones que la práctica habitual del sector asocia a cada tarea. Las frecuencias son un punto de partida: una línea a tres turnos debe acortar los intervalos semanales y mensuales, y una línea de bajo volumen puede alargarlos, siempre que el cambio quede registrado y justificado.
| Frecuencia | Tareas | Qué se comprueba |
|---|---|---|
| Diaria (cada turno) | Limpiar las lentes del sistema de visión; inspeccionar las rasquetas; ciclo de limpieza en seco; verificar el nivel de disolvente del sistema de limpieza; impresión de prueba con inspección antes de arrancar la producción | Filo de rasqueta sin muescas ni deformación; lentes sin polvo ni salpicaduras; primera placa correcta antes de liberar la producción |
| Semanal | Verificar la tensión de las cintas de transporte; revisar la filtración de aire; inspección a fondo de la rasqueta (desgaste) | Cintas sin holgura ni deslizamiento; filtros sin saturación; presión de aire de suministro dentro del rango del fabricante (en la M8, de 4 a 6 Kgf/cm²) |
| Mensual | Calibrar el sistema de visión; inspeccionar la lubricación de las guías lineales; verificar la alineación de la cámara | Reconocimiento de fiduciales estable en todos los tipos de marca; guías con lubricación suficiente y sin puntos secos |
| Trimestral | Calibración completa del sistema; sustituir el rollo de papel de limpieza; inspeccionar la bomba de vacío; reengrasar los husillos de bolas | Vacío de limpieza dentro de especificación; papel de limpieza sin fin de rollo a mitad de turno; movimientos sin ruido ni juego anormal |
| Anual | Revisión general completa por un técnico certificado del fabricante | Informe de revisión con mediciones, piezas sustituidas y recomendaciones; el informe queda archivado como evidencia de mantenimiento |
Regla práctica: si una tarea diaria se salta dos días seguidos, el calendario ya no es preventivo: es correctivo con retraso. La disciplina del calendario importa más que la perfección de cada tarea individual.
El calendario marca el ritmo, pero los defectos mandan adelantar tareas. Esta correspondencia ayuda a decidir qué revisar primero cuando aparece un síntoma:
| Síntoma en la impresión | Revisar primero | Por qué |
|---|---|---|
| Puentes entre pads vecinos | Limpieza del stencil y presión de rasqueta | El exceso de pasta bajo el stencil o una presión excesiva depositan pasta donde no debe haberla |
| Falta de pasta en aperturas finas | Limpieza del stencil y estado de la rasqueta | Las aperturas obstruidas o un filo gastado son las primeras causas de transferencia incompleta |
| Desplazamiento general de la impresión | Calibración de visión y alineación de cámara | Un sistema de visión sucio o descalibrado desplaza toda la impresión, no solo una zona |
| Placas mal posicionadas de forma intermitente | Tensión de cintas y filtración de aire | La falta de tensión o de presión neumática produce fallos esporádicos, no constantes |
Esta tabla es una guía de diagnóstico, no una garantía: un mismo síntoma puede tener más de una causa, y la confirmación siempre es la impresión de prueba y la medición posterior, no la intuición.
Limpiar solo cuando el defecto ya apareció. La limpieza del stencil es preventiva por definición: cuando la apertura ya está obstruida, las placas defectuosas ya salieron. El sistema de limpieza en tres modos (en seco, en húmedo y por vacío) solo protege si su papel, su disolvente y su vacío se revisan antes de que fallen.
Cambiar la rasqueta sin registrarlo. Sin registro, nadie sabe cuántas horas trabajó cada rasqueta ni puede correlacionar un cambio con una mejora o un empeoramiento de la calidad. El registro convierte un consumible en un dato.
Saltarse la calibración después de cambiar el stencil. Cada stencil tiene su programa y su alineación. Reutilizar la calibración del producto anterior porque «es parecido» es la vía más rápida a un desplazamiento general de la impresión.
El mantenimiento termina con una verificación, no con la tarea. El procedimiento mínimo tiene tres pasos:
Primero, impresión de prueba. Antes de liberar la producción, se imprime una placa de prueba y se inspecciona con el sistema 2D de la propia impresora o con la inspección posterior. Sin primera pieza correcta, no hay arranque.
Segundo, inspección 3D de pasta (SPI). Cuando la línea dispone de inspección 3D, los datos de volumen, área, altura y desplazamiento de cada depósito confirman con números que la impresión volvió a su estado normal. Un ejemplo es el S630 3D SPI de JHIMS, que registra esas cuatro medidas por depósito y las vincula con la placa mediante lectura de códigos de barras, de modo que la verificación queda archivada.
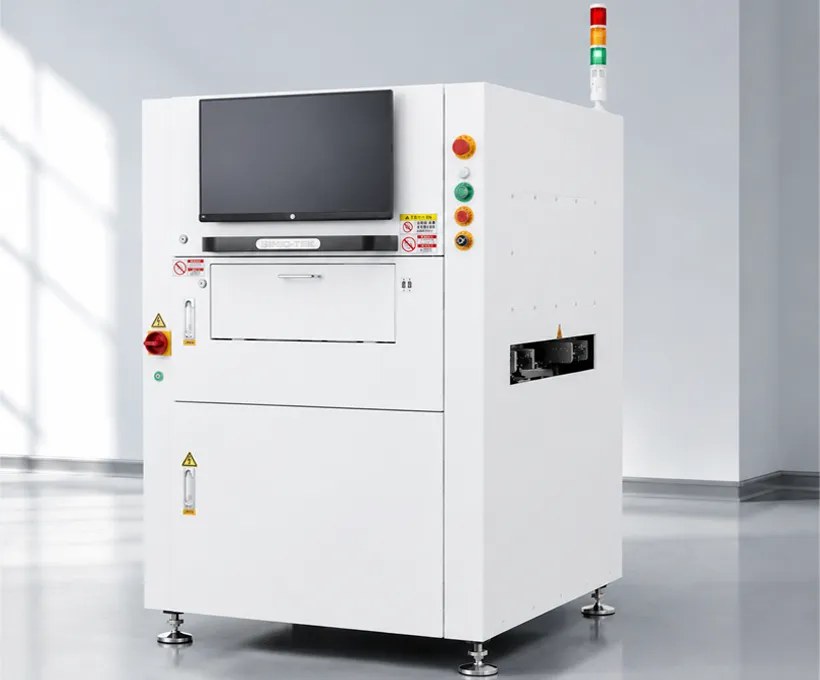
Máquina de inspección 3D de pasta de soldadura S630: la verificación con datos cierra el ciclo del mantenimiento.
Tercero, registro firmado. Cada tarea queda anotada con fecha, responsable y resultado. Sin registro, el mantenimiento no existe para una auditoría ni para el turno siguiente.
Un registro útil cabe en una tabla. Estas son las columnas mínimas:
| Fecha y turno | Tarea | Responsable | Resultado / medición | Acción pendiente |
|---|---|---|---|---|
| — | Limpieza de lentes de visión | — | Sin residuos visibles | Ninguna |
| — | Inspección de rasqueta | — | Filo correcto / filo con muesca (sustituir) | Pedido de rasqueta si procede |
| — | Impresión de prueba | — | Primera pieza correcta / defecto (ver apartado 3) | Revisión adelantada si hay defecto |
Con el tiempo, este registro revela patrones: qué tarea se retrasa siempre, qué síntoma precede a cada parada y qué intervalo real necesita cada consumible en esa fábrica concreta. Esa es la diferencia entre un calendario copiado y un plan de mantenimiento propio.
La impresora automática M8 de JHIMS sirve para ilustrar el calendario porque su programa de mantenimiento está publicado: limpieza de lentes e inspección de rasquetas a diario; tensión de cintas y filtración de aire cada semana; calibración de visión, lubricación de guías y alineación de cámara cada mes; calibración completa, papel de limpieza, bomba de vacío y reengrase de husillos cada trimestre; y revisión general anual por un técnico certificado. Sus parámetros de trabajo verificados en las páginas de JHIMS son una presión de impresión de 0,5 a 25 kg, una velocidad de impresión de 10 a 200 mm/s, una distancia y velocidad de despegue programables de 0 a 20 mm y de 0 a 20 mm/s, y un tamaño de placa de 50 × 50 mm a 650 × 610 mm, con limpieza en tres modos (en seco, en húmedo y por vacío) e inspección 2D integrada. La ficha en jhims.com es la página de la M8 en jhims.com (versión en inglés; la versión española de la ficha no está publicada).
Limitación honesta: ningún calendario sustituye al manual del fabricante de su equipo ni a la experiencia de su técnico de mantenimiento. Las frecuencias de este artículo son una referencia publicada y práctica habitual del sector; la frecuencia correcta para su línea la determinan su volumen de producción, su mezcla de productos y los datos de su propio registro.
¿El calendario cambia si la línea trabaja a tres turnos?
Sí. Las tareas diarias pasan a hacerse por turno, y conviene adelantar las semanales y mensuales en proporción al número de placas impresas, no solo al tiempo transcurrido. Lo importante es que el cambio quede escrito y justificado en el registro.
¿Puedo alargar los intervalos si la impresora «funciona bien»?
Solo con datos: si el registro muestra meses sin síntomas y la inspección posterior no detecta deriva, alargar un intervalo es razonable. Alargarlo porque «nunca pasa nada» sin datos es exactamente cómo empiezan las paradas no programadas.
¿La limpieza automática sustituye a la revisión manual?
No. La limpieza automática mantiene el stencil durante la producción; la revisión manual verifica que el sistema de limpieza mismo funciona (papel, disolvente, vacío). Son dos tareas distintas y las dos están en el calendario.
Contacto: si necesita una impresora de pasta de soldadura con programa de mantenimiento definido, o asesoramiento sobre el mantenimiento de su equipo actual, escríbanos a [email protected]. En JHIMS hablan con ingenieros, no con un centro de llamadas. Lectura relacionada en esta misma sección: cómo preparar su fábrica SMT para una auditoría de cliente, donde los registros de mantenimiento aparecen como evidencia que pide el auditor.


 Teams
 whatsapp
 telegram
