
Noticias
Respuesta directa: La plantilla se limpia cuando la pasta que se acumula en su cara inferior o dentro de las aperturas empieza a cambiar el depósito: limpie por abajo cada cierto número de placas, limpie a fondo al cambiar de modelo y antes de guardarla, y compruebe que quedó limpia mirando ambas caras, revisando la apertura más pequeña y haciendo una impresión de prueba con inspección de pasta. Si no se limpia, las aperturas se obstruyen y aparecen pasta insuficiente, puentes y bolas de soldadura. La frecuencia exacta no es un número fijo: se determina en la línea con el método de la sección 3, y la impresora automática ejecuta la limpieza, pero la decisión de cuándo y cómo limpiar sigue siendo del operario.
Durante la impresión, la pasta de soldadura no se queda solo donde debe. Se acumula en tres zonas de la plantilla, y cada una produce un defecto distinto:
La consecuencia práctica es que la limpieza no es una sola tarea: la cara inferior se limpia durante la corrida, las aperturas se liberan con vacío o con disolvente, y la cara superior se atiende al cambiar de modelo o al final del turno.
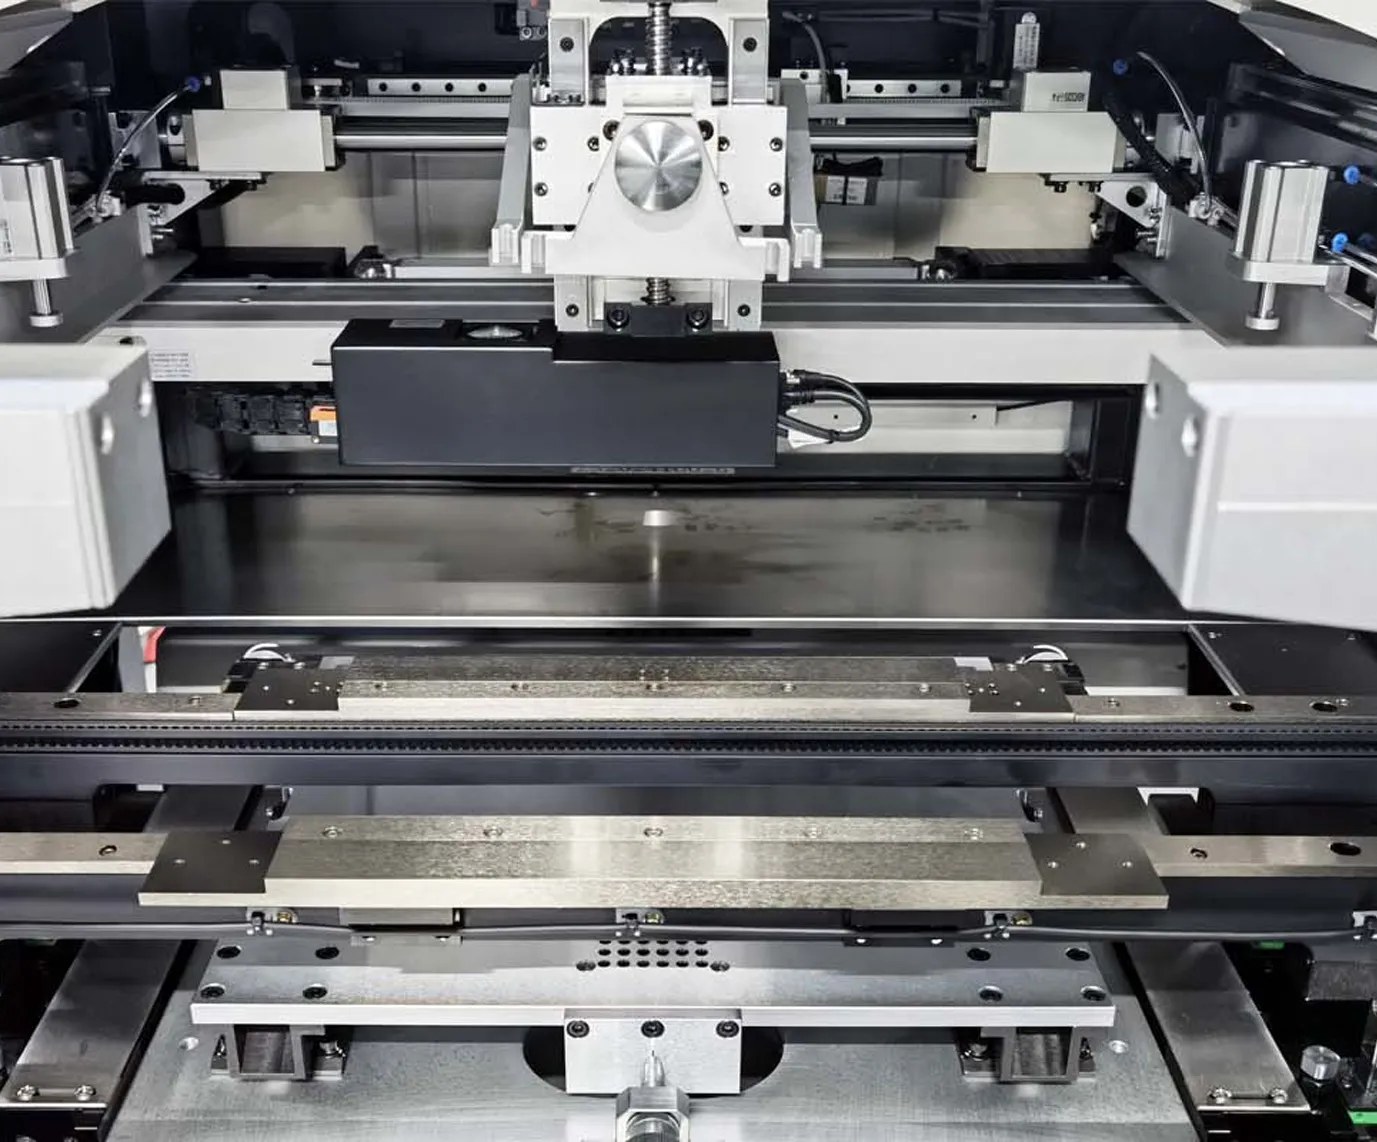
Interior de la impresora L5 de JHIMS: cabezal de impresión y mesa de trabajo. La plantilla se asienta entre ambos; la limpieza actúa sobre su cara inferior y sus aperturas. Foto de la página de producto de la L5 en jhims.net.
Las impresoras automáticas limpian la plantilla con tres modos, y cada uno retira un tipo de suciedad distinto. Usar el modo equivocado es como limpiar con la herramienta equivocada: la plantilla parece limpia y el defecto sigue ahí.
| Modo | Qué retira | Cuándo usarlo |
|---|---|---|
| En seco | La pasta que rebosa por debajo de la plantilla y queda entre las aperturas | Limpieza habitual durante la corrida; es el modo más usado |
| En húmedo (con disolvente) | El fundente seco sobre la cara inferior, que el papel seco ya no arrastra | Cuando el papel seco deja brillo o residuo visible; en diseños de paso fino |
| Por vacío | La pasta atrapada dentro de las aperturas | Cuando hay aperturas obstruidas o depósitos incompletos |
Las impresoras L5 y M8 de JHIMS combinan los tres modos en un solo sistema de limpieza: seco, húmedo y vacío con pulverización superior, con frecuencia, avance de papel y consumo de disolvente configurables por el operario. La máquina ejecuta el ciclo; el operario decide qué modo toca y cada cuántas placas. Esa decisión es el tema de este artículo.
No existe una frecuencia universal. La frecuencia correcta depende del sellado entre plantilla y placa, del tamaño de las aperturas y de la pasta. Una frecuencia copiada de otra línea puede ser insuficiente o excesiva. El método para fijarla en su propia línea es el siguiente:
Método para fijar la frecuencia de limpieza por abajo
Como punto de partida, muchas líneas empiezan limpiando por abajo una vez cada cinco placas y ajustan a partir del resultado de impresión. Los diseños miniaturizados y de alta densidad exigen limpiezas más frecuentes, hasta una por impresión en los casos más exigentes; los diseños de baja densidad pueden llegar a una limpieza cada diez o veinte impresiones. La tabla siguiente ayuda a interpretar el número que obtenga:
| Frecuencia (placas entre limpiezas) | Lectura |
|---|---|
| Más de 15 | Buen sellado entre plantilla y placa; aperturas sin exigencias especiales |
| De 10 a 15 | Buen sellado, con alguna anomalía ocasional |
| De 5 a 10 | Frecuencia media; hay aperturas exigentes o problemas de sellado |
| De 2 a 5 | Sellado deficiente; posible desajuste de materiales o de diseño de plantilla |
| 1 (cada impresión) | Algo está mal: revise el sellado, la tensión de la plantilla y el diseño de las aperturas antes de seguir produciendo |
Dos avisos: si la frecuencia que sale es de una limpieza por impresión, no la acepte como normal; es la señal de que hay un problema de fondo. Y no aplique la misma frecuencia a todos los programas de la impresora: cada producto tiene sus aperturas y su sellado, y la frecuencia debe fijarse por programa.
«Se limpió» no es lo mismo que «quedó limpia». La limpieza automática puede fallar sin avisar: papel agotado, disolvente vacío, vacío débil. Compruebe el resultado con estos cuatro pasos, en este orden:
Si la inspección de pasta sigue marcando depósitos incompletos después de limpiar, no aumente la frecuencia a ciegas: pase al modo por vacío para liberar las aperturas y, si el problema persiste, revise el diseño de la plantilla. La relación entre espesor de plantilla, volumen de pasta y liberación del depósito se explica en nuestro artículo sobre cómo elegir el espesor de la plantilla. La diferencia entre inspección 2D y 3D para verificar el depósito se explica en nuestra comparación de SPI 2D y 3D.
La suciedad no se queda quieta: cada placa impresa sin limpiar empeora el siguiente depósito. Estos son los defectos que delatan una limpieza insuficiente, y dónde buscarlos:
| Defecto | Qué lo causa | Dónde se ve primero |
|---|---|---|
| Pasta insuficiente | Aperturas parcialmente obstruidas que transfieren menos pasta | En la inspección de pasta, en las aperturas más pequeñas |
| Puentes entre almohadillas | Pasta acumulada en la cara inferior que se transfiere fuera de la almohadilla | En la inspección visual o 2D, entre pines de paso fino |
| Bolas de soldadura | Pasta que rebosa por debajo de la plantilla y queda sobre la placa | Sobre la placa, junto a los depósitos, después del reflujo |
| Sellado deficiente entre plantilla y placa | La pasta acumulada impide el contacto plano y la pasta se filtra por debajo | Depósitos con bordes borrosos o volumen irregular en la inspección |
La regla de diagnóstico es esta: si el defecto aparece de forma gradual a lo largo de la corrida y mejora justo después de limpiar, la causa es la limpieza. Si el defecto está desde la primera placa después de limpiar, la causa no es la limpieza: revise la plantilla, el programa o la pasta. No suba la frecuencia de limpieza para tapar un problema de diseño.
Hay dos limpiezas distintas y no se sustituyen entre sí:
Lave la plantilla justo después del cambio de modelo: el residuo que se deja secar hasta endurecerse es el más difícil de quitar, y rascar con fuerza daña las aperturas. Nunca guarde una plantilla sucia: la pasta seca en las aperturas se convierte en obstrucción permanente. Guárdela limpia, vertical y etiquetada. El calendario de mantenimiento completo de la impresora se trata en nuestro artículo de mantenimiento preventivo de la impresora de pasta.
JHIMS vende impresoras de pasta de soldadura, no plantillas. Lo que la impresora aporta a la limpieza es un sistema automático integrado; lo que aporta el operario es la decisión. En la L5, el sistema de limpieza 3 en 1 (seco, húmedo y vacío, con pulverización superior) ejecuta el ciclo que el operario programa: frecuencia de limpieza, avance del papel y consumo de disolvente son configurables por el usuario. En la M8, el sistema de limpieza inteligente de tres modos genera el recorrido de limpieza según las dimensiones de la placa, con velocidad de pulverización variable y consumo de líquido y papel ajustable; un ciclo completo dura 8 segundos sin limpieza y 16 segundos con limpieza completa.
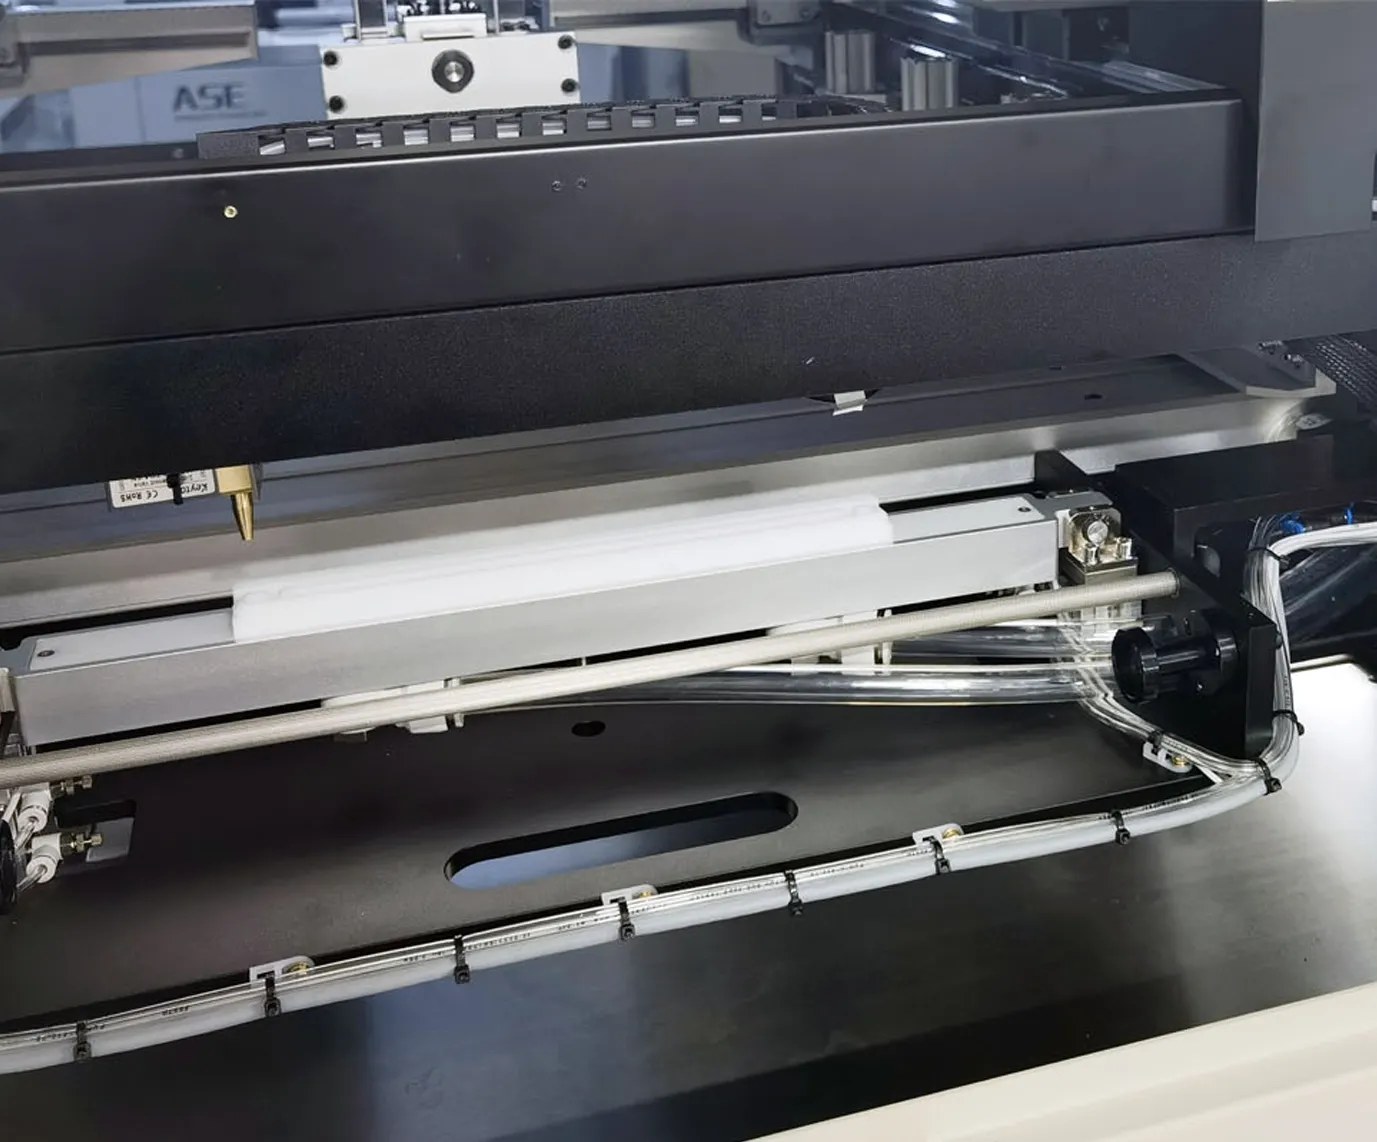
Unidad de limpieza de la plantilla de la impresora L5 de JHIMS: rodillo de papel de limpieza, boquilla y conductos de vacío. Foto de la página de producto de la L5 en jhims.net.
La lista de arranque diario que JHIMS publica para la M8 incluye tres pasos de limpieza antes de producir: ejecutar un ciclo de limpieza en seco para retirar la pasta residual, comprobar el nivel de disolvente del sistema de limpieza y hacer una impresión de prueba con inspección 2D antes de liberar la producción. Esa es la división de trabajo correcta: la máquina limpia, el operario verifica. Más información sobre la L5 en la página de producto de la L5 en jhims.net, sobre la M8 en la página de producto de la M8 en jhims.net y en la página de producto de la M8 en jhims.com. Una panorámica de la impresión de pasta y sus defectos está en nuestro artículo sobre la impresión de pasta de soldadura, y la decisión de qué inspección comprar primero, en nuestra guía de compra de SPI o AOI.
Antes de arrancar la producción
Durante la corrida
Al cambiar de modelo o al final del turno
La limpieza de la plantilla no es una tarea de mantenimiento más: es la variable que decide si el depósito de pasta se mantiene estable durante toda la corrida. Fije la frecuencia en su línea con el método de la sección 3, compruebe el resultado con las cuatro comprobaciones de la sección 4 y no suba la frecuencia para tapar un problema de diseño. La impresora automática — L5 o M8 de JHIMS — ejecuta la limpieza con precisión; la decisión de cuándo, cómo y con qué modo limpiar es del operario, y esa decisión se registra por programa, no por máquina.
¿Cada cuántas placas hay que limpiar la plantilla?
No hay un número fijo. Empiece limpiando por abajo una vez cada cinco placas, determine el primer rebose visible con el método de la sección 3 y reste una o dos impresiones. Los diseños miniaturizados exigen más frecuencia; los de baja densidad, menos.
¿Cómo sé si la plantilla quedó realmente limpia?
Mire ambas caras, revise la apertura más pequeña, haga una impresión de prueba con inspección de pasta y compruebe el papel y el disolvente. Si la inspección sigue marcando depósitos incompletos, use el modo por vacío.
¿Limpiar más a menudo siempre mejora la impresión?
No. El exceso de limpieza elimina el fundente que lubrica la transferencia de pasta. Si sube la frecuencia y el resultado no mejora, el problema está en el sellado, la tensión o el diseño de la plantilla.
¿Qué hago si una apertura sigue obstruida después de limpiar?
Pase al modo por vacío para liberar la apertura. Si persiste, retire la plantilla y límpiela a fondo fuera de línea. No rasque con fuerza: daña las aperturas.
¿Puedo guardar la plantilla sin limpiarla?
No. La pasta seca en las aperturas se convierte en obstrucción permanente. Límpiela justo después del cambio de modelo y guárdela limpia, vertical y etiquetada.
¿Tiene dudas sobre la limpieza de la plantilla en su línea o sobre las impresoras L5 y M8 de JHIMS? Escríbanos a [email protected] y le ayudaremos a fijar la frecuencia de limpieza y la configuración adecuada para su producto.


 Teams
 whatsapp
 telegram
