
Noticias
Respuesta directa. Una SPI 2D ve la pasta desde arriba: mide el área, la posición y los puentes visibles, pero no puede medir la altura ni el volumen del depósito. Una SPI 3D reconstruye la altura de cada depósito y mide volumen, área, altura, desplazamiento y forma. Si tus defectos habituales son de volumen —pasta insuficiente o excesiva con el área correcta— o trabajas con componentes 01005 y paso de 0,25 mm, la 2D no te lo va a decir: necesitas 3D. Si tus defectos son de ausencia, desplazamiento o puentes visibles en paso amplio, la inspección 2D integrada en la impresora puede ser suficiente.
Después de imprimir la pasta y antes de colocar ningún componente, hay una puerta de calidad que decide gran parte de lo que pasará en el horno de reflujo: la inspección de pasta de soldadura, o SPI. La pregunta que se hace quien compra no es si inspeccionar o no —eso ya está decidido cuando los defectos de soldadura empiezan a costar dinero—, sino con qué tecnología hacerlo: una inspección 2D, que en muchos casos viene integrada en la propia impresora, o una máquina SPI 3D independiente.
Este artículo responde a esa pregunta. No repite la decisión de orden de compra entre SPI y AOI —esa está en la guía de orden de compra entre SPI y AOI— ni explica cómo responder a un resultado de SPI ya obtenido. Aquí se decide una sola cosa: qué tecnología de inspección de pasta necesita tu línea, con qué criterios comprobarlo y qué pedir por escrito antes de comprar.
La diferencia entre 2D y 3D no es una cuestión de calidad de imagen, sino de dimensiones medidas. Una cámara 2D toma una foto desde arriba y analiza el contraste: ve dónde hay pasta, qué superficie cubre y si está desplazada. Una SPI 3D añade la tercera dimensión: reconstruye la altura de cada depósito y, a partir de ella, calcula su volumen.
| Magnitud | SPI 2D | SPI 3D |
|---|---|---|
| Volumen del depósito | No lo mide | Sí, en cada depósito |
| Altura del depósito | No la mide | Sí |
| Área cubierta | Sí | Sí |
| Desplazamiento XY | Sí | Sí |
| Forma del depósito | Solo la silueta desde arriba | Sí, con el perfil de altura |
| Presencia o falta de pasta | Sí | Sí |
| Puentes entre pads | Sí, si se ven desde arriba | Sí, también por altura |
La fila que decide la compra es la primera: el volumen. La cantidad de pasta que quedará bajo el componente después del reflujo depende del área y de la altura del depósito. Sin altura no hay volumen, y sin volumen no hay forma de saber si la unión tendrá suficiente soldadura. Todo lo demás —área, posición, presencia— lo miden las dos tecnologías.
La pasta se deposita a través de las aberturas del stencil: la abertura define la huella del depósito, y la escobilla la rellena. Lo que la SPI inspecciona es lo que realmente quedó depositado sobre cada pad, no lo que el stencil prometía.
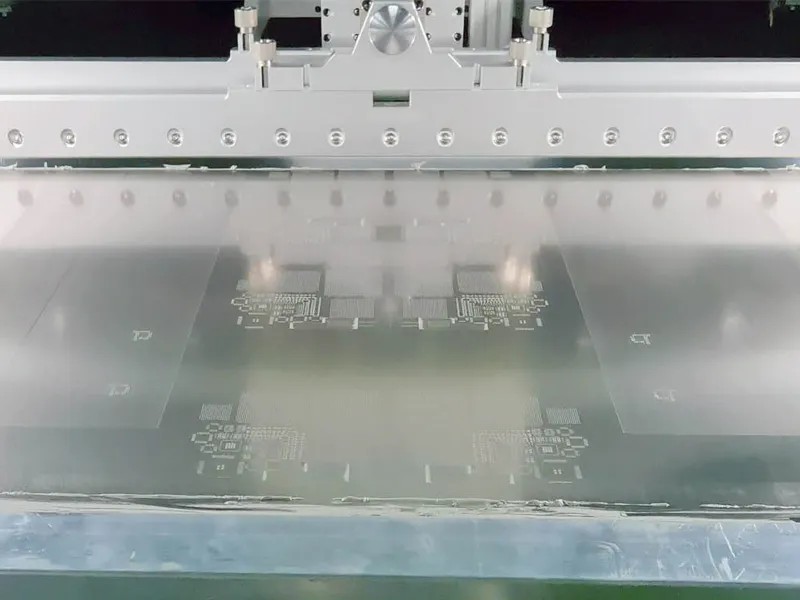
Stencil con las aberturas para los pads. La abertura define la huella del depósito; la altura —y por tanto el volumen— solo la mide una SPI 3D. Foto: detalle de stencil de la impresora M8 de JHIMS.
El caso que engaña a la 2D es el depósito con el área correcta y el volumen incorrecto. Ocurre más a menudo de lo que parece: una abertura parcialmente obstruida, una pasta demasiado seca, una presión de escobilla baja o un desmoldeo incompleto pueden dejar un depósito que cubre todo el pad —la foto 2D lo ve perfecto— pero con la mitad de altura que debería tener. Después del reflujo, ese componente tendrá poca soldadura: una unión débil, un posible fallo en campo y un defecto que la 2D declaró bueno.
El caso contrario también existe: un depósito demasiado alto, con el área correcta, que después del reflujo forma un puente con el pad vecino aunque en la foto 2D no se viera ningún puente. En ambos casos la causa está en la altura, y la altura es justo lo que la 2D no mide.
La relación que hay que entender: el volumen de un depósito depende de su área y de su altura. La 2D mide el área; la 3D mide el área y reconstruye la altura en cada punto del depósito, de modo que el volumen sale de la medida y no de una suposición. Por eso dos depósitos con la misma área vista desde arriba pueden tener volúmenes distintos, y solo uno de los dos es correcto.
Si tu historial de defectos está dominado por alguno de estos casos, la 2D no te está protegiendo aunque la placa pase la inspección:
Lo que la 2D sí detecta bien conviene reconocerlo: impresión ausente, desplazamientos grandes, puentes visibles y contaminación que cambia el contraste. Por eso la 2D integrada en la impresora no es un juguete: es una inspección real, con un límite real. El error no está en usarla, sino en pedirle que mida lo que no puede medir.
Hay un matiz más: una imagen 2D depende del contraste. Un brillo, un resto de flux o una marca de la placa pueden confundir la lectura. La 3D, al medir altura además de imagen, tiene una segunda fuente de información para decidir si lo que ve es pasta o no. Eso no elimina los falsos positivos —ninguna tecnología los elimina—, pero cambia de qué dependen.
Una SPI 3D proyecta un patrón de luz —franjas— sobre la placa y observa con una cámara cómo se deforma ese patrón sobre cada depósito de pasta. Por triangulación, el desplazamiento de las franjas se convierte en altura, punto por punto. El resultado es un mapa de altura de cada depósito, del que salen el volumen, el área, la altura, el desplazamiento y la forma.
La implementación concreta varía por fabricante. En el caso de JHIMS, la S630 usa la tecnología PSLM PMP: las franjas se generan por software, sin rejilla física ni actuador mecánico que las desplace. Ese detalle importa por una razón práctica: sin piezas mecánicas que muevan la rejilla, no hay desgaste mecánico en esa parte del sistema ni deriva de fase por uso.
Las cifras que se pueden comprobar en las especificaciones publicadas de los dos modelos 3D de JHIMS —la S460 en jhims.com y la S630 en jhims.net, que coinciden en los valores de base— son estas:
| Especificación (S460 y S630) | Valor publicado |
|---|---|
| Cámara | 5 megapíxeles |
| Resolución | 16 µm (opción 13 µm) |
| Magnitudes medidas | Volumen, área, altura, desplazamiento XY y forma |
| Gage R&R | Inferior al 10 % |
| Repetibilidad de altura (3σ) | Inferior a 1 µm |
| Repetibilidad de volumen y área (3σ) | Inferior al 1 % |
| Separación mínima entre pads | 150 µm |
| Espesor de placa | 0,4–7 mm |
| Velocidad por campo de visión | 0,45 s |
| Tiempo de programación | Menos de 5 minutos (importación Gerber) |
Dos valores cambian con el modelo y hay que comprobarlos contra tu placa más grande: la S460 cubre placas de hasta 460 × 460 mm y la S630 de hasta 630 × 550 mm. La resolución también tiene una consecuencia práctica: con 16 µm se inspeccionan componentes 0201, y la opción de 13 µm es la que el fabricante indica para 01005. Si tu componente más pequeño es 01005, pregunta por la opción de 13 µm antes de cerrar nada.
Una advertencia sobre las cifras de folleto: en las páginas de producto aparecen también porcentajes de reducción de defectos, de falsos positivos y de tiempo ahorrado. Este artículo no los reproduce, porque son afirmaciones de marketing de una sola fuente y no resultados medidos en tu línea. Lo que sí se puede pedir por escrito —y se explica en la sección 10— es una demostración con tus propias placas y un informe de Gage R&R de esa demostración.
La 2D integrada en la impresora es suficiente cuando se cumplen, a la vez, estas condiciones:
En el catálogo actual de JHIMS, la inspección 2D aparece integrada en la impresora, no como máquina independiente. La impresora M8 lleva inspección 2D incorporada: detecta falta de pasta, impresión ausente y puentes en tiempo real, con compensación automática del desplazamiento detectado —eso está confirmado en la página de la M8 en jhims.net y en su ficha en jhims.com—. Su precisión de impresión publicada es de ±0,025 mm, con repetibilidad de ±0,01 mm, en ambas páginas. Para una línea de paso amplio con la impresión bajo control, esa 2D integrada es la inspección que corresponde: sin una máquina más en la línea, sin otro programa que mantener y sin otro operario que formar.
La 3D deja de ser un lujo y pasa a ser necesaria cuando aparece cualquiera de estos casos:
Si tu línea está en uno de estos casos y sigues con 2D, no estás ahorrando: estás trasladando el coste de la inspección al retrabajo, al reproceso y a las devoluciones, donde es más caro y llega más tarde.
| Tu situación | Decisión | Por qué |
|---|---|---|
| Paso amplio, defectos de presencia y posición, impresión estable | Basta la 2D integrada en la impresora | La 2D detecta tus defectos reales; la 3D mediría un volumen que hoy no te causa problemas |
| 01005, paso de 0,25 mm o pads de 150 µm de separación mínima | SPI 3D | El margen de volumen es estrecho y solo la altura lo verifica; confirma la opción de 13 µm |
| Defectos de volumen en el historial de retrabajo | SPI 3D | El defecto que pagas es justo el que la 2D no ve |
| Quieres SPC por depósito y lazo cerrado con la impresora | SPI 3D | Sin datos de volumen no hay SPC de volumen ni corrección automática |
| Placa más grande que 460 × 460 mm | S630 antes que S460 | La S460 cubre hasta 460 × 460 mm; la S630, hasta 630 × 550 mm |
| Dudas entre las dos: pide una demostración con tus placas | Decide con los datos de la demostración | El folleto no conoce tus placas; la demostración sí |
La diferencia de precio entre una 2D integrada y una SPI 3D independiente no se paga solo por detectar más defectos. Se paga también por tres capacidades que la 2D no tiene:
SPC por depósito. La SPI 3D registra el volumen, el área, la altura y el desplazamiento de cada depósito y los vuelca en herramientas SPC: gráficos X-bar y R, Cp y Cpk, histogramas y tendencias. Eso convierte la inspección en control de proceso: ves la deriva del volumen antes de que se convierta en defectos, en lugar de enterarte por el retrabajo.
Lazo cerrado con la impresora. Cuando la SPI detecta impresiones ausentes, puede ordenar a la impresora que limpie el stencil; y envía los datos de desplazamiento XY para que la impresora corrija en tiempo real. Es la diferencia entre clasificar placas malas y evitar que se produzcan.
Badmark: la placa mala no llega a la pick and place. La SPI transmite a la máquina de colocación qué placas del panel son defectuosas, para que las salte automáticamente en lugar de colocar componentes sobre pasta que ya se sabe mala.
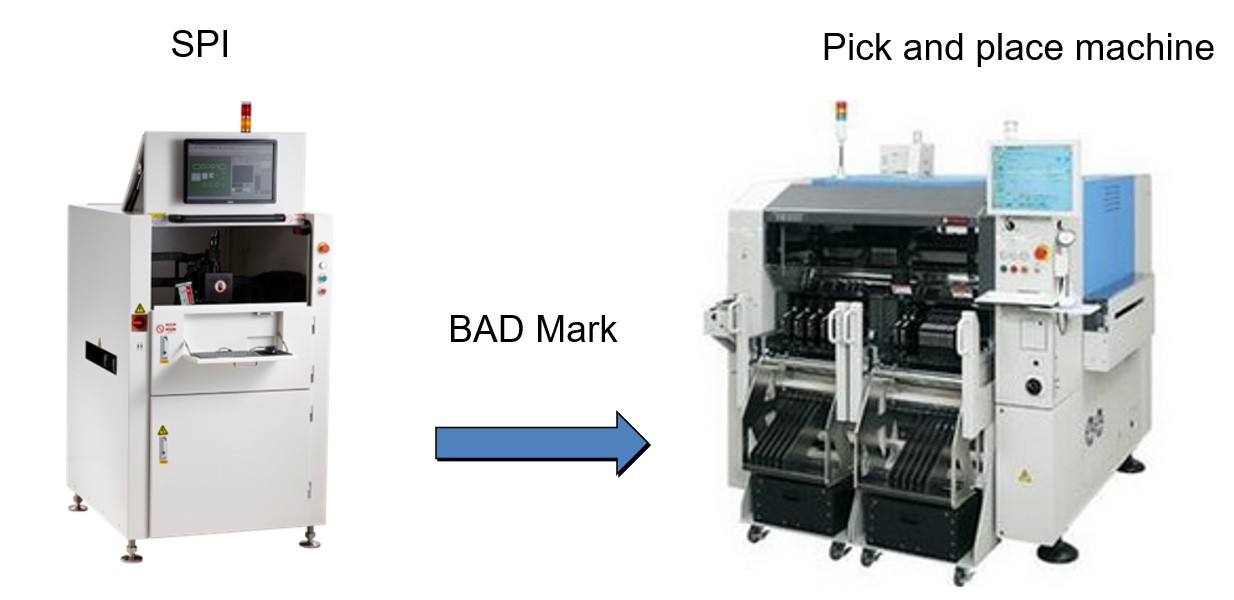
Diagrama del fabricante: la SPI comunica el badmark a la pick and place, que salta la placa defectuosa. La máquina de la derecha es una pick and place genérica del diagrama, no un modelo de JHIMS. Foto: página de producto de la S460.
Estas tres capacidades aparecen en las especificaciones publicadas de la S460 y la S630, y son las que convierten la SPI 3D en una herramienta de proceso y no solo en un filtro. Si no vas a usarlas —porque tu línea no tiene a nadie que lea los datos SPC ni un protocolo abierto entre la SPI y tu impresora—, descuéntalas del valor antes de comparar precios: estarías pagando por funciones que no vas a encender.
Un último dato práctico: el tiempo de programación. En ambos modelos 3D de JHIMS, la programación por importación Gerber es de menos de 5 minutos. Es un dato que conviene comprobar en la demostración, porque un equipo que tarda media hora en programarse se usa menos, y un equipo que se usa menos no controla nada.
Si el proveedor responde a estas ocho preguntas por escrito, con datos de tu demostración, la decisión entre 2D y 3D deja de ser una apuesta. Si no quiere responderlas, esa negativa también es una respuesta.
¿La inspección 2D de la impresora sustituye a una SPI independiente?
Sustituye a la SPI 2D independiente, no a la 3D. La 2D integrada en la M8 detecta falta de pasta, impresión ausente y puentes en tiempo real, y eso basta cuando tus defectos son de presencia y posición. No sustituye a la 3D porque no mide volumen ni altura.
¿La SPI 3D elimina los falsos positivos?
No. Los reduce, porque decide con altura e imagen en lugar de solo con imagen, pero ningún equipo los elimina. Pide la tasa de falsos positivos medida en tu demostración y no aceptes un porcentaje de folleto como compromiso.
¿Necesito una SPI 3D si ya tengo AOI?
Son puertas distintas: la SPI inspecciona la pasta antes de colocar; la AOI inspecciona componentes y uniones después de la colocación y del reflujo. La AOI no puede medir el volumen de pasta que había antes de colocar. La decisión de en qué orden comprarlas está en la guía de orden de compra entre SPI y AOI.
¿Cuánto tarda programar una SPI 3D?
En los modelos S460 y S630 de JHIMS, la programación por importación Gerber es de menos de 5 minutos según sus especificaciones publicadas. Compruébalo en la demostración con tu archivo Gerber real: el tiempo depende del número de pads y de la complejidad del panel.
¿Puedo empezar con 2D y pasar a 3D después?
Sí, y es el camino razonable cuando el presupuesto manda: empieza con la 2D integrada en la impresora, registra tus defectos por tipo durante unos meses y, si los defectos de volumen aparecen en el historial, añade la SPI 3D con los datos que justifican la compra. Lo que no conviene es comprar 3D sin haber comprobado antes que tu problema es de volumen.
La decisión entre SPI 2D y 3D no es una cuestión de presupuesto, sino de qué defecto pagas. Si tus defectos son de presencia, desplazamiento y puentes visibles, la 2D integrada en la impresora los detecta y la 3D no te aporta nada que necesites. Si tus defectos son de volumen —pasta insuficiente o excesiva con el área correcta—, si trabajas en paso fino o si necesitas SPC por depósito y lazo cerrado, la 2D no puede darte lo que necesitas por ningún precio: hay que medir la altura, y eso solo lo hace la 3D. Mira tu historial de retrabajo antes de mirar ningún catálogo: él ya dice qué tecnología necesitas.
¿Necesitas ayuda para decidir? Si quieres comprobar qué tecnología conviene a tu línea, envíanos tus placas más exigentes —el componente más pequeño, el paso más fino y tu historial de defectos de impresión— y te indicaremos qué demostración pedir y qué datos exigir. Escríbenos a [email protected].


 Teams
 whatsapp
 telegram
