
Noticias
Respuesta directa. Empalma la cinta cuando la bobina que entra lleva el mismo componente, con la misma orientación y el mismo paso, y queda serie suficiente para que el tiempo ahorrado compense el riesgo. Cambia la bobina —y para la máquina si hace falta— cuando falte alguno de esos tres puntos, cuando el empalme caiga sobre una recogida crítica o cuando el alimentador no admita el empalme sin parada. En ambos casos, la verificación que decide si la serie sigue es la misma: observar las primeras recogidas después de la unión.
En una línea SMT, la cinta de un componente se agota casi siempre en el peor momento: en mitad de una serie, con el programa corriendo y el resto de la línea esperando. Quien opera la línea tiene entonces dos opciones: empalmar la cinta que se acaba con la bobina nueva, o parar, cambiar la bobina y rearrancar. La primera opción ahorra una parada; la segunda elimina una fuente de fallos. Este artículo explica cómo decidir entre las dos, qué comprobar antes de empalmar y cómo verificar que las primeras recogidas tras la unión salen bien.
El empalme del que hablamos aquí es la unión de dos cintas de componentes —la que se agota y la nueva— para que el alimentador siga avanzando sin cambiar la bobina. No es un cambio de programa ni un cambio de producto: el componente, la orientación y el paso de la cinta son los mismos antes y después de la unión.
El alimentador avanza la cinta alveolo a alveolo, guiado por los orificios de arrastre, y presenta cada componente en el mismo punto de recogida. El cabezal baja, toma el componente y lo coloca. Todo ese ciclo supone una cinta continua y uniforme.
El empalme rompe esa uniformidad en un punto concreto: la unión es más gruesa y más rígida que la cinta, la cinta de cubierta puede quedar levantada en la zona de la unión y el paso entre alveolos puede desplazarse una fracción. Cuando ese punto llega al alimentador, pueden pasar tres cosas: que el avance se vuelva irregular, que el componente quede mal presentado en el punto de recogida o que la boquilla no tome el componente. El resultado visible es siempre el mismo —un fallo de recogida o un componente mal colocado— pero la causa está en la unión, no en la boquilla ni en el programa.
Por eso el empalme no es una operación gratuita: ahorra una parada a cambio de introducir un punto débil conocido en la cinta. La decisión correcta depende de cuánto vale esa parada y de cuánto riesgo admite la serie que está corriendo.
La decisión se toma con tres preguntas. Si las tres se responden que sí, empalmar es razonable. Si alguna se responde que no, cambia la bobina.
| Situación | Decisión | Por qué |
|---|---|---|
| Mismo componente, misma orientación, mismo paso y mismo ancho de cinta | Empalmar | La unión no cambia nada de lo que la máquina espera encontrar |
| Queda serie suficiente: los componentes que faltan por colocar superan con holgura lo que queda en la bobina que se agota | Empalmar | El ahorro de parada se materializa; si la serie termina en pocas placas, el cambio de bobina cuesta casi lo mismo |
| El componente cambia, la orientación cambia o el paso no coincide | Cambiar la bobina | Un empalme con datos distintos no es un empalme: es un error de material esperando a pasar |
| Cambia el lote y el cliente exige trazabilidad por lote sin mezclas | Cambiar la bobina (salvo registro expreso) | El empalme mezcla dos lotes en la misma cinta; si el registro no admite la mezcla, no hay decisión técnica que lo justifique |
| El alimentador no admite empalme sin parada, o nadie en el turno sabe hacerlo | Cambiar la bobina | Un empalme mal hecho en un alimentador no preparado cuesta más que la parada que pretendía ahorrar |
| El componente es crítico —paso fino, componente caro, placa de alto valor— y la serie no admite ni un fallo de recogida | Cambiar la bobina | Con poco margen de error, el riesgo de la unión no compensa el tiempo ahorrado |
Hay un caso que merece una mención aparte: el empalme entre lotes distintos del mismo componente. Técnicamente es posible, y en muchas líneas se hace a diario. Pero mezcla dos lotes en una misma cinta, y eso tiene consecuencias para la trazabilidad: si luego aparece un defecto asociado a un lote, ya no se sabe en qué placa empezó el lote nuevo. Antes de empalmar entre lotes, comprueba qué exige el registro de la serie. Si el cliente o el procedimiento interno piden un lote por serie, el empalme entre lotes no es una opción, por cómodo que resulte.
Un empalme bien hecho empieza antes de tocar la cinta. Estas cinco comprobaciones se hacen en menos de un minuto y evitan la mayoría de los fallos:
1. Mismo componente. Referencia, valor y encapsulado idénticos en la bobina que se agota y en la nueva. Una referencia parecida no es la misma referencia.
2. Misma orientación. El componente debe mirar igual en las dos cintas. Si la bobina nueva viene con el componente girado, el empalme colocará componentes girados.
3. Mismo paso y mismo ancho. El paso entre alveolos y el ancho de la cinta deben coincidir. Un paso distinto desplaza todos los alveolos siguientes respecto al punto de recogida.
4. Orificios de arrastre libres. La cinta de empalme no debe cubrir los orificios de arrastre. Si los cubre, el alimentador pierde la referencia de avance justo en la unión.
5. Resto suficiente en la bobina nueva. La bobina nueva debe tener cinta suficiente para llegar, como mínimo, hasta el final de la serie. Empalmar con una bobina casi vacía es preparar el segundo empalme.
Si alguna comprobación falla, no se improvisa: se cambia la bobina. El empalme es un atajo, y un atajo solo funciona cuando las condiciones son las correctas.
Los detalles varían según el alimentador y la herramienta de empalme que use cada fábrica, pero la secuencia es la misma en todos los casos:
Paso 1. Prepara la bobina nueva. Saca la punta de la cinta nueva y retira la cinta de cubierta de los primeros alveolos, dejando los componentes a la vista en la zona de unión. Deja un tramo de cinta portadora libre para solapar con la cinta que se agota.
Paso 2. Corta la cinta que se agota. Corta la cinta saliente en un punto donde queden alveolos vacíos por delante del último componente. La unión debe caer sobre alveolos vacíos, nunca sobre un componente.
Paso 3. Alinea las dos cintas. Superpón la cinta nueva sobre la saliente haciendo coincidir los orificios de arrastre y el paso entre alveolos. Si los orificios no coinciden, la alineación está mal: vuelve a cortar.
Paso 4. Une las cintas. Aplica la cinta de empalme —o la grapa, según el sistema— sobre la cara portadora, sin cubrir los orificios de arrastre y sin levantar la cinta de cubierta más de lo necesario.
Paso 5. Asienta la unión. Presiona la unión y comprueba que queda plana y flexible: debe pasar por el alimentador sin engancharse y sin doblarse. Una unión rígida o abultada es la que luego atasca el avance.
Paso 6. Marca la unión. Señala la zona del empalme de forma visible —por ejemplo, con una marca en la cinta— para que quien supervise la línea sepa dónde mirar cuando lleguen las primeras recogidas.
Paso 7. Anota el empalme. Registra la posición del alimentador, los lotes unidos y la hora. Sin registro, un defecto posterior no se podrá relacionar con el empalme.
El empalme no termina cuando la unión está hecha; termina cuando la máquina ha recogido bien los primeros componentes después de la unión. La verificación es corta y se hace mirando la máquina, no el registro:
Observa las primeras recogidas. Quédate junto a la máquina cuando la unión entre en el alimentador y mira las primeras recogidas: la boquilla debe tomar el componente limpio, sin error de vacío y sin rechazo de visión. Un solo fallo en esa zona basta para parar y revisar la unión.
Mira la posición del componente. El componente debe quedar centrado en la boquilla, sin giro y sin inclinación. Un componente torcido tras el empalme indica que la cinta de cubierta se levantó en la unión o que el paso se desplazó.
Comprueba el avance. La cinta debe seguir avanzando alveolo a alveolo, sin tirones ni atascos. Un avance irregular justo tras la unión es la señal de que la unión es demasiado gruesa o de que cubre un orificio de arrastre.
Revisa el conteo restante. Actualiza el conteo de componentes restantes si la máquina lo requiere, y comprueba que el número que muestra corresponde a la bobina nueva. Un conteo desactualizado es el que luego deja la línea sin componentes a mitad de placa.
Si las primeras recogidas salen bien, la serie continúa con normalidad. Si alguna falla, no se insiste: se para, se revisa la unión y, si hace falta, se corta y se vuelve a empalmar. Un segundo empalme bien hecho cuesta menos que una placa con componentes mal colocados.
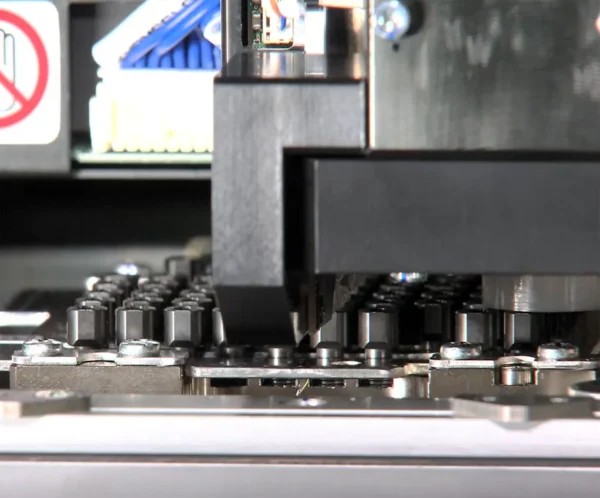
Cabezal de colocación sobre los alimentadores de cinta de una Yamaha YSM40R. La verificación tras el empalme se hace observando estas primeras recogidas. La imagen es una referencia de la zona de recogida, no una fotografía del empalme.
Cuando algo sale mal justo después de un empalme, la causa suele estar en la unión. Esta tabla recoge los síntomas más habituales y por dónde empezar a buscar:
| Síntoma | Causa probable | Acción |
|---|---|---|
| Fallo de recogida justo tras la unión | La cinta de empalme cubre un orificio de arrastre o el paso quedó desplazado | Parar, revisar la unión, rehacerla con los orificios libres |
| Componente torcido o volteado tras la unión | Cinta de cubierta levantada en la zona de unión | Revisar la cubierta en la unión; si está dañada, cortar y volver a empalmar |
| Avance irregular o atasco del alimentador | Unión demasiado gruesa o rígida; restos de adhesivo en la guía | Sacar la cinta, limpiar la guía, rehacer la unión más plana |
| La máquina sigue avisando de bobina vacía tras el empalme | Conteo restante no actualizado o sensor de fin de cinta sin rearmar | Actualizar el conteo y comprobar el sensor según el procedimiento de la máquina |
| Fallos de recogida dispersos, no solo en la unión | La causa probablemente no es el empalme: revisar el alimentador, la boquilla y el estado de la cinta nueva | No culpar al empalme por defecto; diagnosticar el alimentador como en cualquier fallo de recogida |
La última fila importa: no todos los fallos que siguen a un empalme son culpa del empalme. Si los fallos continúan varias placas después de que la unión ya pasó, la causa está en otro sitio —el alimentador, la boquilla o la propia bobina nueva— y hay que diagnosticarla como tal.
Hay máquinas en las que el problema del empalme no existe, porque el suministro sin parada está resuelto por diseño. Es el caso de la Yamaha YSM20R: su sistema sATS30NS permite el empalme sin parada, es decir, unir la cinta nueva sin detener la producción. Esta opción está disponible en el tipo PV de la máquina. La YSM20R trabaja a 95.000 CPH, con una precisión de ±0,035 mm, componentes de 0201 a 55×100 mm y hasta 140 alimentadores en placa fija —o 128 en carro de intercambio—, con cintas de 8 a 56 mm. Las cifras coinciden en la página de producto de la YSM20R en jhims.com.
La Yamaha YSM40R resuelve el mismo problema por otra vía: no habla de empalme, sino de cambio rápido. Sus alimentadores ZS de alta velocidad admiten una carga de cinta en 2 segundos, y el cambiador automático de bandejas cATS suministra bandejas y cambia de tipo de componente sin detener la línea. Es una máquina de 200.000 CPH con cabezal RS de 4 vigas (en condiciones IPC-9850), precisión de ±0,035 mm, componentes de 0201 a 45×100 mm y 80 alimentadores de cinta en el lado izquierdo y 88 en el derecho (base de 8 mm), con anchos de cinta de 8 a 56 mm. Para series largas de componentes pequeños, esa carga rápida es la alternativa al empalme manual.
En el extremo compacto, la Yamaha YSM10 ofrece 46.000 CPH, componentes de 03015 a 55×100 mm y hasta 96 alimentadores en placa fija, con sistema sATS15. Tres máquinas distintas, tres formas de atacar el mismo cuello de botella: que la línea no se pare por quedarse sin componentes.
Una nota para quien compra máquinas usadas: los modelos YSM10, YSM20R e YSM40R figuran como productos descatalogados en las páginas oficiales de Yamaha, según recoge la guía de JHIMS para comprar una máquina Yamaha usada. Eso no cambia cómo se empalma, pero sí obliga a confirmar la disponibilidad de alimentadores y repuestos antes de decidirse por un modelo concreto.
Un empalme sin registro es un hueco en la trazabilidad. Cada empalme debe quedar anotado con estos seis datos:
Con esos seis datos, cualquier defecto que aparezca después se puede relacionar —o descartar— con el empalme en minutos. Sin ellos, la investigación empieza de cero.
Empalmar es una decisión de taller, no de catálogo: se empalma cuando el componente, la orientación y el paso coinciden, cuando queda serie suficiente y cuando quien lo hace sabe hacerlo. Se cambia la bobina cuando falta alguno de esos puntos, cuando la trazabilidad lo prohíbe o cuando el componente no admite ni un fallo. Y en los dos casos, lo que decide si la serie sigue es la misma comprobación: mirar las primeras recogidas después de la unión. Un empalme bien hecho y bien verificado no deja rastro en la producción; un empalme improvisado deja el rastro en forma de fallos de recogida.
Para una línea que sufre paradas frecuentes por cambio de bobina, la respuesta de fondo no es empalmar mejor, sino valorar un suministro sin parada: el sistema sATS30NS de la YSM20R, la carga rápida de los alimentadores ZS de la YSM40R o el sistema sATS15 de la YSM10, según el tamaño de la línea. Esa es una decisión de compra, y se toma con los datos de la línea en la mano, no con el empalme del turno.
¿Se puede empalmar con la máquina en marcha?
Depende del alimentador. Algunos sistemas, como el sATS30NS de la YSM20R (tipo PV), están diseñados para el empalme sin parada. En un alimentador estándar sin esa función, el empalme se prepara con la máquina parada o en pausa, según el procedimiento de cada equipo.
¿Qué pasa si el empalme cubre un orificio de arrastre?
El alimentador pierde la referencia de avance justo en la unión: el paso se desplaza, el componente no queda en el punto de recogida y aparece un fallo de recogida. La unión debe rehacerse con los orificios libres.
¿Cuántas recogidas hay que vigilar tras el empalme?
No hay un número fijo válido para todas las líneas. Lo que importa es vigilar hasta que la unión haya pasado por completo por el alimentador y las recogidas vuelvan a ser normales de forma continuada. Si la primera recogida tras la unión falla, se para y se revisa; no se espera a la segunda.
¿Empalme o cambio de bobina en series cortas?
En series cortas, el cambio de bobina suele costar casi lo mismo que el empalme y no introduce ningún riesgo. El empalme compensa en series largas, donde una parada cuesta más que el riesgo de la unión.
¿El empalme sirve para cintas de cualquier ancho?
El procedimiento es el mismo, pero la herramienta y la cinta de empalme deben corresponder al ancho de la cinta. Las máquinas citadas en este artículo cubren cintas de 8 a 56 mm; fuera de ese rango, hay que confirmar el sistema de empalme disponible.
¿Necesitas una máquina con suministro sin parada o repuestos de alimentadores para tu línea SMT? Escríbenos a [email protected] con el modelo de tu máquina y los componentes que colocas: te indicaremos la opción que corresponde a tu línea. Shenzhen Jinghe Technology Co., Ltd. (JHIMS) suministra equipos SMT y soluciones de automatización para la fabricación electrónica.
Lectura relacionada en JHIMS: Inspección de primera pieza en SMT: qué verificar antes de autorizar la serie — la misma lógica de verificación, aplicada al inicio de la serie.


 Teams
 whatsapp
 telegram
