
Noticias
Respuesta directa: la puesta en marcha de una máquina de recubrimiento GOB nueva no es encenderla y producir: es demostrar, antes del primer lote, que el sitio, la electricidad, el aire y el adhesivo están listos, que la máquina se mueve y dispensa como debe, y que la primera corrida de prueba sale bien sobre un módulo de prueba. Cuatro puertas en orden —sitio, servicios, máquina, prueba— y un acta escrita al final. Si una puerta no se cumple, la producción espera: un lote empezado con una máquina sin comprobar es el lote que luego hay que retrabajar o desechar. Este artículo fija qué se comprueba en cada puerta y qué queda anotado. No es la calibración antes del lote, no es el calendario de mantenimiento y no es la primera muestra de cada lote: cada uno de esos pasos tiene su propio artículo y aquí solo se fija dónde empieza y dónde termina la puesta en marcha.
La máquina acaba de llegar, está desembalada y colocada en su sitio. La tentación es cargar el primer módulo bueno y ver qué sale. Esa tentación cuesta cara: si la tensión no es la que pide la placa, si el aire cae cuando la máquina dispensa, si el adhesivo todavía está en el almacén o caducado, el primer módulo bueno se convierte en chatarra y la máquina queda señalada como culpable de un problema que no era suyo. La puesta en marcha existe para que el primer módulo bueno entre en una máquina ya comprobada.
La pregunta que responde este artículo es práctica: con una máquina de recubrimiento GOB nueva en la planta, ¿qué hay que tener preparado antes de que llegue, qué hay que verificar el día del arranque y cómo se demuestra que la máquina está lista para producir? La respuesta es una lista de comprobación en cuatro puertas, construida solo con lo que dicen las páginas de las máquinas de JHIMS y con la práctica habitual de puesta en marcha. Cada número que aquí aparece tiene su origen indicado: lo que dice la página de una máquina es de esa máquina; lo que es práctica general se marca como tal; y lo que no tiene fuente no se escribe como si la tuviera.
La puesta en marcha es el conjunto de comprobaciones que se hacen una sola vez, cuando una máquina nueva llega a la planta, para demostrar que puede producir. Empieza antes de que la máquina llegue —con el sitio y los servicios— y termina con una corrida de prueba y un acta firmada. Después de ese día, la máquina ya no es nueva: entra en su rutina normal de calibración antes de cada lote, de mantenimiento por calendario y de primera muestra por lote.
Tres cosas que este artículo no es. No es la calibración antes del lote: la calibración verifica el volumen y la posición antes de cada lote de producción, y tiene su propio artículo, el de la presión de aire estable y la guía de calibración de la máquina de dispensado. No es el mantenimiento preventivo: el calendario diario, semanal y mensual de revisiones está en el artículo de mantenimiento preventivo de la máquina de recubrimiento GOB. Y no es la primera muestra de cada lote: el procedimiento de la muestra que decide si un lote sigue o se ajusta está en el artículo de la primera muestra GOB antes del lote. La puesta en marcha es la puerta de entrada: demuestra que la máquina puede producir; la calibración, el mantenimiento y la primera muestra demuestran después, lote a lote, que sigue pudiendo.
Tampoco es la puesta en marcha de una línea completa. Montar una línea GOB entera —qué equipo va primero, en qué orden se instala cada estación— es otra decisión, tratada en el artículo de la secuencia de equipos de una línea GOB. Este artículo habla de una sola máquina que llega a una línea que ya existe o que se está montando: su sitio, sus servicios y su primera corrida.
Las dos máquinas de este artículo, con sus propios valores. La GOB-LXS330 es la máquina de dispensado de adhesivo para módulos LED: dimensiones de 1800 × 1500 × 1900 mm, peso de 590 kg, potencia nominal de CA 220 V, 50–60 Hz, 6500 W, presión de entrada de 0,5–0,8 MPa, capacidad de adhesivo de 30 L, mesa de fijación de 400 × 400 mm, precisión de funcionamiento de ±0,05 mm y velocidad de 200 mm/s, con controlador PLC Panasonic, pantalla táctil, almacenamiento de varios juegos de parámetros y válvula antigoteo con alarma de detección de nivel. La LM661 es el dispensador en línea de silicona para GOB: tensión de 220 V, presión de aire estable de 0,7 MPa y calibración automática de los ejes X, Y y Z, con retorno de los ejes al origen (0, 0, 0) tras el arranque. Los números son de cada máquina y no se pueden copiar de una a otra: 0,6 MPa está dentro de la ventana de la LXS330 y por debajo del punto estable de la LM661.
Una advertencia sobre el material, que esta serie ya ha dejado por escrito: la página de la GOB-LXS330 describe la capa como resina epoxi, mientras que la página del material OPT315 describe un material de sellado de silicona. Son dos químicas distintas. La química que vale para un módulo es la de su propio registro de producción y la de la ficha del material indicada en él, nunca la de un artículo general ni la de la página de otro material. Las comprobaciones de este artículo no dependen de esa cuestión: son comprobaciones de la máquina y de sus servicios, no del material.
La puesta en marcha empieza antes de la entrega. Una máquina de recubrimiento GOB no es un equipo de sobremesa: la GOB-LXS330 mide 1800 × 1500 × 1900 mm y pesa 590 kg. Ese dato decide tres cosas: si cabe por la puerta y por el pasillo hasta su sitio, si el suelo soporta su peso con su mesa de fijación de 400 × 400 mm y si queda espacio de trabajo alrededor para cargar módulos, cambiar el adhesivo y abrir la máquina sin moverla cada vez.
La lista del sitio se verifica con una cinta métrica y con los planos de la planta, no de memoria. Marque en el suelo el rectángulo de la máquina y compruebe el recorrido completo desde la puerta de descarga hasta ese rectángulo: giros, rampas, marcos de puerta y otros equipos en el camino. Un equipo que no pasa por la puerta el día de la entrega es un día perdido y un equipo parado en un pasillo. Deje libre el lado de carga y el lado del operario: la máquina se alimenta de módulos y de adhesivo todos los días, y un sitio que obliga a rodearla para cada carga es un sitio que invita a los golpes y a las prisas.
El adhesivo también necesita su sitio antes de la primera corrida. El OPT315 se suministra en juegos de 22 kg —20 kg del componente A y 2 kg del componente B— y se almacena en lugar fresco y seco, con un periodo de almacenamiento de 9 meses a menos de 25 °C. Reserve ese lugar cerca de la máquina, pero no encima de ella: los bidones se agitan y se mezclan en un banco, no sobre la mesa de la máquina. Si el adhesivo llega el mismo día que la máquina, la comprobación de recepción del lote —qué se verifica antes de almacenarlo— está en el artículo de recepción del adhesivo GOB; este artículo no repite esa lista, solo exige que el adhesivo esté en la planta, identificado por lote y dentro de su periodo, antes de la primera corrida.
| Comprobación del sitio | Qué se verifica | Referencia |
|---|---|---|
| Recorrido de descarga | La máquina pasa por puertas y pasillos hasta su sitio sin desmontarla | Dimensiones LXS330: 1800 × 1500 × 1900 mm |
| Suelo y posición | El suelo soporta la máquina en su posición definitiva y la máquina queda nivelada | Peso LXS330: 590 kg |
| Espacio de trabajo | Lado de carga y lado del operario libres para módulos, fijación de 400 × 400 mm y cambio de adhesivo | Mesa de fijación LXS330: 400 × 400 mm |
| Almacén del adhesivo | Lugar fresco y seco cerca de la máquina, con los juegos identificados por lote | OPT315: 22 kg por juego, 9 meses a menos de 25 °C |
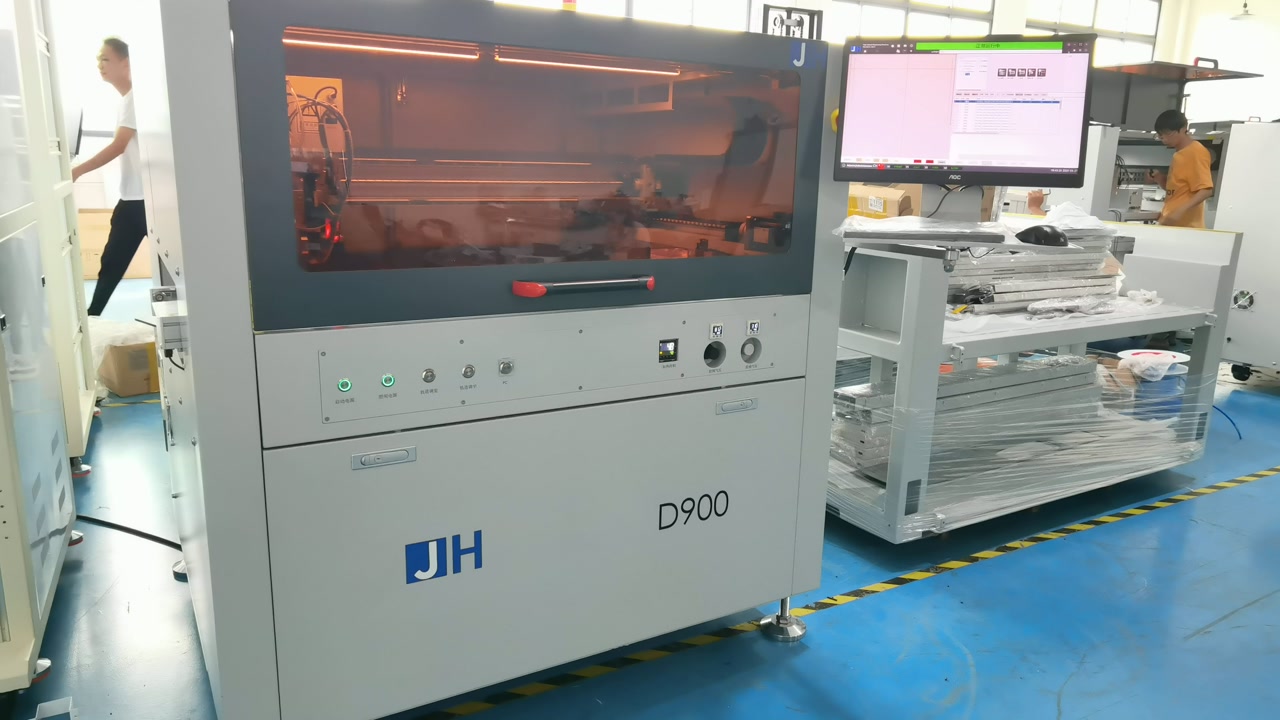
La D900, máquina de dispensado de precisión de JHIMS, en su sitio en el taller, con la tapa cerrada y el monitor con el programa de dispensado. Fotograma del vídeo oficial de la D900, archivo local VID_20250327_094358.mp4, segundo 2. Foto de referencia: no es una máquina de recubrimiento GOB; ilustra cómo queda una máquina de dispensado instalada en su posición de trabajo.
La placa de la GOB-LXS330 pide CA 220 V, 50–60 Hz y 6500 W de potencia nominal; la LM661 pide 220 V. La comprobación es leer la placa de la máquina que ha llegado y compararla con el suministro del punto donde se va a conectar: tensión, frecuencia y un circuito propio que no comparta carga con otros equipos grandes. Un enchufe que «parece igual» no es una comprobación. Si la tensión de la planta no coincide con la de la placa, la máquina no se conecta: se pregunta al proveedor qué hay que cambiar.
Tres puntos merecen una línea propia en el acta: la tensión medida en el punto de conexión, la frecuencia de la red y la toma de tierra comprobada. La potencia nominal es un dato de la placa, no una medida que el operario tenga que tomar: lo que se anota es que la instalación que alimenta la máquina está dimensionada para ese valor, según quien hizo la instalación eléctrica. El calibre exacto del interruptor y de los cables lo fija el instalador electricista con la placa de la máquina en la mano; este artículo no inventa un calibre.
La GOB-LXS330 pide una presión de entrada de 0,5–0,8 MPa y la LM661 una presión de aire estable de 0,7 MPa. Son valores de cada máquina y no se pueden copiar de una a otra. La comprobación que vale es la lectura del manómetro en la máquina mientras dispensa, no entre lotes y no en el compresor: la presión que cuenta es la que llega a la válvula cuando la máquina está trabajando.
El día de la puesta en marcha, la comprobación de aire es corta y tiene dos lecturas: la presión en reposo y la presión durante una descarga de prueba. Si la segunda cae fuera de la ventana de la máquina, la puesta en marcha se para hasta encontrar la causa —un tramo de tubería estrecho, un filtro saturado, un compresor que no da el caudal— porque una máquina aceptada con el aire cayendo es una máquina que luego produce capas desiguales. El análisis completo de qué hace la presión inestable dentro del turno y cómo distinguir sus causas está en el artículo de presión de aire estable para el dispensado GOB; este artículo no lo repite, solo exige las dos lecturas el día del arranque.
El aire también tiene que ser seco y limpio. La página de la LM661 insiste en la estanqueidad del depósito de presión y en la revisión del anillo de sellado rojo, y su guía indica esperar a que el manómetro llegue a cero antes de abrir ninguna válvula. Ese gesto —despresurizar antes de abrir— se comprueba el primer día y se convierte en costumbre: abrir un depósito con presión es un riesgo para el operario y una entrada de aire en el conducto de adhesivo.
Una máquina comprobada sin adhesivo es una máquina que no se puede probar. Antes de la primera corrida, el adhesivo tiene que estar en la planta, con su lote identificado y dentro de su periodo de almacenamiento. El OPT315 es un material de silicona bicomponente de curado a temperatura ambiente: la proporción general de mezcla es A:B = 10:1 en peso, el componente A se agita antes de mezclar y el componente B se usa después de agitar bien su recipiente cerrado. Esos tres gestos —agitar A, agitar B, respetar 10:1— se hacen el día de la puesta en marcha delante de la máquina, no de memoria en el turno siguiente.
Dos avisos de la ficha del OPT315 que afectan al primer día. Primero: durante el curado se liberan moléculas de etanol, por lo que la zona de curado necesita ventilación; la manipulación segura del adhesivo —ventilación, contacto con la piel, derrames y residuos— está en el artículo de manipulación segura del adhesivo GOB y no se repite aquí. Segundo: no se recomienda el curado con calentamiento, porque puede producir poros en la superficie y en el interior; la primera corrida se cura a temperatura ambiente y se deja terminar, sin atajos.
Anote el lote del adhesivo que se va a usar en la primera corrida y su fecha límite de almacenamiento en el acta. Si el lote está caducado o sin identificar, la corrida de prueba no se hace con ese lote: se pide otro. Probar una máquina nueva con un adhesivo en mal estado es mezclar dos incógnitas y no saber cuál falló.
Con el sitio, la electricidad, el aire y el adhesivo listos, llega la primera puesta en tensión. La guía de la LM661 marca el gesto que hay que ver: tras el arranque, los ejes X, Y y Z vuelven al origen (0, 0, 0). Si un eje no vuelve al origen, si la pantalla táctil no responde o si suena una alarma al arrancar, la puesta en marcha se para ahí: un eje que no encuentra su origen no puede dispensar con la precisión de ±0,05 mm que promete la placa.
La lista de la primera puesta en tensión es corta y se hace sin adhesivo en el conducto y sin módulo en la mesa. Primero, retorno de los ejes al origen y movimiento manual corto en cada eje para comprobar que nada roza y nada suena mal. Segundo, carga del programa en la pantalla táctil y comprobación de que el programa guardado es el del módulo que se va a probar: la LXS330 almacena varios juegos de parámetros, y un programa con el nombre de otro módulo es un error esperando su turno. Tercero, alarma de detección de nivel: comprobar que la alarma suena cuando el nivel es bajo y que la válvula antigoteo no deja caer adhesivo entre disparos. Cuarto, fijación de 400 × 400 mm colocada y bloqueada, con el módulo de prueba bien asentado.
Nada de esto necesita un módulo bueno. La máquina se prueba en vacío y con gestos cortos antes de dispensar la primera gota. Una máquina que no se mueve bien en vacío no va a dispensar bien con adhesivo.
La primera corrida se hace sobre un módulo de prueba —un módulo desechado, una placa de prueba o un módulo fuera de especificación que no se va a vender— y nunca sobre un módulo bueno. La razón es sencilla: la primera corrida es una prueba de la máquina, no una producción, y su resultado puede ser malo. Un módulo bueno sacrificado en una prueba es un módulo perdido por una decisión evitable.
Durante la corrida se miran cuatro cosas, en este orden. Primero, que el programa se completa entero sin alarmas ni paradas. Segundo, que el adhesivo fluye de forma continua, sin goteo entre disparos y sin aire en el conducto. Tercero, que la cobertura llega a toda la superficie del módulo, incluidos los bordes, sin zonas sin cubrir. Cuarto, que la presión leída en la máquina durante la descarga se mantiene dentro de la ventana de esa máquina —0,5–0,8 MPa en la LXS330, 0,7 MPa estable en la LM661—. La tabla siguiente es la decisión que se toma al terminar la corrida.
| Lo que se ve en la corrida de prueba | Qué significa | Qué se hace |
|---|---|---|
| El programa se completa, la cobertura es uniforme y la presión se mantiene en su ventana | La máquina está lista para el siguiente paso | Se pasa a la primera muestra del lote, según el artículo de la primera muestra GOB |
| Zonas sin cubrir o bordes incompletos en el módulo de prueba | El programa, la fijación o la altura de la boquilla no están ajustados para este módulo | Se para, se revisa un solo ajuste cada vez y se repite la prueba |
| Goteo entre disparos o aire en el conducto | La válvula, el nivel de adhesivo o el depósito de presión no están en condiciones | Se para y se revisa la válvula, el nivel y la despresurización antes de abrir |
| La presión cae fuera de su ventana durante la descarga | El suministro de aire no sostiene la máquina trabajando | No se acepta la máquina: se busca la causa en el suministro de aire |
Una regla para la primera corrida: se cambia una sola cosa cada vez. Si se cambia a la vez el programa, la presión y la altura de la boquilla, nadie sabe qué arreglo funcionó ni qué se rompió. Cada cambio se anota y cada repetición se hace sobre otro módulo de prueba.
La corrida de prueba no sustituye a la primera muestra del lote. La prueba demuestra que la máquina funciona; la primera muestra demuestra que el lote concreto —con su módulo, su adhesivo y su programa— sale bien. El orden es ese: primero la máquina, después el lote. El procedimiento de la primera muestra, con sus criterios de seguir, ajustar o detener el lote, está en el artículo de la primera muestra GOB antes del lote.
La puesta en marcha termina con un acta, no con una sensación. El acta es una página que dice qué máquina llegó, qué se comprobó, qué valores se leyeron y quién lo firmó. Sin acta, la puesta en marcha no se puede demostrar: ni al responsable que pregunta si la máquina está lista, ni al proveedor si algo falla en la primera semana, ni al operario del turno siguiente, que necesita saber con qué valores se aceptó la máquina.
| Campo del acta | Qué se anota |
|---|---|
| Máquina | Modelo, número de serie y fecha de llegada |
| Sitio | Posición definitiva y recorrido de descarga comprobado |
| Electricidad | Tensión y frecuencia medidas en el punto de conexión, toma de tierra comprobada |
| Aire | Presión en reposo y durante la descarga, comparadas con la ventana de la máquina |
| Adhesivo | Lote usado en la prueba, proporción de mezcla y fecha límite de almacenamiento |
| Programa | Nombre del programa cargado y módulo al que corresponde |
| Corrida de prueba | Resultado de la tabla de la sección 7 y cambios anotados, uno por uno |
| Firmas | Quién comprobó, quién aceptó y fecha de la aceptación |
El acta se guarda donde se guardan los registros del lote: la trazabilidad de la producción empieza con la máquina, no con el primer módulo bueno. Cuando meses después un lote da un problema, la primera pregunta es si la máquina se aceptó con valores correctos; el acta es la respuesta.
| Error | Qué pasa | Qué hacer en su lugar |
|---|---|---|
| Probar con un módulo bueno | La primera corrida puede salir mal y el módulo se pierde | Probar siempre con un módulo de prueba que no se va a vender |
| Aceptar el aire «de oído» | La presión cae durante la descarga y la capa sale desigual | Leer el manómetro en la máquina durante la descarga y anotar las dos lecturas |
| Copiar los valores de otra máquina | 0,6 MPa vale para la LXS330 y no para la LM661; cada máquina tiene su ventana | Usar solo los valores de la placa y de la ficha de la máquina que ha llegado |
| Cambiar tres ajustes a la vez | Nadie sabe qué arreglo funcionó | Cambiar un solo ajuste cada vez y anotar cada cambio |
| Saltarse el acta | La aceptación no se puede demostrar cuando algo falla después | Firmar el acta antes de que empiece la producción |
| Confundir puesta en marcha con calibración | Se calibra una máquina que aún no está comprobada y se da por buena | Primero la puesta en marcha, después la calibración antes del lote |
¿Cuánto dura una puesta en marcha?
Depende del estado del sitio y de los servicios. Si el sitio, la electricidad y el aire ya están preparados, la comprobación de la máquina y la corrida de prueba se hacen en un día de trabajo. Si hay que esperar al electricista o reparar el aire, la puesta en marcha espera: no se acorta saltándose una puerta.
¿La puesta en marcha se repite cuando cambia el módulo?
No. Cambiar de módulo es un cambio de programa y de fijación, y se verifica con la primera muestra de ese lote. La puesta en marcha se hace una sola vez, cuando la máquina llega. Si la máquina se traslada a otro sitio, las puertas del sitio, la electricidad y el aire se vuelven a comprobar.
¿Puedo usar la primera corrida como primera muestra del lote?
No. La corrida de prueba demuestra que la máquina funciona; la primera muestra demuestra que el lote concreto sale bien. Son dos decisiones distintas y van en ese orden: primero la máquina, después el lote.
¿Qué pasa si la presión cae durante la descarga de prueba?
La máquina no se acepta. Se busca la causa en el suministro de aire —tubería, filtro, caudal del compresor— y se repite la prueba cuando la presión se mantiene dentro de la ventana de la máquina durante la descarga.
¿Quién firma el acta de aceptación?
Quien hizo las comprobaciones y quien acepta la máquina para producción, que puede ser la misma persona o dos distintas según la planta. Lo que no vale es un acta sin firma: una aceptación sin responsable no es una aceptación.
En resumen: sitio medido, electricidad y aire leídos en la máquina, adhesivo identificado y dentro de su periodo, ejes al origen, programa correcto cargado, primera corrida sobre un módulo de prueba y acta firmada. Cuando esas siete cosas están hechas, la máquina deja de ser nueva y empieza a ser una máquina de producción. Antes, no.
¿Está preparando la llegada de una máquina de recubrimiento GOB y quiere comprobar que su sitio, sus servicios y su adhesivo están listos? Escríbanos a [email protected] con el modelo de su máquina y el tamaño de sus módulos: le ayudamos a revisar la lista de puesta en marcha antes de la entrega. Shenzhen Jinghe Technology Co., Ltd. (JHIMS) fabrica equipos de dispensado y líneas de módulos LED, entre ellos la GOB-LXS330 y la solución en línea LM661. El vídeo oficial del proceso GOB está en el canal de YouTube JHIMS.


 Teams
 whatsapp
 telegram
