Noticias
Respuesta directa: la primera pieza es la primera placa completa que sale de la línea después de un ajuste, un cambio de producto o un cambio de programa, y su función es decidir si la serie puede arrancar. No es una muestra decorativa ni un trámite: se inspecciona placa completa —impresión, colocación, soldadura e inspección final— y solo se autoriza la serie cuando todos los puntos de control están conformes y registrados. Si un punto falla, se corrige la causa, se repite la primera pieza y se vuelve a decidir. Autorizar la serie con una primera pieza dudosa traslada el defecto a todo el lote.
La primera pieza responde a una sola pregunta: ¿la línea, tal como está ajustada ahora, reproduce el diseño aprobado? Cada elemento de esa pregunta importa. «Tal como está ajustada ahora» significa que la aprobación pertenece a un ajuste concreto: un programa, una plantilla, una pasta, unos alimentadores y un perfil de horno determinados. Cambia uno de ellos y la aprobación anterior deja de valer, aunque el producto sea el mismo.
La primera pieza no decide si el diseño es bueno, ni si el producto funcionará en campo, ni si el proceso es capaz a largo plazo. Esas son decisiones de diseño y de control estadístico del proceso, que se toman con otros datos. La primera pieza decide algo más modesto y más urgente: si se puede arrancar la serie sin fabricar defectos conocidos.
Conviene distinguirla de otras dos verificaciones con las que se confunde. La prueba de aceptación en fábrica (FAT) se hace antes de pagar el saldo de un equipo y decide si la máquina cumple lo comprado; la primera pieza se hace con la línea ya instalada y decide si un ajuste concreto puede producir. El control estadístico del proceso, por su parte, vigila la deriva durante la serie; la primera pieza es el punto de partida que ese control presupone.
Una primera pieza sin documentos cerrados no puede dar un «aprobado» fiable, porque no hay contra qué comparar. Antes de producirla, deben estar confirmados el programa de cada máquina, la plantilla y su identificación, el lote de pasta y su estado, la lista de materiales con la posición de cada alimentador y el registro del perfil de horno aprobado para ese producto. Si alguno falta, lo correcto es detener el arranque, no inspeccionar «a ojo» y aprobar de memoria.
El criterio de aceptación de cada punto también debe estar cerrado antes: qué se considera conforme en impresión, en colocación y en soldadura para ese producto concreto. Esos criterios vienen de la documentación del producto y de los requisitos del cliente, no de la hoja de datos de la máquina. La precisión de una impresora, por ejemplo, describe lo que la máquina puede hacer; no es, por sí misma, el criterio de aceptación de una placa concreta.
La impresión es la primera puerta porque casi todo lo que sale mal después —falta de soldadura, puentes, componentes desplazados— puede empezar aquí. La verificación de la primera pieza impresa debe cubrir el volumen, el área, la altura y el desplazamiento de los depósitos, además de la ausencia de impresiones faltantes y de puentes entre almohadillas contiguas. La inspección de pasta, en 2D o en 3D, existe precisamente para medir esos valores depósito por depósito, en lugar de juzgar la impresión por su aspecto general.
Cuando la impresión falla, la corrección pertenece a la impresión: alineación, soporte de la placa, limpieza de la plantilla o parámetros de impresión. Compensar una mala impresión tocando el perfil del horno o el programa de colocación esconde el problema y lo traslada a la soldadura, donde ya no tiene arreglo limpio. Si la impresión no es conforme, la primera pieza se detiene en esta puerta.
Con la impresión aprobada, la segunda puerta es la colocación. Se verifica la placa completa, no solo los componentes que parecen delicados: desplazamiento y giro de cada tipo de componente, polaridad y orientación, componentes ausentes y componentes equivocados, y la correspondencia entre cada alimentador y la posición que alimenta. Un error de alimentador —un carrete colocado en la ranura vecina— es de los más caros, porque se repite en todas las placas hasta que alguien lo detecta.
El sistema de visión de la colocadora es una ayuda, no la verificación: reconoce marcas y componentes, pero la primera pieza exige comprobar el resultado sobre la placa, con los ojos y con los instrumentos que la línea tenga, antes de que la placa entre en el horno. Un componente colocado con el giro equivocado que entra en el horno ya no es un ajuste pendiente, es un retrabajo o una placa desechada.
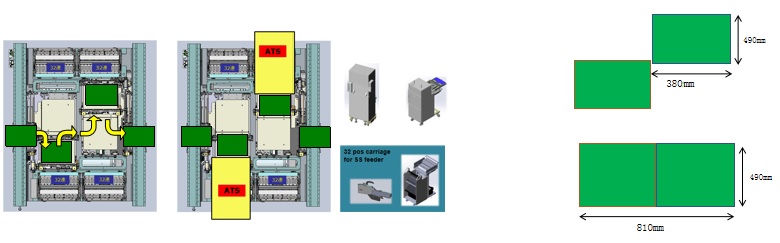
Plataforma de trabajo de doble cabezal de la colocadora Yamaha YSM20R: la verificación de colocación se hace sobre la placa completa antes de que entre en el horno.
Este artículo no enseña a elaborar un perfil de reflujo; esa es otra tarea, con sus propios instrumentos y registros. En la primera pieza, la verificación del reflujo consiste en una sola comprobación previa: que existe un perfil aprobado y registrado para ese producto y esa pasta, y que el horno arranca con esa receta. Sin ese registro, la serie no debe arrancar, aunque el horno «siempre haya funcionado así».
Después del horno, la placa se revisa por su soldadura: mojado visible en las terminaciones, ausencia de puentes, componentes en su sitio y sin señales de desplazamiento durante el reflujo. Cualquier anomalía devuelve la placa al análisis de causa: una soldadura defectuosa puede venir de la impresión, de la colocación o del perfil, y la primera pieza sirve precisamente para no adivinar cuál de las tres fue.
La inspección final de la primera pieza usa los medios que el producto exige: inspección óptica automática cuando está disponible, y rayos X para las uniones que no se ven desde fuera, como las de los componentes de matriz de bolas. Lo importante no es el instrumento, sino que la inspección se haga sobre la primera pieza real, antes de autorizar la serie, y no sobre una placa retocada a mano para que «pase».

Fuente de luz LED multifase de la AOI JUTZE: la inspección final de la primera pieza se hace sobre la placa real, antes de autorizar la serie.
El registro de la primera pieza es tan obligatorio como la inspección. Debe quedar constancia de la identificación de la placa, la versión del programa, la plantilla, el lote de pasta, las posiciones de alimentador verificadas, el resultado de cada puerta, las desviaciones encontradas y sus correcciones, y quién autoriza. Sin ese registro, la siguiente serie vuelve a depender de la memoria, y la primera pieza habrá servido de poco.
Campos mínimos del registro de primera pieza
| Campo | Qué debe quedar escrito |
|---|---|
| Producto y placa | Identificación del producto y de la placa inspeccionada |
| Programa y plantilla | Versión del programa de cada máquina e identificación de la plantilla |
| Materiales | Lote de pasta y posiciones de alimentador verificadas |
| Resultado por puerta | Impresión, colocación, soldadura e inspección final: conforme o no conforme |
| Desviaciones y correcciones | Qué falló, qué se corrigió y qué primera pieza nueva lo confirmó |
| Autorización | Quién autoriza la serie, con fecha y hora |
Hay cuatro errores que convierten una primera pieza en papel mojado. El primero es aprobar a partir de una placa retocada: si la placa se corrigió a mano, lo que se inspecciona ya no es lo que la línea produce. El segundo es cambiar dos cosas a la vez: si se ajustan a la vez la impresión y el programa de colocación, nadie sabe cuál de los dos cambios resolvió el problema, ni cuál lo causará en la serie siguiente.
El tercero es aprobar por foto: una fotografía no muestra el volumen de un depósito, ni la polaridad de un componente pequeño, ni una unión oculta. El cuarto es reutilizar la aprobación de otro producto o de otro ajuste: cada ajuste necesita su primera pieza, aunque el producto «sea casi igual». Las placas casi iguales son las que más defectos esconden, porque invitan a saltarse la verificación.
La autorización de la serie no admite puntos pendientes «para después». Si un punto no está conforme, la serie no arranca. La lista siguiente resume las cuatro puertas en una sola pasada:
| Punto de control | Qué comprobar | Si falla |
|---|---|---|
| Documentos cerrados | Programa, plantilla, pasta, alimentadores y perfil aprobado, con criterios de aceptación definidos | No arrancar; cerrar los documentos primero |
| Impresión | Volumen, área, altura y desplazamiento de los depósitos; sin faltantes ni puentes | Corregir en la impresión; no compensar en el horno |
| Colocación | Placa completa: desplazamiento, giro, polaridad, ausentes y equivocados; alimentadores verificados | Corregir programa o alimentador y repetir la primera pieza |
| Reflujo | Receta aprobada y registrada en el horno; soldadura revisada tras el horno | No arrancar sin registro; analizar la causa antes de tocar la receta |
| Inspección final | Inspección sobre la primera pieza real, con los medios que el producto exige | No autorizar sobre una placa retocada |
| Registro | Resultado por puerta, desviaciones, correcciones y autorización firmada | Sin registro no hay autorización válida para la serie siguiente |
La primera pieza se apoya en los equipos de la línea, y conviene saber qué mide cada uno. La impresora automática de pasta de soldadura M8 de JHIMS incorpora inspección 2D que detecta falta de pasta, impresiones faltantes y puentes antes de la colocación, con una precisión de impresión de ±0,025 mm y una repetibilidad de ±0,01 mm según las páginas de producto de JHIMS en jhims.com y jhims.net, y acepta placas de hasta 650 × 610 mm. Esos valores describen la máquina; el criterio de aceptación de una placa concreta sigue siendo el de la documentación del producto.
La inspección de pasta de soldadura 3D S630 de JHIMS mide en una sola pasada el volumen, el área, la altura, el desplazamiento XY y la forma de cada depósito, para placas de 50 × 50 a 630 × 550 mm según su tabla de especificaciones. Esa medición depósito por depósito es la evidencia que la puerta de impresión necesita, en lugar de una valoración visual general. El horno de reflujo R10 de JHIMS, con 10 zonas superiores y 10 inferiores y una precisión de ±1 °C según su tabla de especificaciones, es el equipo cuya receta aprobada debe estar registrada antes de arrancar; este artículo no sustituye su procedimiento de elaboración de perfiles.
Para la trazabilidad que el registro de primera pieza exige, véase también el artículo sobre cómo preparar su fábrica SMT para una auditoría de cliente: el registro de primera pieza es uno de los documentos que una auditoría pedirá primero.
¿Basta con inspeccionar una placa cuando el lote es grande?
La primera pieza autoriza el arranque, no el lote entero. Una vez arrancada la serie, el control durante la producción sigue siendo necesario; la primera pieza solo demuestra que el ajuste inicial era correcto.
¿Se puede autorizar la serie si solo falla un componente menor?
No. Un fallo en la primera pieza indica que el ajuste no reproduce el diseño. Se corrige la causa y se repite la primera pieza completa; autorizar «salvo ese componente» convierte la excepción en norma de la serie.
¿La primera pieza sirve también tras una parada larga?
Sí, siempre que la parada haya podido cambiar el ajuste: cambio de pasta, de plantilla, de programa o de receta del horno. Si nada cambió, la decisión corresponde al procedimiento interno de la fábrica; si algo cambió, hace falta una primera pieza nueva.
Para consultas sobre equipos de impresión, inspección y reflujo SMT, o para revisar si su línea necesita un procedimiento formal de primera pieza, escriba a [email protected].
Shenzhen Jinghe Technology Co., Ltd. (JHIMS) — Equipos SMT y soluciones de automatización para la fabricación electrónica. Contacto: [email protected].


 Teams
 whatsapp
 telegram
