
Noticias
Respuesta directa. La AOI inspecciona lo que se ve desde arriba: presencia, posición, polaridad, puentes visibles y aspecto de las uniones. Debajo de un BGA o de un QFN no hay nada que ver desde arriba, porque las uniones quedan ocultas bajo el encapsulado. Ahí es donde entran los rayos X: atraviesan el componente y muestran la unión por dentro — huecos de gas dentro de las bolas, puentes entre bolas vecinas, bolas apoyadas sobre la pasta sin fusionarse y bolas ausentes o abiertas. Los rayos X no sustituyen a la SPI, ni a la AOI, ni a la prueba eléctrica: cada puerta ve una parte distinta, y la decisión no es elegir una, sino saber cuándo pedir cada una.
Una placa puede pasar la inspección óptica automática y fallar en campo. No es un misterio ni mala suerte: es geometría. La AOI mira desde arriba, y las uniones de un BGA o de un QFN están debajo del componente. Ninguna cámara, por buena que sea, ve a través de un encapsulado.
Este artículo explica cuándo la inspección por rayos X es necesaria, qué defectos confirma y cuáles son sus límites. No repite la decisión de orden de compra entre SPI y AOI —esa está en la guía de orden de compra entre SPI y AOI—, ni explica cómo elegir entre SPI 2D y 3D —eso está en la guía de SPI 2D o 3D—. Aquí se responde a una sola pregunta: cuando la AOI ya no puede ver, ¿qué te dice una imagen de rayos X y qué no te dice?
Una aclaración necesaria antes de empezar: JHIMS no vende máquinas de rayos X. Su catálogo de inspección es SPI y AOI. Este artículo no es una presentación de producto: es una guía para que sepas cuándo pedir una inspección por rayos X a un laboratorio o a tu socio de montaje, y cómo juzgar el informe que te devuelvan.
Una AOI inspecciona con cámaras y luz desde arriba: compara lo que ve con lo que debería ver. Detecta componentes ausentes, desplazados o con la polaridad cambiada, puentes visibles entre pines, soldadura insuficiente en los filetes que se ven y cuerpos dañados. Para los componentes con pines a la vista, es una puerta muy buena.
El problema aparece con los encapsulados de terminación inferior: BGA, QFN y otros componentes cuyas uniones están bajo el cuerpo del componente. Ahí la AOI no tiene imagen que comparar, porque la unión no está a la vista. No es un problema de resolución: una cámara de 12 µm por píxel —como la de la XI-2000 de JHIMS— ve detalles más finos, pero sigue viendo desde arriba. La unión oculta no se vuelve visible por aumentar la resolución.
La AOI 3D tampoco resuelve esto. Una AOI 3D mide la altura de lo que se ve desde arriba —el volumen de pasta, la altura de la unión, la coplanaridad— pero sigue sin ver debajo del encapsulado. Por eso la propia página de la XI-2000 describe sus más de 50 tipos de defecto detectados y su uso como puerta de inspección tras el reflujo, sin pretender que cubra las uniones ocultas: el límite es físico, no de prestaciones.
La consecuencia práctica es sencilla de entender: si tu placa lleva BGA o QFN, la AOI puede dar por buena una placa con un defecto oculto. Ese defecto no desaparece por no verse: aparece después, como un fallo intermitente, una unión que se abre con el calor o un equipo que vuelve del cliente.
Antes de colocar ningún componente, la SPI mide la pasta: volumen, área, altura, desplazamiento y forma de cada depósito. La S630 de JHIMS, por ejemplo, mide con una cámara de 5 megapíxeles y una resolución de 16 µm, a 0,45 segundos por campo de visión, con un Gage R&R inferior al 10 % según sus especificaciones publicadas. Lo que inspecciona es lo que quedó depositado sobre cada pad, visto desde arriba.
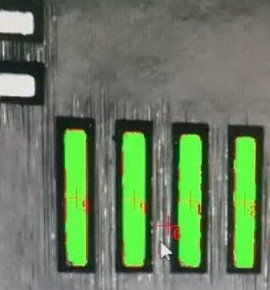
Vista del software de inspección de pasta: los depósitos en verde, con las marcas de medida en rojo. La SPI mide la pasta antes de colocar el componente; después del reflujo, la unión queda bajo el encapsulado y ya no se ve desde arriba. Foto: vídeo oficial de JHIMS, recortada para eliminar el dedo y los paneles laterales.
La SPI es la puerta correcta para la pasta, pero su ventana se cierra en el momento en que el componente se coloca encima. Después del reflujo, la pasta ya es una unión, y esa unión está debajo del componente. La SPI no puede volver a comprobarla: su trabajo terminó antes de la colocación.
Por eso la cadena de inspección necesita una puerta posterior que mire por dentro. La AOI mira después del reflujo, pero desde arriba. Los rayos X miran después del reflujo y por dentro. Cada puerta cubre el tramo que las demás no cubren.
La idea que hay que retener: SPI, AOI y rayos X no compiten entre sí: inspeccionan momentos distintos de la misma placa. La SPI ve la pasta antes de colocar. La AOI ve los componentes y las uniones visibles después del reflujo. Los rayos X ven las uniones ocultas después del reflujo. Si falta una puerta, falta una parte de la placa.
Una imagen de rayos X en 2D es una imagen de densidad vista desde arriba: los rayos atraviesan la placa y el componente, y la soldadura —más densa— absorbe más que el resto. El resultado muestra la forma de cada unión, su tamaño y su posición, como si se mirara la placa con una luz que atraviesa los materiales opacos.
Lo que se ve en esa imagen es concreto: la forma y el diámetro de cada bola, las conexiones oscuras entre bolas vecinas cuando hay un puente, las zonas más claras dentro de una bola cuando hay un hueco de gas, y la ausencia o deformación de una bola cuando la unión está abierta o falta. Lo que no se ve es el mojado del filete visible —eso es trabajo de la AOI—, ni el volumen de pasta que había antes de colocar —eso es trabajo de la SPI—, ni si la unión conduce electricidad —eso es trabajo de la prueba eléctrica.
Hay tres formas de tomar esa imagen, y no son intercambiables:
La regla para elegir entre las tres es simple: pide la técnica más sencilla que responda a tu pregunta. Si la 2D te muestra si hay puente o no, no pagues una tomografía. Si necesitas el porcentaje de huecos por bola para decidir si un lote pasa o no, la 2D no te lo da: necesitas la 3D.
Estos cuatro defectos tienen algo en común: ninguno se ve desde arriba. Por eso la AOI no los detecta, y por eso la inspección por rayos X existe.
| Defecto | Qué es | Cómo se ve en rayos X | Por qué importa |
|---|---|---|---|
| Huecos en la bola | Bolsas de gas atrapadas dentro de la unión: el fundente libera gas durante el reflujo y el gas no logra salir de la soldadura fundida | Zonas más claras dentro de la bola, de forma redondeada | Reducen la sección útil de la unión y su resistencia al ciclado térmico; en las bolas térmicas, además, empeoran la evacuación de calor |
| Puente bajo el encapsulado | Soldadura que une dos bolas vecinas que deberían estar aisladas | Conexión oscura entre dos bolas vecinas | Es un cortocircuito oculto: la placa puede parecer buena en AOI y fallar al energizarla |
| Bola apoyada sin fusionar (head-in-pillow) | La bola y la pasta se funden, pero las capas de óxido impiden que se mezclen: la bola queda apoyada sobre la pasta sin unión metálica | Una línea de separación visible entre la bola y la pasta, con la bola manteniendo su forma | La unión parece cerrada pero no hay unión metálica: el fallo es intermitente y mecánico, y suele aparecer con la deformación del encapsulado durante el reflujo |
| Bola ausente o abierta | Falta una bola, o la unión está abierta y no conduce | Círculo ausente o deformado en la posición que debería ocupar la bola | El pin queda sin conexión eléctrica, aunque el componente parezca bien colocado desde arriba |
El defecto de bola apoyada sin fusionar merece una explicación más, porque es el más engañoso de los cuatro. Durante el reflujo, el encapsulado se deforma ligeramente por el calor y sus esquinas se levantan; la bola y la pasta se tocan, pero las capas de óxido impiden que se mezclen. Al enfriar, la bola queda apoyada sobre la pasta con la forma intacta. Desde arriba no se ve nada raro: el componente está en su sitio, la AOI no marca nada. El fallo aparece después, cuando la placa se calienta, vibra o se manipula, y la unión se abre y se cierra. Por eso este defecto se busca con rayos X y no con la vista: solo se ve la separación entre la bola y la pasta.
Los huecos también merecen un matiz: no todos los huecos son un rechazo. Un hueco pequeño y centrado en una bola que no es térmica puede ser aceptable según la clase del producto y el plano del cliente. Lo que decide si un hueco es aceptable no es su existencia, sino su tamaño, su posición y qué bola afecta. Esa decisión es la que se explica en la sección 7.
La técnica se elige por la pregunta, no por el catálogo. Esta tabla resume la decisión:
| Técnica | Qué hace | Cuándo basta | Límite |
|---|---|---|---|
| 2D por transmisión | Imagen de densidad desde arriba: forma de la unión, puentes, huecos grandes, bolas ausentes | BGA de una sola fila, placas de una sola cara, defectos grandes | Las uniones se solapan en la imagen cuando hay varias filas o dos caras; no mide el porcentaje de huecos por bola |
| Vista oblicua (~45°) | Inclina la vista para separar las uniones que se solapan | Placas con componentes por las dos caras, zonas densas | Sigue siendo una vista plana: separa, pero no mide por bola |
| 3D por laminografía o tomografía (CT) | Corta el plano de las uniones en rebanadas y mide cada bola por separado | BGA de varias filas, alta fiabilidad, análisis de fallos: cuando necesitas el porcentaje de huecos por bola o ver la separación de una bola apoyada sin fusionar | Más tiempo por placa y más coste: no compensa cuando la 2D ya responde |
Si tu proveedor solo tiene 2D y tu placa necesita 3D, la respuesta no es aceptar un informe 2D con un veredicto: es buscar un proveedor con 3D para esa placa, o aceptar por escrito que la inspección no cubre lo que necesitas medir. Un informe que no mide lo que tienes que decidir no es un informe: es un papel.
No todas las placas con BGA necesitan inspección por rayos X en cada lote. La decisión depende de qué va a cambiar tu decisión con el resultado:
| Situación | Cobertura recomendada | Qué decides con el resultado |
|---|---|---|
| Primera pieza con BGA o QFN nuevos | 100 % de las placas de primera pieza | Si autorizas la serie o si ajustas antes el perfil, la pasta o el diseño de vías |
| Cambio de proveedor de placas, de pasta o de perfil de reflujo | 100 % de la primera serie tras el cambio | Si el cambio ha alterado las uniones ocultas aunque la AOI siga dando por buenas las placas |
| Fallos en campo sin causa visible | Las placas devueltas y una muestra del lote sospechoso | Si la causa es una unión oculta o hay que buscar en otro sitio |
| Producto de alta fiabilidad o cliente que audita | Lo que exija el plano del cliente; a menudo 100 % | Si el lote cumple el criterio acordado, con evidencia por placa |
| Producción estable, sin cambios, sin fallos | Muestreo por nivel aceptable de calidad (AQL) tras la primera pieza | Si el proceso sigue bajo control o hay que volver al 100 % |
La primera fila es la más importante: la primera pieza es el momento en que la inspección por rayos X cuesta menos y vale más. En la primera pieza todavía se puede ajustar el perfil, cambiar la pasta o corregir el diseño sin haber fabricado un lote entero. Los criterios de esa primera pieza —qué se verifica antes de autorizar la serie— están en la guía de inspección de primera pieza en SMT; los rayos X son la parte de esa verificación que cubre las uniones ocultas.
La última fila necesita un matiz: el muestreo por AQL tras la primera pieza es una práctica habitual en la industria, no una regla universal. Si el plano del cliente exige 100 % siempre, el plano manda. Y si aparece un fallo en campo o un cambio de proceso, el muestreo se suspende y se vuelve al 100 % hasta entender qué ha cambiado.
Una imagen de rayos X dice mucho, pero no lo dice todo. Estos son sus límites, y conviene conocerlos antes de pedirla:
El límite del porcentaje de huecos. Las fuentes de la industria no coinciden en un único porcentaje de huecos aceptable para una bola BGA: algunas citan el 25 % del área de la bola en la imagen, otras aplican límites más estrictos según la clase del producto, y otras distinguen entre bolas térmicas y bolas de señal. Este artículo no publica un número como si fuera la norma, porque no hay un número único. El límite que aplica a tu placa es el de la clase de tu producto y el de tu plano de cliente: confírmalo por escrito antes de juzgar ningún porcentaje. Si un proveedor te da un porcentaje sin decirte a qué clase corresponde, ese número no decide nada.
La cadena completa de inspección de una placa SMT con BGA o QFN tiene cuatro puertas, y cada una cubre lo que las demás no cubren:
| Puerta | Qué inspecciona | Cuándo | Referencia JHIMS |
|---|---|---|---|
| SPI 3D | Volumen, área, altura, desplazamiento y forma de cada depósito de pasta | Después de imprimir, antes de colocar | S630 (5 MP, 16 µm, 0,45 s por campo de visión) |
| AOI | Componentes y uniones visibles: presencia, posición, polaridad, puentes, aspecto de la soldadura | Después del reflujo | XI-2000 (5 MP, 12 µm, 3–5 campos por segundo) |
| Rayos X | Uniones ocultas bajo BGA y QFN: huecos, puentes, bolas apoyadas sin fusionar, bolas ausentes | Después del reflujo | JHIMS no vende equipos de rayos X: se pide a un laboratorio o al socio de montaje |
| Prueba eléctrica | Continuidad y función: si la unión conduce y el circuito hace lo que debe hacer | Después de la inspección óptica y de rayos X | Prueba en circuito o funcional, según el producto |
Las cifras de la puerta AOI se pueden comprobar en la página de la XI-2000 en jhims.net: cámara industrial de 5 megapíxeles, resolución de 12 µm, campo de visión de 36,7 × 30,7 mm, velocidad de 3 a 5 campos por segundo, más de 50 tipos de defecto, componentes desde 0201, BGA de paso 0,3 mm y QFP de paso 0,4 mm, iluminación LED de cuatro canales, perfilado 3D de soldadura opcional y placas de hasta 650 × 560 mm. La máquina trabaja tras el reflujo como puerta final de calidad, con la opción de colocarla también antes del reflujo para detectar defectos de colocación antes de que la soldadura se solidifique. La página de la S630 en jhims.net da las cifras de la puerta SPI: medición 3D de volumen, área, altura, desplazamiento y forma, con programación por importación Gerber en menos de 5 minutos y cambio de programa en menos de 3 minutos.
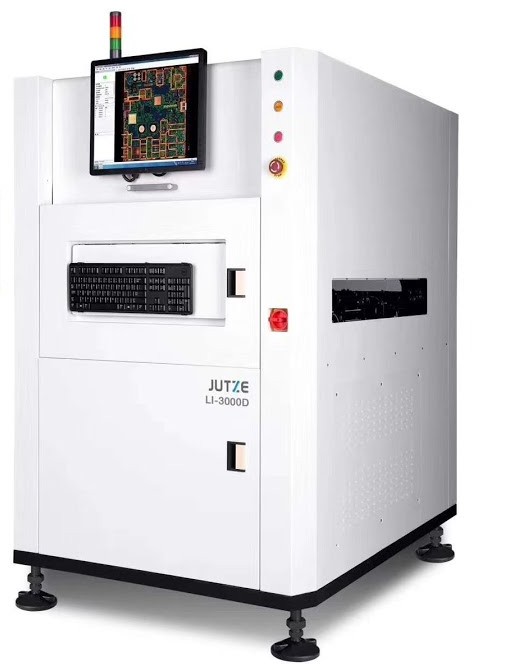
Máquina de inspección óptica automática JUTZE LI-3000D. La AOI es la puerta que inspecciona componentes y uniones visibles después del reflujo; lo que queda bajo el encapsulado necesita otra técnica. Foto: vídeo oficial de JHIMS, recortada para eliminar el título sobreimpreso de la miniatura.
La página de la AOI en jhims.com es la de la máquina AOI JUTZE MI-3000. Este artículo no reproduce sus cifras: esa página mezcla afirmaciones de marketing de una sola fuente —porcentajes de precisión, resultados de clientes con nombre y cifras de despliegue— que no se han podido verificar, y el modelo es distinto de la XI-2000. Si comparas modelos de AOI, compara las fichas de especificaciones publicadas de cada modelo, no los textos de presentación.
Una advertencia sobre la cadena: saltarse una puerta no la elimina, la traslada. Si no hay SPI, los defectos de pasta llegan a la AOI. Si no hay AOI, los defectos visibles llegan a la prueba eléctrica. Si no hay rayos X, los defectos ocultos llegan al cliente. Cada puerta que falta se paga más tarde y más cara.
Si el proveedor responde a estas ocho preguntas por escrito, con imágenes y datos por bola, la inspección por rayos X deja de ser un acto de fe. Si no quiere responderlas, esa negativa también es una respuesta.
¿La AOI 3D sustituye a los rayos X?
No. La AOI 3D mide la altura de lo que se ve desde arriba: volumen de pasta, altura de la unión, coplanaridad. Las uniones bajo un BGA o un QFN siguen ocultas, porque el encapsulado las tapa. La AOI 3D mejora la puerta óptica; no abre la puerta de rayos X.
¿Todos los BGA necesitan inspección por rayos X?
No. Depende de la clase del producto, de lo que exija el plano del cliente, de si es primera pieza o producción estable y del historial de fallos. Si el cliente no lo exige y el proceso es estable, puede bastar con el 100 % en primera pieza y muestreo después. Si el cliente lo exige, es obligatorio, y la discusión no es si inspeccionar o no, sino con qué técnica y con qué límite.
¿Qué es una bola apoyada sin fusionar (head-in-pillow)?
Es una unión en la que la bola y la pasta se funden, pero las capas de óxido impiden que se mezclen: la bola queda apoyada sobre la pasta sin unión metálica. Suele aparecer cuando el encapsulado se deforma durante el reflujo y sus esquinas se levantan. La unión parece cerrada desde arriba, pero no hay unión metálica: el fallo es intermitente y mecánico.
¿Los rayos X dañan los componentes?
A las dosis habituales de inspección, la inspección por rayos X se considera una técnica no destructiva para los componentes habituales. Si tu placa lleva componentes sensibles a la radiación, consúltalo con el proveedor antes de inspeccionar y pide por escrito qué dosis aplica y qué precauciones toma.
¿Con qué frecuencia inspeccionar?
Como punto de partida habitual en la industria: 100 % en la primera pieza de placas con BGA o QFN, muestreo por nivel aceptable de calidad (AQL) en producción estable, y vuelta al 100 % tras un cambio de proceso o un fallo en campo sin causa visible. La frecuencia exacta la fija tu plano de cliente y tu historial, no este artículo.
La AOI no puede ver debajo del componente, y ninguna mejora de resolución cambia eso. Si tu placa lleva BGA o QFN, hay una parte de la placa que solo se ve por dentro, y la única puerta que mira por dentro es la inspección por rayos X. No es una puerta para todas las placas ni para todos los lotes: es la puerta para la primera pieza, para los cambios de proceso, para los fallos sin causa visible y para los productos cuya clase la exige.
Pide la técnica más sencilla que responda a tu pregunta, exige los datos por bola y el límite por escrito —con su clase y su plano—, y guarda el informe. Y recuerda lo que los rayos X no hacen: no miden la pasta, no juzgan el filete visible y no prueban la continuidad. La placa no está bien inspeccionada cuando pasa una puerta: está bien inspeccionada cuando pasa las cuatro.
¿Necesitas ayuda para decidir? Si quieres comprobar qué puertas de inspección convienen a tu línea —SPI, AOI y cuándo pedir rayos X—, envíanos tus placas más exigentes: el componente más pequeño, el paso más fino y tu historial de defectos de soldadura. Te indicaremos qué pedir y qué datos exigir. Escríbenos a [email protected].


 Teams
 whatsapp
 telegram
