Noticias
Respuesta directa: si el recubrimiento GOB sale con motas, puntos o zonas mates sin tocar el programa ni cambiar de adhesivo, revise primero la sala, no la máquina. El polvo que cae sobre el módulo antes de recubrir queda encerrado bajo la capa, y la humedad condensada sobre un módulo frío cambia la superficie que el adhesivo debe mojar. Ambos problemas se evitan con controles de sala antes del turno, no con ajustes de programa después del defecto.
El recubrimiento GOB protege el módulo, pero también congela lo que había debajo en el momento de recubrir. Una mota de polvo sobre la superficie, una fibra suelta o una gota de condensación no desaparecen al curar: quedan dentro de la capa o marcadas en su superficie, y después ya no hay limpieza que las retire sin tocar el recubrimiento.
Este artículo trata de la sala, no del módulo ni del adhesivo. El artículo en inglés de hoy revisa el módulo desnudo antes de recubrir; el artículo en español del 30 de octubre trata la deriva del adhesivo dentro del turno; el del 29 de octubre trata la preparación de la superficie del módulo. Aquí la pregunta es distinta: ¿estaba la sala en condiciones de recubrir cuando se puso en marcha la serie?
La máquina ayuda a la repetibilidad, pero no limpia la sala. La GOB-LXS330 trabaja con una precisión de funcionamiento de ±0,05 mm, guarda los parámetros por receta y lleva válvula antiderrame y alarma de nivel de líquido. Ninguna de esas funciones retira el polvo del aire ni seca un módulo condensado. Por eso el control de sala es un control previo, con su propia lista y su propio registro, y no un ajuste que se hace cuando el defecto ya apareció.
El polvo de una sala de recubrimiento rara vez viene de un solo punto. Las fuentes habituales son estas, y cada una pide una medida distinta:
| Fuente | Cómo llega al módulo | Medida que la contiene |
|---|---|---|
| Ropa, guantes y movimientos del operario | Fibras y partículas que se desprenden al manipular el módulo | Ropa de trabajo limpia, guantes sin pelusa, movimientos lentos sobre el módulo abierto |
| Tránsito y puertas abiertas | Corrientes que arrastran polvo del pasillo a la zona de recubrimiento | Puertas cerradas durante la serie, paso restringido, cortina o separación física |
| Cartón y embalaje | Fibras de cartón que se abren junto a la máquina | Abrir el embalaje fuera de la zona de recubrimiento, nunca sobre la mesa de trabajo |
| Operaciones vecinas | Corte, lijado o limpieza en seco en el mismo taller | Separar en espacio y en tiempo: no recubrir mientras otra operación genera polvo cerca |
| Estanterías y módulos en espera | Polvo acumulado sobre módulos que esperan destapados | Módulos cubiertos hasta el momento de recubrir; primero en entrar, primero en recubrir |
| Aire de soplado sin filtrar | El chorro levanta el polvo del banco y lo deposita sobre el módulo | No soplar el módulo con aire sin filtrar; si hay que retirar polvo, usar el método que el procedimiento interno autorice |
La lista anterior es conocimiento general de taller. No afirma que una fuente concreta cause un porcentaje determinado de defectos: eso solo puede decirlo el registro de la propia línea, comparando días con y sin cada medida.
La humedad actúa por dos vías distintas, y conviene no mezclarlas. La primera es la condensación: un módulo frío que entra en una sala más cálida y húmeda puede condensar agua sobre su superficie, y esa película cambia la superficie que el adhesivo debe mojar. La segunda es la sensibilidad del propio adhesivo a la temperatura y a las condiciones ambientales durante su curado: la hoja de uso del OPT315 indica que, cuanto mayor es la temperatura ambiente, más rápido cura y más corto es el tiempo de trabajo, y desaconseja en general el curado con calor porque pueden aparecer poros o burbujas.
Este artículo no fija ningún límite numérico de humedad para la sala, porque ninguno consta en las fuentes verificadas. No copie un límite de otro adhesivo ni de otra planta: el valor admisible debe pedirse como dato confirmado para el adhesivo en uso y para el cliente, y anotarse en el registro de sala cuando se tenga. Mientras tanto, trabaje por comparación y por señales visibles: módulo testigo, aspecto de la superficie antes de recubrir y registro de cada cambio apreciable de condiciones.
Para el almacenamiento, sí hay un dato confirmado: el OPT315 debe guardarse en lugar fresco y seco, con un periodo de almacenamiento de 9 meses por debajo de 25 °C. Ese dato es de almacenamiento del adhesivo, no un límite de humedad de la sala de recubrimiento, y no debe usarse como si lo fuera.
Seis controles, hechos antes del primer módulo de la serie, evitan la mayor parte de los defectos de sala:
La medida más eficaz no es limpiar más, sino recubrir en una zona separada. La separación puede ser física —una cortina, un tabique, una sala— o de procedimiento —una zona marcada, con tránsito restringido y con la regla de no abrir embalajes dentro—. Lo importante es que la separación sea real durante la serie, no solo una línea pintada en el suelo que todo el mundo cruza.
La separación también ordena el trabajo: el embalaje se abre fuera, los módulos entran cubiertos, el operario no sale a mitad de serie a buscar material y vuelve con polvo en la ropa. Cada cruce evitado es un riesgo menos sobre el módulo abierto.
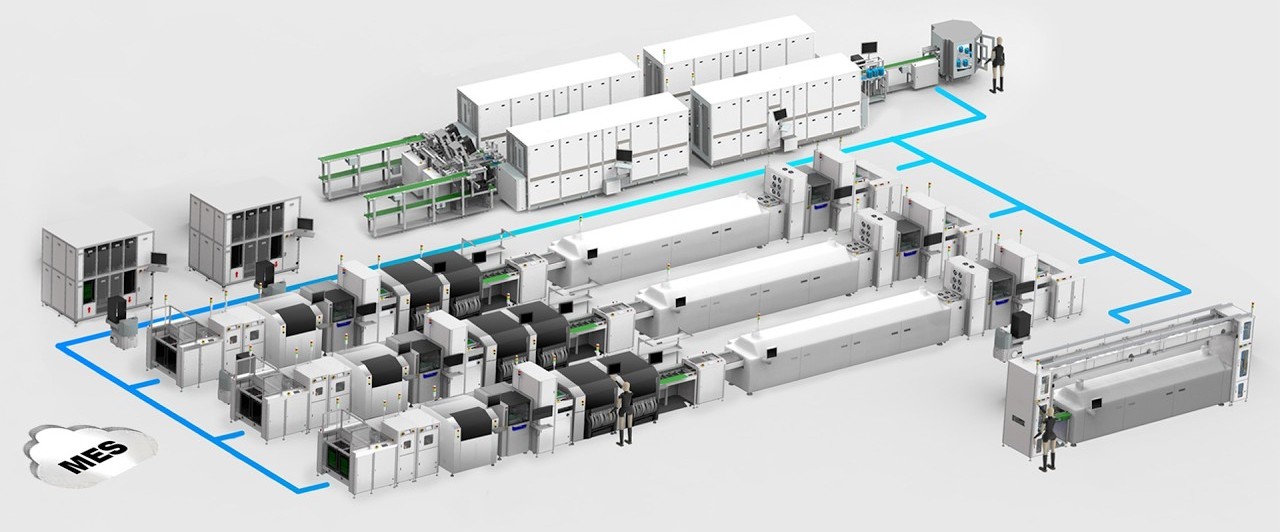
Línea de producción en planta, imagen del vídeo de visita a la fábrica de JHIMS. Ilustra la zona de trabajo que debe mantenerse separada de las operaciones que generan polvo; no es una fotografía de la sala de recubrimiento GOB.
| Señal observada | Acción inmediata |
|---|---|
| Polvo o fibras visibles sobre el módulo testigo | Detener la serie, limpiar la zona, revisar la fuente y repetir el testigo antes de seguir |
| Condensación visible sobre el módulo frío | No recubrir ese módulo; dejar que alcance la temperatura de la sala y verificar el aspecto antes de decidir |
| Una operación vecina empieza a generar polvo | Cubrir los módulos en espera y, si la operación continúa cerca, parar la serie hasta que termine |
| La puerta de la zona queda abierta o el tránsito aumenta | Restablecer la separación y anotar el hecho; revisar el siguiente módulo con especial atención |
| Cambio apreciable de temperatura en la sala | Anotar la hora y el cambio, y tratar el siguiente módulo como testigo antes de continuar la serie |
La regla es la misma que en los demás controles del proceso: seguir produciendo después de una señal clara solo multiplica los módulos que habrá que revisar después, uno por uno, cuando el recubrimiento ya encerró el defecto.
| Campo | Qué anotar |
|---|---|
| Limpieza de la zona | Hora y responsable de la limpieza previa a la serie |
| Temperatura del taller | Al inicio del turno y en cada cambio apreciable |
| Módulo testigo | Resultado de la observación con luz lateral antes de la serie |
| Hechos inhabituales | Obra cercana, puerta abierta, operación vecina con polvo, condensación observada |
| Acción tomada | Seguir, limpiar de nuevo, cubrir módulos, parada y motivo |
Cuando aparece un defecto de motas o de aspecto, este registro responde en un minuto a la pregunta que de otro modo consume un turno entero: ¿cambió la sala, cambió el adhesivo o cambió el programa? Para la deriva del adhesivo dentro del turno, véase el artículo sobre viscosidad y temperatura del adhesivo.
La GOB-LXS330 es la máquina de dosificación de pegamento para pantallas LED de JHIMS: plataforma de tres ejes personalizable, programación por enseñanza, almacenamiento de parámetros por receta, válvula antiderrame y alarma de nivel de líquido, con una capacidad de pegamento de 30 L, un tamaño de fijación de 400×400 mm, una velocidad de funcionamiento de 200 mm/s, una presión de entrada declarada de 0,5–0,8 MPa y una precisión de funcionamiento de ±0,05 mm. Esas características sostienen la repetibilidad del programa; no sustituyen al control de sala descrito arriba.
El OPT315 es el adhesivo de sellado de silicona de dos componentes de JHIMS para pantallas LED de interior y exterior, con una proporción general de mezcla A:B = 10:1 y una presentación de 22 kg por juego (20 kg de componente A + 2 kg de componente B). Todas las instrucciones de agitación, mezcla, temperatura y almacenamiento citadas en este artículo provienen de su hoja de uso publicada.
Como referencia de dosificación de precisión en general —no como máquina GOB ni como adhesivo—, puede consultarse la máquina dosificadora D900. La D900 no es la máquina de este artículo; se cita solo para que el lector distinga una dosificadora de precisión general de una máquina GOB dedicada.
¿Si la máquina está calibrada, el polvo ya no es un problema? No. La calibración controla la posición y la repetibilidad del programa; no retira el polvo de la sala ni del módulo. Ambos controles son necesarios y ninguno sustituye al otro.
¿Basta con limpiar una vez al día? No basta una limpieza genérica al día si la serie se abre después de operaciones con polvo, de un tránsito intenso o de una limpieza en seco cercana. La limpieza que cuenta es la previa a la serie, en la zona de recubrimiento, con los módulos todavía cubiertos.
¿Puedo recubrir un módulo con condensación si el programa es el mismo? No como práctica habitual. La película de agua cambia la superficie que el adhesivo debe mojar; primero debe desaparecer y verificarse el aspecto del módulo antes de decidir.
¿Qué límite de humedad debo exigir en mi sala? Este artículo no fija ninguno, porque no consta en las fuentes verificadas. Pídalo como dato confirmado para su adhesivo y su cliente, y anótelo en el registro de sala cuando lo tenga; no copie el límite de otro adhesivo.
¿Qué hago si el defecto aparece solo algunos días? Compare el registro de sala de los días buenos con el de los días malos: limpieza previa, puerta, operaciones vecinas, temperatura y módulo testigo. La diferencia suele estar en uno de esos campos, no en el programa.
Conclusión: el recubrimiento GOB protege el módulo, pero también encierra lo que había en la sala en el momento de recubrir. Controle la sala antes del turno, separe la zona, observe el módulo testigo y pare ante una señal clara. Esos cuatro gestos cuestan minutos y evitan revisar un lote entero después, cuando el defecto ya está bajo la capa.
Para consultar la máquina o el adhesivo citados en este artículo, escriba a [email protected] e indique el modelo (GOB-LXS330 u OPT315), el lote en uso y la temperatura de su taller: con esos tres datos, la conversación técnica empieza en el punto correcto. Shenzhen Jinghe Technology Co., Ltd.


 Teams
 whatsapp
 telegram
