Noticias
Respuesta directa: la mayoría de los sobrecostes de un panel no vienen del precio del circuito impreso, sino de cinco errores de diseño que se descubren ya en la línea: un borde de proceso demasiado estrecho, marcas fiduciales mal colocadas, una separación mal elegida entre placas, componentes demasiado cerca de la línea de corte y un panel mayor que la capacidad real de la máquina. Todos se pueden detectar con una revisión de una página antes de enviar los archivos a fabricación, y corregirlos entonces cuesta mucho menos que corregirlos con la línea parada.
Panelizar es agrupar varias placas individuales en un único panel para que la línea SMT lo transporte, lo imprima, lo coloque y lo suelde como una sola pieza. El panel se separa en placas individuales solo al final, después del montaje.
Un panel bien diseñado pasa por la línea sin intervenciones especiales. Un panel mal diseñado obliga a la línea a adaptarse: soportes improvisados, programas de visión retocados, separaciones manuales lentas y, en el peor caso, placas dañadas en el corte. El coste no aparece como una partida llamada «panelización»: aparece como tiempo de preparación, retrabajo, chatarra y retrasos en la entrega.
Por eso este artículo no trata de cómo dibujar un panel bonito, sino de cómo evitar los cinco errores que convierten un panel en un problema de producción.
El borde de proceso es la franja perimetral del panel que las cintas transportadoras, las guías y las pinzas sujetan durante todo el recorrido. Si esa franja es demasiado estrecha, la máquina no puede sujetar el panel con seguridad; si no existe, el panel no puede entrar en la línea tal cual.
En la práctica habitual se trabaja con bordes de entre 5 y 10 mm por lado, aunque algunas líneas aceptan valores menores, en torno a 3–5 mm. No existe un valor único válido para todas las líneas: el valor correcto es el que acepta la línea concreta donde se va a montar el panel. Por eso la cifra debe confirmarse con el proveedor de montaje antes de cerrar el diseño, y no copiarse de otro proyecto.
En ese borde tampoco debe haber componentes, pistas ni cobre que interfiera con la sujeción. Un componente colocado sobre la zona de agarre obliga a cambiar el soporte o a recortar el panel, dos operaciones que no estaban previstas en el presupuesto.
Regla práctica: reserve el borde de proceso desde el primer boceto del panel, no al final. Si el borde se añade después, casi siempre roba espacio a las placas o desplaza componentes que ya estaban colocados.
Las marcas fiduciales son las referencias que el sistema de visión de cada máquina utiliza para localizar el panel y cada placa con precisión. Sin una referencia fiable, la máquina no sabe dónde está el panel, y la impresión y la colocación pierden su punto de partida.
La práctica habitual es colocar al menos tres marcas globales en el panel, en disposición triangular, además de marcas locales en cada placa cuando la densidad lo exige. Tres marcas no simétricas permiten detectar también un panel colocado girado 180 grados, un error que una disposición simétrica no puede distinguir.
Los errores más frecuentes son tres: poner solo dos marcas, colocarlas en simetría perfecta y taparlas con componentes, cobre o serigrafía. Una marca tapada es lo mismo que una marca inexistente: el sistema de visión no la encuentra y la línea se detiene.
Además, cada sistema de visión acepta un rango concreto de tamaños y formas de marca. Antes de cerrar el diseño, compruebe que sus marcas están dentro del rango que acepta la línea de montaje; una marca fuera de rango obliga a rediseñar el panel o a cambiar los parámetros de visión bajo presión.
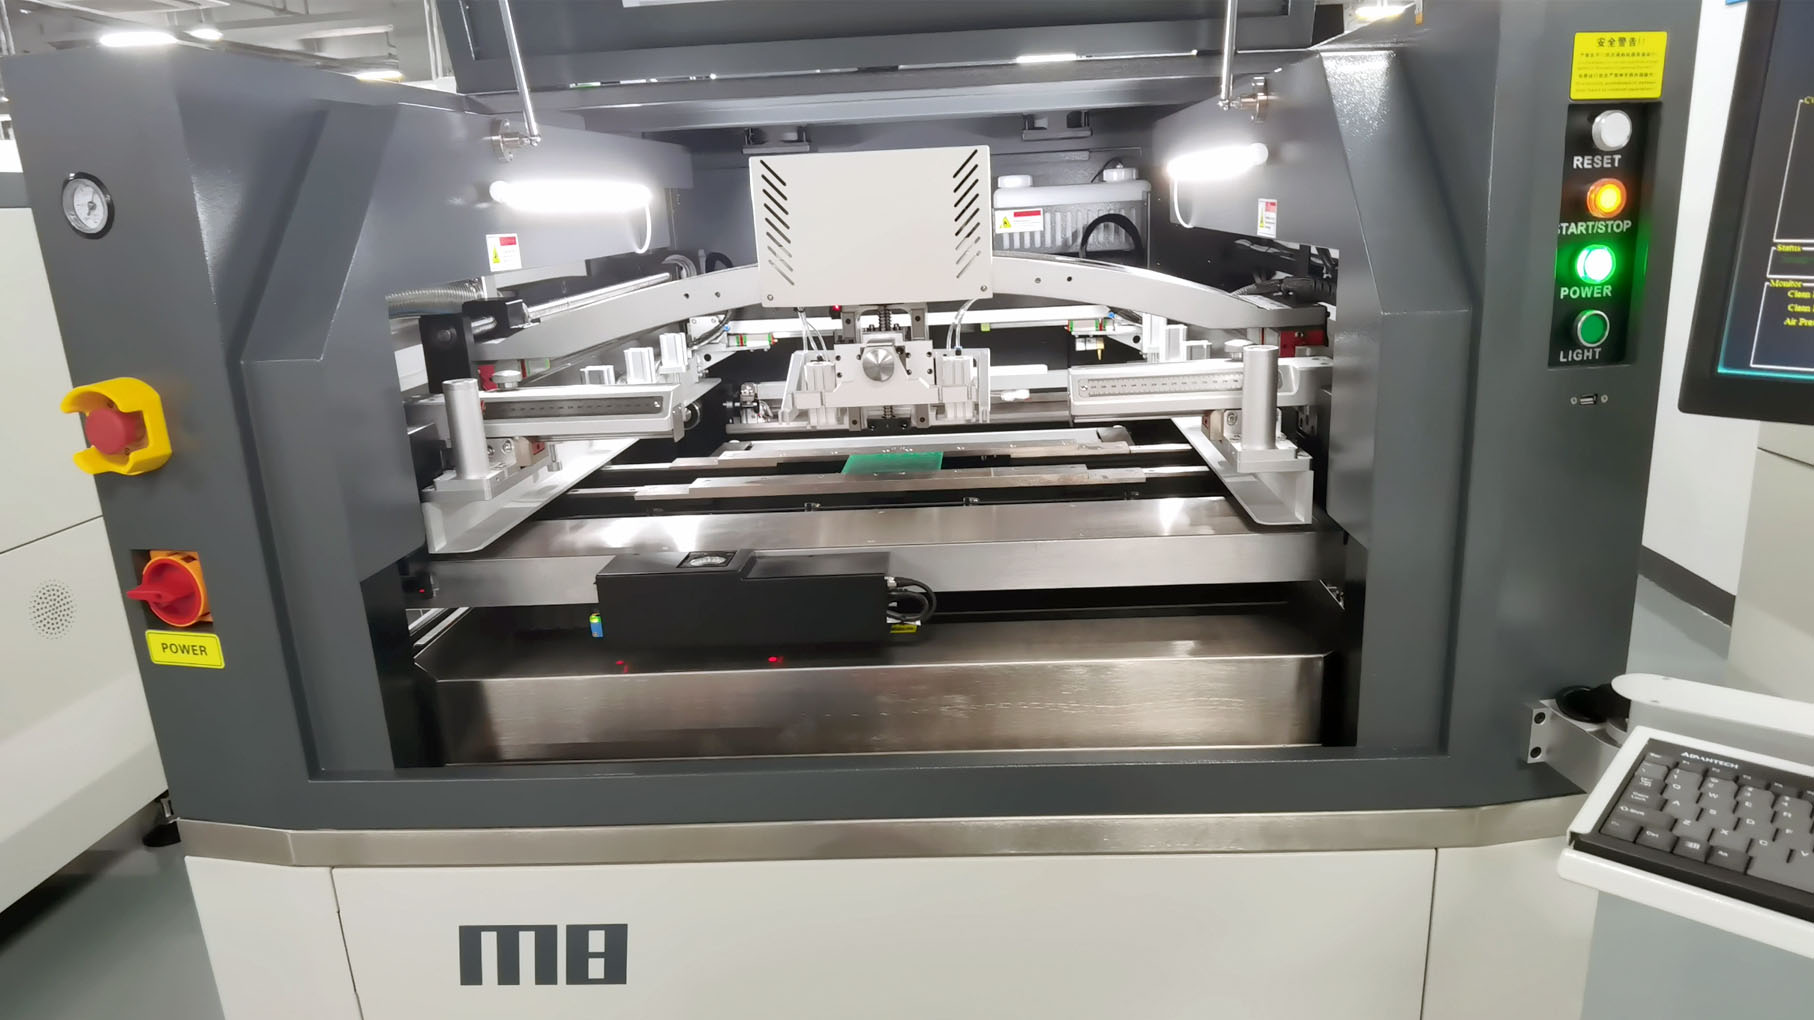
El sistema de visión necesita marcas fiduciales visibles y dentro de su rango aceptado; sin ellas no hay referencia fiable para imprimir ni colocar.
Existen dos formas habituales de unir las placas dentro del panel: el ranurado en V, que marca una línea recta de debilitamiento para separar por rotura, y las lengüetas fresadas con pequeños orificios perforados, que unen las placas con pestañas perforadas.
El ranurado en V solo funciona en líneas rectas. Es adecuado para placas rectangulares y contornos rectos. Si la placa tiene contornos curvos o formas irregulares, el ranurado en V no puede seguir el contorno y la opción correcta es el fresado con lengüetas.
El error habitual es elegir el método por costumbre o por precio del panel, sin comprobar la forma de la placa ni la sensibilidad de los componentes cercanos. Un ranurado en V mal aplicado deja un espesor residual irregular: si queda demasiado material, la separación exige fuerza y daña las soldaduras cercanas; si queda demasiado poco, el panel se rompe antes de tiempo durante el transporte o el montaje.
Como orientación general, el espesor residual tras el ranurado en V se sitúa en torno a un tercio del espesor de la placa, y la distancia entre placas depende del método: prácticamente nula en ranurado en V y del orden de 1,6 a 3 mm en fresado con lengüetas. Son valores de referencia de la práctica habitual, no una norma única: el proveedor de fabricación debe confirmar los valores exactos para su material y su proceso.
Separar el panel genera esfuerzo mecánico justo en la línea de corte. Todo componente colocado demasiado cerca de esa línea recibe parte de ese esfuerzo: el riesgo es una fisura en la soldadura, un componente cerámico agrietado o un cuerpo dañado que solo se detecta en la prueba final.
La práctica habitual deja al menos 2 a 3 mm libres entre el componente y la línea de separación, y más distancia para componentes sensibles como condensadores cerámicos o circuitos de paso fino. Las lengüetas de unión merecen la misma atención: no deben colocarse junto a componentes pesados ni sensibles, porque la rotura de la lengüeta transmite el esfuerzo directamente al componente vecino.
Este error es especialmente caro porque no se ve en el archivo de diseño: el panel parece correcto en pantalla y solo falla cuando ya está montado. La revisión debe hacerse midiendo distancias en el archivo, no confiando en la apariencia del dibujo.
Cada máquina de la línea tiene un tamaño máximo de placa aceptado, y el límite del panel es el límite de la máquina más restrictiva de la línea, no el de la máquina más grande. Un panel que cabe en la impresora pero no en el horno de reflujo, o que cabe en la colocadora pero no en la inspección, no puede producirse sin dividirlo o sin cambiar de línea.
El peso y el soporte también cuentan: un panel grande y pesado necesita un sistema de soporte adecuado durante la impresión y la colocación. Sin soporte suficiente, el panel flexiona y la impresión y la colocación pierden uniformidad en el centro del panel.
Antes de cerrar el tamaño del panel, pida por escrito los límites de cada máquina de la línea —impresora, colocadora, horno e inspección— y diseñe dentro del límite más pequeño. Un panel que aprovecha al máximo el material pero no entra en la línea no ahorra nada.
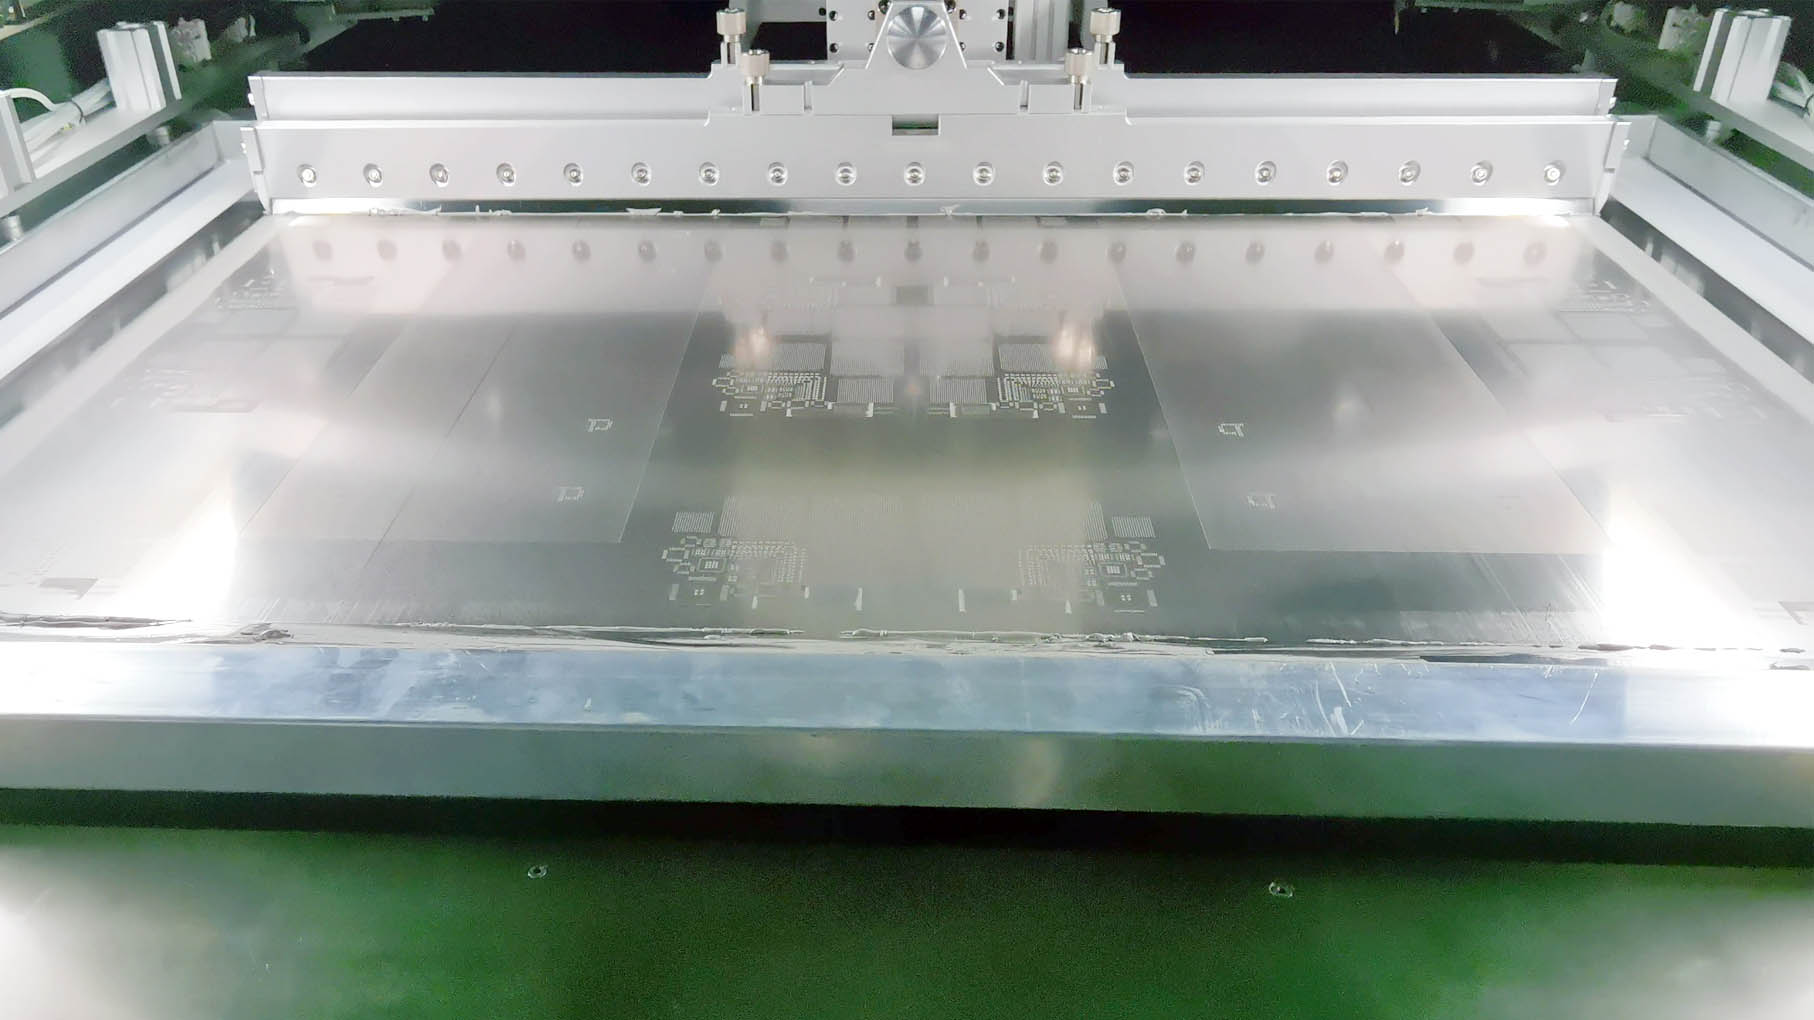
Un panel de gran formato solo ahorra costes si cabe en todas las máquinas de la línea; el límite lo marca la máquina más restrictiva.
Esta lista resume la revisión completa en una sola pasada. Si alguna respuesta es «no», corrija el diseño antes de enviar los archivos.
| Punto de revisión | Qué comprobar | Si falla |
|---|---|---|
| Borde de proceso | Franja libre confirmada con la línea, sin componentes ni pistas en la zona de agarre | La línea no puede sujetar el panel con seguridad |
| Marcas fiduciales | Al menos tres marcas globales, en disposición no simétrica, visibles y dentro del rango de visión aceptado | La visión no localiza el panel y la línea se detiene |
| Método de separación | Ranurado en V solo para contornos rectos; fresado con lengüetas para formas irregulares | Rotura irregular o panel roto antes de tiempo |
| Distancia a la línea de corte | Al menos 2–3 mm libres entre componentes y la línea de separación; más para componentes sensibles | Fisuras en soldaduras o componentes agrietados |
| Tamaño y peso del panel | Dentro del límite de cada máquina de la línea, con soporte suficiente contra la flexión | El panel no entra en alguna máquina o imprime de forma no uniforme |
| Trazabilidad | Número de panel y orientación marcados de forma legible en el borde de proceso | Placas sin identificar tras la separación |
La mayoría de estos errores se corrigen sin cambiar el circuito: se añade borde de proceso, se mueven o se añaden marcas fiduciales, se cambia el método de separación o se desplazan unos milímetros los componentes cercanos a la línea de corte. El momento barato para hacerlo es antes de fabricar el panel; el momento caro es con la línea esperando.
Para el primer lote con un panel nuevo, una prueba práctica cierra la revisión: monte un panel completo, sepárelo con el método previsto e inspeccione las placas cercanas a la línea de corte antes de liberar la producción en serie. Si la separación exige fuerza, deja rebabas grandes o daña algún componente, el diseño del panel todavía no está listo, aunque el circuito funcione.
Documente los valores confirmados —borde, marcas, método de separación y límites de máquina— junto con el diseño del panel. En el siguiente pedido, esa nota evita volver a discutir los mismos cinco puntos.
La impresora es la primera máquina que sufre un panel mal dimensionado, porque debe sujetar el panel, alinear la plantilla con las marcas fiduciales e imprimir con uniformidad en toda la superficie. Antes de aceptar un panel de gran formato, compruebe tres datos de la impresora: el tamaño máximo de placa que acepta, la holgura de borde que exige y el rango de marcas fiduciales que su sistema de visión reconoce.
Como referencia concreta, la impresora automática de pasta de soldadura M8 de JHIMS acepta placas de hasta 650 × 610 mm, según las páginas de producto de JHIMS en jhims.net y jhims.com, y su página en jhims.com indica una holgura de borde de 2,5 mm. Su sistema de visión reconoce marcas de 0,1 a 6 mm en ocho formas distintas. Estos datos sirven para comprobar si un panel concreto cabe en esa impresora; no sustituyen la comprobación del resto de la línea, que puede tener un límite menor.
Si el panel supera alguno de estos tres datos, las opciones son redimensionar el panel, dividirlo en paneles menores o cambiar la configuración de la línea. Las tres son decisiones de diseño, no ajustes que deban improvisarse durante la producción.
¿El ranurado en V es siempre más barato que el fresado con lengüetas?
No necesariamente. El ranurado en V puede ser más económico en placas rectangulares, pero si la forma no lo admite o los componentes cercanos son sensibles, el ahorro del panel se pierde en retrabajo y chatarra. La decisión debe tomarse por la forma y los componentes, no solo por el precio del panel.
¿Puedo reutilizar el diseño de panel de otro producto?
Solo si coinciden el tamaño, la forma, la posición de las marcas y los límites de la línea. Copiar un panel sin verificar estos cuatro puntos traslada los errores del proyecto anterior al nuevo.
¿Quién debe confirmar los valores del panel, el diseñador o el proveedor de montaje?
Ambos: el diseñador propone el panel y el proveedor de montaje confirma que su línea lo acepta. La confirmación debe quedar por escrito antes de fabricar el panel, no descubrirse en la primera producción.
Para consultas sobre equipos de impresión y montaje SMT, o para revisar si un panel concreto se adapta a su línea, escriba a [email protected]. Más información sobre la impresora mencionada en este artículo: impresora automática M8 en jhims.com. Sobre cómo preparar la documentación de producción para una revisión de cliente, véase cómo preparar su fábrica SMT para una auditoría de cliente.
Shenzhen Jinghe Technology Co., Ltd. (JHIMS) — Equipos SMT y soluciones de automatización para la fabricación electrónica. Contacto: [email protected].


 Teams
 whatsapp
 telegram
