Noticias
Respuesta directa: Cuando un cliente audita tu fábrica SMT, no califica lo que dices que haces: califica lo que puedes demostrar con registros. La auditoría gira alrededor de siete pilares de evidencia: trazabilidad de materiales, registros de proceso, registros de inspección, calibración de equipos, control ESD, producto no conforme y acción correctiva, y personal y formación. Este artículo explica qué pide el auditor en cada pilar, qué norma lo respalda y cómo organizar la evidencia antes de que llegue.
Para quién es este artículo: directores de planta, responsables de calidad e ingenieros de proceso de fábricas SMT y de ensamblaje electrónico que van a recibir la auditoría de un cliente (OEM, Tier 1 de automoción, electrónica industrial o médica). No es una guía de certificación ISO: es una guía de preparación práctica para el día de la auditoría.
La norma ISO 9001:2015 (cláusula 8.5.2, identificación y trazabilidad) lo dice sin rodeos: cuando la trazabilidad sea un requisito, la organización debe controlar la identificación única de las salidas y conservar la información documentada necesaria para permitir la trazabilidad. En la práctica de una línea SMT, eso significa una cadena de registros enlazados por identificaciones únicas: el lote de cada componente, el número de serie de cada placa, el código de barras de cada panel.
El sector electrónico tiene además su propia norma de trazabilidad: IPC-1782 (Standard for Manufacturing and Supply Chain Traceability of Electronic Products). Define cuatro niveles de trazabilidad para materiales (M1–M4) y cuatro para procesos (P1–P4); el nivel aplicable se acuerda entre cliente y proveedor según el riesgo del producto final —electrónica de consumo, telecomunicaciones, automoción, aeroespacial o dispositivos médicos— y puede correlacionarse con las clases de producto IPC (Clase 1, 2 y 3). Para automoción, la norma IATF 16949 (cláusula 8.5.2.1) exige además un plan documentado de trazabilidad.
Idea clave: la trazabilidad no es un software que se compra: es una disciplina de registros. El software ayuda, pero si los operarios no escanean los lotes, el sistema más caro del mundo genera trazabilidad ficticia. El auditor lo sabe, y por eso siempre comprueba el eslabón manual de la cadena.
Casi todas las auditorías de cliente en electrónica recorren los mismos siete pilares. La tabla resume qué pide el auditor, qué evidencia convence y cuál es el fallo típico observado en la práctica del sector.
| Pilar | Qué pide el auditor | Fallo típico |
|---|---|---|
| 1. Trazabilidad de materiales y componentes | Identificación de cada lote (fabricante, código de fecha, número de lote); etiquetas de bobina legibles en el alimentador; vida útil en planta (floor life) y registros de horneado para dispositivos sensibles a la humedad según J-STD-033; FIFO documentado. | Bobinas sin etiqueta en el alimentador; componentes sensibles a la humedad abiertos sin registro de exposición. |
| 2. Registros de proceso | Programas de impresora y de colocación identificados por producto y revisión; verificación documentada del montaje de alimentadores; perfiles de reflujo medidos por producto y revisión de placa; registro de cada cambio de producto (qué programa, quién, cuándo). | Perfiles «copiados» de otro producto; programas sin número de revisión. |
| 3. Registros de inspección | Datos retenidos de SPI, AOI y rayos X vinculados a la placa (número de serie o código de barras); inspección de primera pieza; criterios de aceptación documentados (p. ej., IPC-A-610); registros de muestreo. | La inspección existe, pero sus datos no se guardan ni se vinculan a ninguna placa. |
| 4. Calibración de equipos e instrumentos | Etiquetas de calibración vigentes en cada equipo e instrumento de medición; certificados con trazabilidad a patrones nacionales (laboratorios acreditados ISO/IEC 17025 o gestión de la medición según ISO 10012); plan de calibración con frecuencias definidas. | Etiquetas caducadas; instrumentos «de referencia» que nadie calibra. |
| 5. Control ESD | Programa de control electrostático según ANSI/ESD S20.20: verificación periódica de muñequeras, calzado, suelos y embalaje, con registros de las pruebas; ropa adecuada en las zonas protegidas (EPA). | Muñequeras sin comprobar desde hace meses; embalaje no antiestático en producto terminado. |
| 6. Producto no conforme y acción correctiva | Segregación física e identificación del producto no conforme; registros de disposición (retrabajo, desecho, concesión); acciones correctivas con análisis de causa raíz y verificación de eficacia (formato 8D u otro documentado). | Piezas malas mezcladas con buenas; acciones correctivas «cerradas» sin evidencia de que el problema no volvió. |
| 7. Personal y formación | Registros de formación por puesto y por máquina; evidencia de competencia (p. ej., formación en criterios IPC-A-610 para inspectores); matriz de habilidades que muestre quién está cualificado para cada operación. | «Todos saben hacerlo» sin ningún registro firmado. |
Hilo transversal: el control documental. Los siete pilares se sostienen sobre un octavo elemento que el auditor comprueba en cada puesto: instrucciones de trabajo con número de revisión disponibles donde se usan (no en una carpeta de hace tres años) y un registro de cambios de ingeniería. Dos versiones del mismo documento en dos puestos distintos son una no conformidad inmediata.
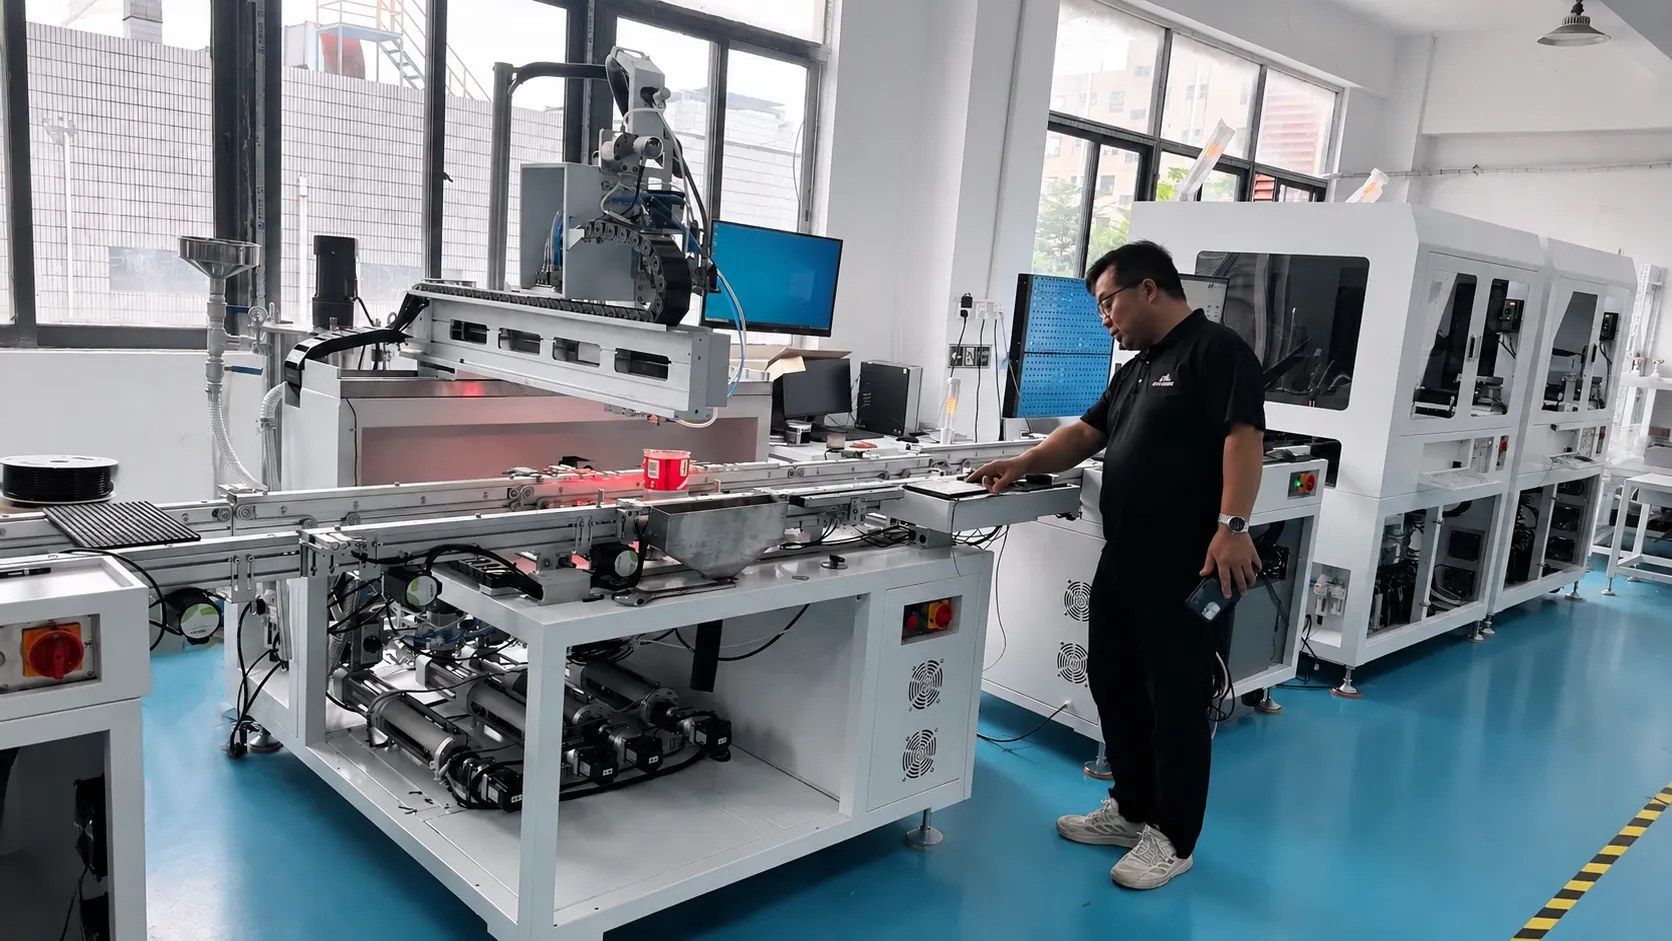
La mayoría de las no conformidades no las provoca una fábrica desordenada, sino descuidos concretos. Estos son los que más se repiten en la práctica del sector:
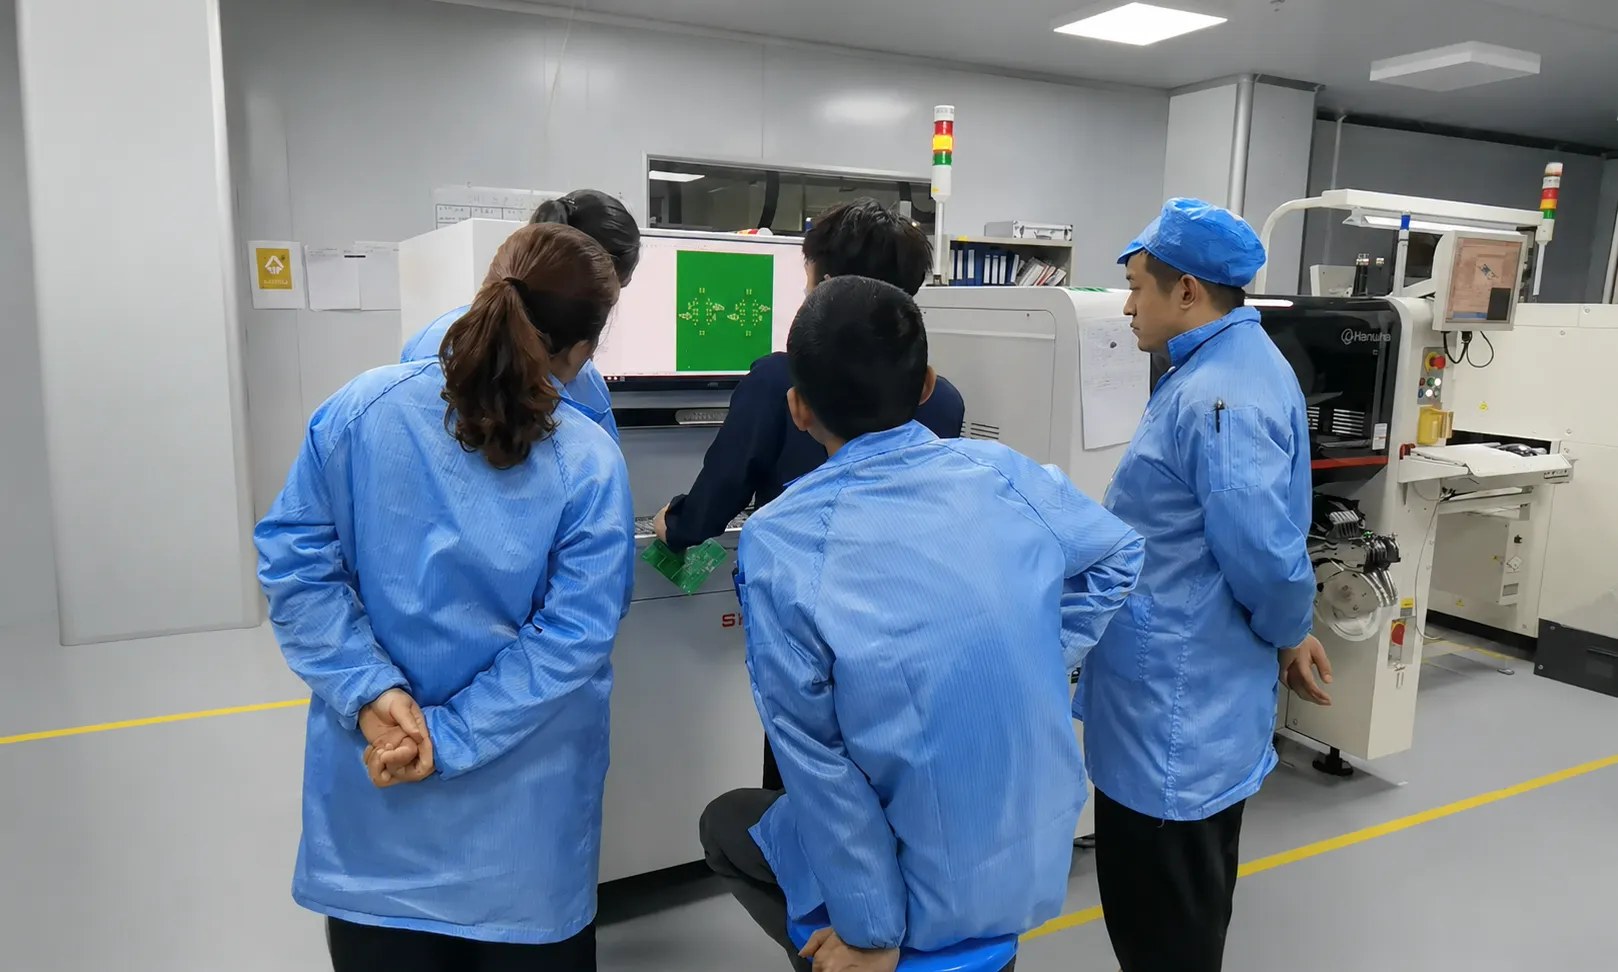
Si la auditoría está anunciada, cuatro semanas bastan para pasar del «creemos que estamos listos» al «podemos demostrarlo». Cada semana termina con un resultado verificable:
| Semana | Acción | Resultado verificable |
|---|---|---|
| 1 | Inventario de registros: listar qué registros existen hoy en cada uno de los siete pilares y marcar los huecos. | Matriz de huecos firmada por calidad. |
| 2 | Cerrar los huecos críticos: etiquetas de calibración al día, instrucciones con revisión en cada puesto, zona segregada para no conformes, registros de horneado de componentes sensibles. | Cero etiquetas vencidas; cero documentos sin revisión en planta. |
| 3 | Ensayo de trazabilidad: elegir el número de serie de una placa terminada y reconstruir hacia atrás toda la cadena (lotes, programas, perfiles, inspecciones). Cronometrar el ejercicio. | Trazabilidad completa reconstruida en menos de una jornada de trabajo. |
| 4 | Simulacro de auditoría: una persona ajena a producción recorre la planta haciendo las preguntas del auditor con la lista de los siete pilares. | Lista de hallazgos internos corregida antes del día real. |
El ejercicio de la semana 3 es el que más auditorías decide. Si puedes tomar una placa terminada cualquiera y, solo con tus registros, decir qué lotes de componentes lleva, con qué programas se imprimió y colocó, qué perfil de reflujo se usó y qué resultados dieron el SPI y el AOI, estás listo. Si no puedes, el auditor lo descubrirá en diez minutos: mejor descubrirlo tú en la semana 3.
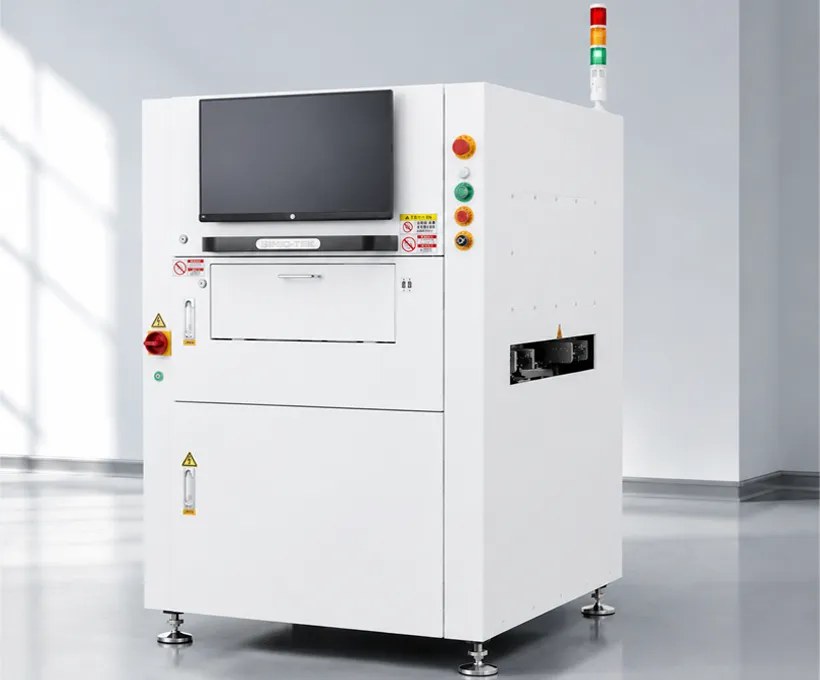
El pilar 3 (registros de inspección) es donde el equipo marca la diferencia: una máquina de inspección moderna no solo detecta defectos, también retiene la evidencia. Un ejemplo concreto es el S630 3D SPI de JHIMS: su suite SPC incluye gráficos X-bar y R con análisis Cp/Cpk; registra el volumen, el área, la altura y el desplazamiento de cada depósito de pasta de soldadura; el escaneo de códigos de barras por cámara vincula cada placa con sus datos de inspección; ofrece integración MES estándar mediante API Webservice; y su repetibilidad de medición presenta un Gage R&R inferior al 10 %. Eso es exactamente lo que un auditor quiere ver cuando pide «los registros de inspección del último lote».
En la misma línea, la serie JH-GSD de dispensación e inspección está diseñada para integrarse con MES con fines de trazabilidad dentro de un entorno de Industria 4.0. Y del lado del proveedor, JHIMS mantiene su sistema de gestión de calidad certificado ISO 9001:2015 con auditorías externas anuales, y somete cada máquina a un control de calidad en cinco etapas antes del envío —inspección de entrada, QC en proceso, prueba de seguridad eléctrica, prueba de funcionamiento de 48 horas e inspección final de más de 120 puntos— con informe de prueba firmado.
Limitación honesta: ningún equipo sustituye los registros de calibración, los registros de formación ni el control documental. La máquina genera datos; la disciplina de la fábrica los convierte en evidencia. Comprar un SPI con SPC no aprueba una auditoría si las etiquetas de calibración están vencidas.
¿La auditoría de cliente es lo mismo que la certificación ISO?
No. La certificación ISO la hace un organismo acreditado contra la norma; la auditoría de cliente la hace tu comprador contra sus propios requisitos, que suelen ser más exigentes en trazabilidad y en evidencia de proceso. Tener el certificado ayuda, pero no sustituye la preparación.
¿Qué nivel de trazabilidad me van a pedir?
Depende del sector. Electrónica de consumo suele conformarse con trazabilidad por lote; automoción, aeroespacial y dispositivos médicos piden trazabilidad por placa o por número de serie, con registros de proceso vinculados. La norma IPC-1782 define los niveles M1–M4 (materiales) y P1–P4 (procesos) para acordarlo por escrito con el cliente antes de que llegue el auditor.
¿Cuánto tiempo hay que conservar los registros?
Lo define el contrato con el cliente y la normativa del sector: automoción y electrónica médica exigen varios años. Como práctica habitual del sector, cuando no hay requisito contractual, se conservan al menos durante la vida útil prevista del producto más un margen. Lo importante es que el plazo esté escrito en un procedimiento, no en la memoria de alguien.
¿Necesito un MES para pasar la auditoría?
No es obligatorio. Lo obligatorio es la evidencia: si puedes reconstruir la trazabilidad de una placa con registros en papel bien llevados, el auditor lo acepta. El MES solo hace que el ejercicio de la semana 3 pase de horas a minutos, y elimina el eslabón manual donde más se rompe la cadena.
¿Qué hace el auditor el primer día?
Normalmente, tres cosas: un recorrido por la planta (mira etiquetas de calibración, segregación de no conformes y control ESD sin avisar), una revisión documental (procedimientos, registros de formación, planes de calibración) y la selección de muestras para el ejercicio de trazabilidad. Los tres frentes se preparan con el plan de cuatro semanas del apartado 4.
Contacto: si estás preparando tu fábrica para una auditoría de cliente y necesitas equipos de inspección con retención de datos y trazabilidad (SPI 3D, AOI, rayos X) o una línea SMT completa con integración MES, escríbenos a [email protected]. En JHIMS hablas con ingenieros, no con un call center.


 Teams
 whatsapp
 telegram
