Noticias
Respuesta directa
El coste real por módulo LED no es el precio de los materiales dividido entre los módulos fabricados, sino todos los costes de un lote divididos entre los módulos buenos que salen de la línea: mano de obra, consumibles, energía, amortización del equipo, retrabajo y mermas. La fórmula es:
Coste por módulo bueno = (mano de obra + consumibles + energía + amortización + retrabajo + mermas) / módulos buenos
Si el denominador cuenta módulos defectuosos o el numerador olvida el retrabajo, el número resultante es optimista y la comparación entre dos líneas o dos presupuestos deja de tener sentido.
Una línea de montaje de módulos LED tiene seis bloques de coste. Los tres primeros aparecen en cualquier presupuesto; los tres últimos son los que casi siempre faltan y los que explican por qué dos fábricas con los mismos materiales terminan con costes por módulo muy distintos.
| Bloque de coste | Qué incluye | Error habitual |
|---|---|---|
| Mano de obra directa | Operarios de la línea durante el lote, incluidos los tiempos de cambio de modelo y de parada no planificada | Contar solo el tiempo de producción neta, sin cambios ni paradas |
| Consumibles | Pasta, adhesivo, tornillos, material de limpieza y repuestos de desgaste del lote | Registrar solo el material que queda en el módulo y olvidar el purgado y la limpieza |
| Energía y espacio | Electricidad de los equipos, aire comprimido y coste del puesto de trabajo durante el lote | Repartir la energía por igual entre líneas con consumos muy distintos |
| Amortización del equipo | Cuota del equipo correspondiente al lote, calculada sobre su vida útil prevista | Omitirla por completo porque el equipo "ya está pagado" |
| Retrabajo | Mano de obra y material de reparar los módulos que salen defectuosos pero son recuperables | No registrar las horas de reparación porque las hace "el mismo personal" |
| Mermas | Módulos desechados y material desperdiciado que no llega a producto bueno | Dividir entre módulos fabricados en vez de entre módulos buenos |
El método funciona con datos que cualquier fábrica ya puede recoger en un lote o un turno concreto. No hacen falta cifras de referencia externas: hacen falta registros propios durante un periodo definido.
Mano de obra por módulo. Se suman las horas de todos los operarios asignados a la línea durante el periodo, incluidos cambio de modelo y paradas, y se multiplican por el coste horario real (salario más cargas). El resultado se divide entre los módulos buenos del mismo periodo, no entre los fabricados.
Retrabajo por módulo. Se registran por separado las horas dedicadas a reparar y el material consumido en la reparación. Un módulo reparado dos veces cuenta dos veces: es así como el retrabajo revela su peso real.
Mermas por módulo. Se cuentan los módulos desechados y se valora el material perdido en purgas, limpieza y defectos. Este término es el que más distorsiona el cálculo cuando se omite, porque un lote con muchos desechos parece barato si se divide entre todo lo fabricado.
Amortización por módulo. Se divide el coste del equipo entre los módulos buenos que se espera producir durante su vida útil. Es una estimación, y debe declararse como tal: si la vida útil prevista cambia, el término cambia, y eso debe quedar visible en el cálculo.
Regla de registro
Todos los términos del numerador y del denominador deben corresponder al mismo lote y al mismo periodo. Mezclar la mano de obra de un turno con los módulos buenos de otro es la forma más común de obtener un coste por módulo que parece preciso y no significa nada.
El siguiente ejemplo usa cifras redondas e inventadas solo para mostrar el funcionamiento de la fórmula. No son datos de JHIMS ni de ningún cliente: cada fábrica debe sustituirlas por sus propios registros.
Un lote produce 1.000 módulos, de los que 920 salen buenos, 60 se reparan y 20 se desechan. Los costes del lote son: mano de obra 400, consumibles 300, energía 50, amortización 100, retrabajo 90 y mermas 60 (unidades monetarias cualesquiera).
Coste por módulo bueno = (400 + 300 + 50 + 100 + 90 + 60) / 920 = 1.000 / 920 ≈ 1,09
Si el mismo lote se dividiera entre los 1.000 módulos fabricados, el resultado sería 1,00: un 8% más bajo y falso, porque 80 módulos no son vendibles. Y si además se olvidara el retrabajo, el resultado bajaría a 0,99, ocultando justo el problema que más conviene corregir.
La lección del ejemplo no está en las cifras, sino en la sensibilidad del resultado: el denominador (módulos buenos) y el retrabajo son las dos palancas que más cambian el número, y por eso son las dos primeras que conviene medir bien.
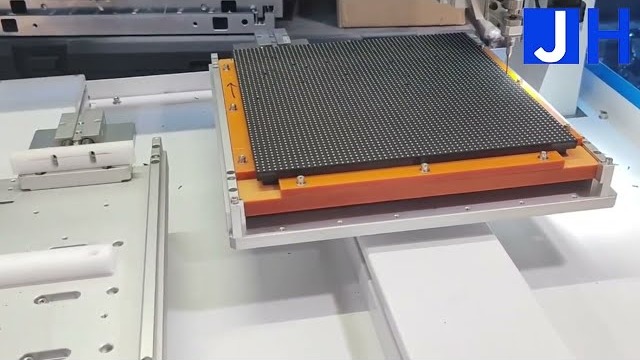
El atornillado manual es uno de los puestos donde la mano de obra y el retrabajo pesan más en el coste por módulo.
Atornillado manual. Cada módulo LED lleva varios tornillos, y el atornillado manual suma tiempo de operario, variabilidad del par aplicado y reparaciones por tornillos mal apretados o dañados. Cuando la mano de obra y el retrabajo dominan el coste por módulo, automatizar este puesto ataca directamente los dos términos más pesados de la fórmula. Los criterios para elegir el equipo adecuado, con sus condiciones de aplicación y sus límites, están desarrollados en nuestra guía de selección de máquinas de atornillado para producción de módulos LED.
Dosificación irregular. Un volumen de adhesivo inconsistente genera a la vez desperdicio de material y módulos defectuosos: paga dos veces, en consumibles y en mermas. Por eso en la dosificación conviene mirar la repetibilidad declarada del equipo y su sistema de verificación, no solo la velocidad. A modo de referencia, la dispensadora JH-D900 de JHIMS declara una repetibilidad de ±0,02 mm y un control de peso de 0,005 mg, datos publicados en su página de producto.
Defectos detectados tarde. Un defecto que se detecta en la inspección final ya ha consumido todos los procesos anteriores, mientras que el mismo defecto detectado en la estación donde se produce solo cuesta su reparación. El coste del retrabajo depende tanto de la tasa de defectos como del punto de la línea donde se detectan.
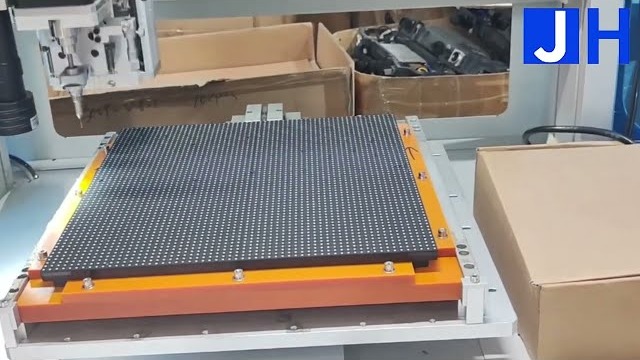
Cada tornillo mal apretado que llega a reparación suma mano de obra y material al numerador de la fórmula.
El coste por módulo bueno sirve para tres decisiones concretas:
Comparar presupuestos de equipos. Dos máquinas con el mismo precio pueden dar costes por módulo muy distintos si una exige más operarios, más retrabajo o más mermas. La comparación válida exige el mismo denominador: módulos buenos por turno, no módulos fabricados por hora.
Priorizar la mejora. Si la mano de obra domina, la prioridad es automatizar puestos manuales; si dominan las mermas, la prioridad es la estabilidad del proceso (dosificación, inspección en línea); si domina el retrabajo, la prioridad es detectar antes. Atacar el bloque equivocado deja el coste casi intacto.
Pedir un presupuesto con fundamento. Antes de solicitar una oferta, conviene llevar medidos los seis bloques del lote actual. Un proveedor que recibe solo el volumen mensual no puede estimar el ahorro real; un proveedor que recibe el desglose puede señalar qué bloque va a reducir y en cuánto, y esa afirmación queda luego verificable en la línea.
¿Basta con dividir el coste de los materiales entre los módulos fabricados?
No. Ese cálculo ignora mano de obra, retrabajo, mermas y amortización, y usa como denominador módulos que en parte no son vendibles. Sirve como referencia rápida de material, pero no como coste real.
¿Con qué frecuencia conviene recalcular?
En cada cambio de producto o de proceso, y como mínimo una vez por periodo de producción representativo (por ejemplo, un lote completo o una semana). Un cálculo de un solo día bueno no representa la línea.
¿El coste por módulo bueno puede bajar aunque el coste total suba?
Sí, si los módulos buenos crecen más deprisa que los costes: por ejemplo, al reducir el retrabajo. Por eso el indicador debe leerse junto al número absoluto de módulos buenos, nunca solo.
Guía de selección de máquinas de atornillado para producción de módulos LED: Guía de selección de máquinas de atornillado para módulos LED
Máquina de atornillado de sobremesa ZM320: Máquina de atornillado de sobremesa ZM320
Dispensadora automática de alta precisión JH-D900: Dispensadora automática de alta precisión JH-D900
Para solicitar datos técnicos o un presupuesto adaptado a su línea de módulos LED, escriba a [email protected] indicando los seis bloques de coste de su lote actual: con ese desglose, JHIMS puede señalar qué puesto conviene automatizar primero.
JHIMS — Shenzhen Jinghe Technology Co., Ltd., fabricante de equipos SMT y de automatización para producción de módulos LED.


 Teams
 whatsapp
 telegram
