Noticias
Respuesta directa: La mayoría de los retrasos en la puesta en marcha de una línea SMT llave en mano no los provoca una máquina defectuosa. Los provocan tres fallos del comprador: el sitio no estaba listo cuando llegaron las máquinas, nadie definió por escrito qué significa "línea aceptada" y la línea se compró como una lista de máquinas sueltas en lugar de un sistema.
Los 7 errores, de un vistazo: 1) recibir las máquinas sin preparar el sitio · 2) aceptar la línea sin criterios escritos · 3) ignorar la interfaz entre máquinas · 4) saltarse la cualificación del proceso con tus propias placas · 5) dejar la formación para el final · 6) olvidar la infraestructura de datos · 7) confundir la velocidad especificada con la capacidad real.
Directores de planta, jefes de proyecto e ingenieros de proceso que van a recibir una línea SMT completa de un proveedor llave en mano (impresora de pasta → SPI → colocadora → horno de reflujo → AOI). Si tu compra es una sola máquina aislada, gran parte de lo que sigue también aplica, pero el foco aquí es la instalación como sistema: lo que falla entre las máquinas, no dentro de ellas.
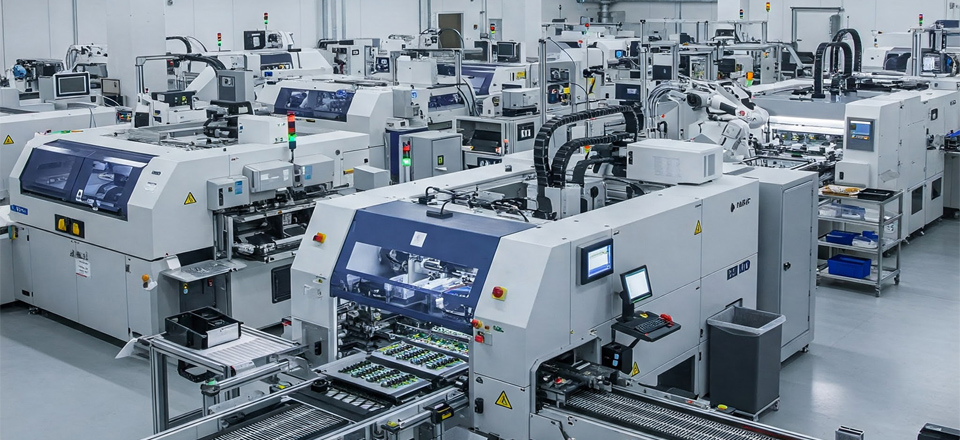
Es el error más caro y el más frecuente. Una línea SMT de alta velocidad mide entre 25 y 35 metros de largo, y un solo equipo de colocación, cargado de alimentadores, puede superar los 6.000 kg. Las guías de diseño de sitios SMT recomiendan una capacidad de carga del suelo de al menos 500 kgf/m², y de 7,5 kN/m² o más para líneas de alta velocidad. Si el suelo cede o se agrieta meses después, la precisión de los equipos se degrada y nadie te devuelve el tiempo perdido.
Servicios que deben estar listos el día de la entrega:
Cómo evitarlo: pide al proveedor su lista de preparación del sitio (site preparation checklist) con la oferta, no con el aviso de embarque. Marca en el plano de planta cada toma eléctrica, cada bajada de aire y cada conducto de extracción antes de firmar el contrato.
La trampa clásica es la "placa dorada": la línea pasa la aceptación con una placa de referencia perfecta en la fábrica del proveedor y falla con tu mezcla real de productos en tu planta. Cuando eso ocurre, la pregunta productiva no es "qué máquina está mal", sino "qué capa falló": el equipo, la integración de la línea o el proceso de aceptación que nunca se escribió.
La aceptación debe definirse antes de la orden de compra, no después de la instalación: qué familia de productos se va a probar (no una sola placa), cuántas placas forman la muestra, qué Cpk o qué tasa de defectos se exige y qué documentos se entregan (informes de prueba firmados, manuales, lista de repuestos). Y el calendario de pagos debe estar atado a la firma de esa aceptación: pagar el saldo antes de tener criterios medibles es regalar tu única palanca de negociación.
Cómo evitarlo: escribe una página con los criterios de aceptación y adjúntala al contrato. Si el proveedor se niega a firmar criterios medibles, ya tienes tu respuesta antes de pagar.
Una línea es una cadena de traspasos de placas. Si dos máquinas no se "entienden", la placa se atasca, se cae o se identifica mal, y el fallo parece aleatorio. Dos puntos críticos:
Cómo evitarlo: en la oferta, exige una tabla máquina por máquina con protocolo de interfaz (SMEMA/Hermes), altura de transportador y rango de anchos. Lo que no esté en la tabla no existe.
Instalar no es producir. Entre la instalación mecánica y la producción estable hay una fase que muchos compradores comprimen por prisa: la cualificación del proceso con sus propias placas.
Cómo evitarlo: reserva en el cronograma al menos una semana de cualificación después de la instalación mecánica, con tus placas y tus operarios, antes del primer lote vendible.
El escenario típico: el ingeniero del proveedor termina la instalación, da un curso exprés de dos horas y se va. Dos semanas después, un cambio de producto, una alarma que nadie entiende o un alimentador mal montado paran la línea, y el "ahorro" en formación se paga en tiempo muerto.
La formación debe ocurrir durante la puesta en marcha, con tus operarios ejecutando cambios de producto, resolviendo alarmas reales y haciendo el mantenimiento básico bajo supervisión. Un proveedor serio de línea completa incluye en su equipo un ingeniero de puesta en marcha cuya función es instalar, poner en marcha y formar a tus operarios, no solo "entregar máquinas".
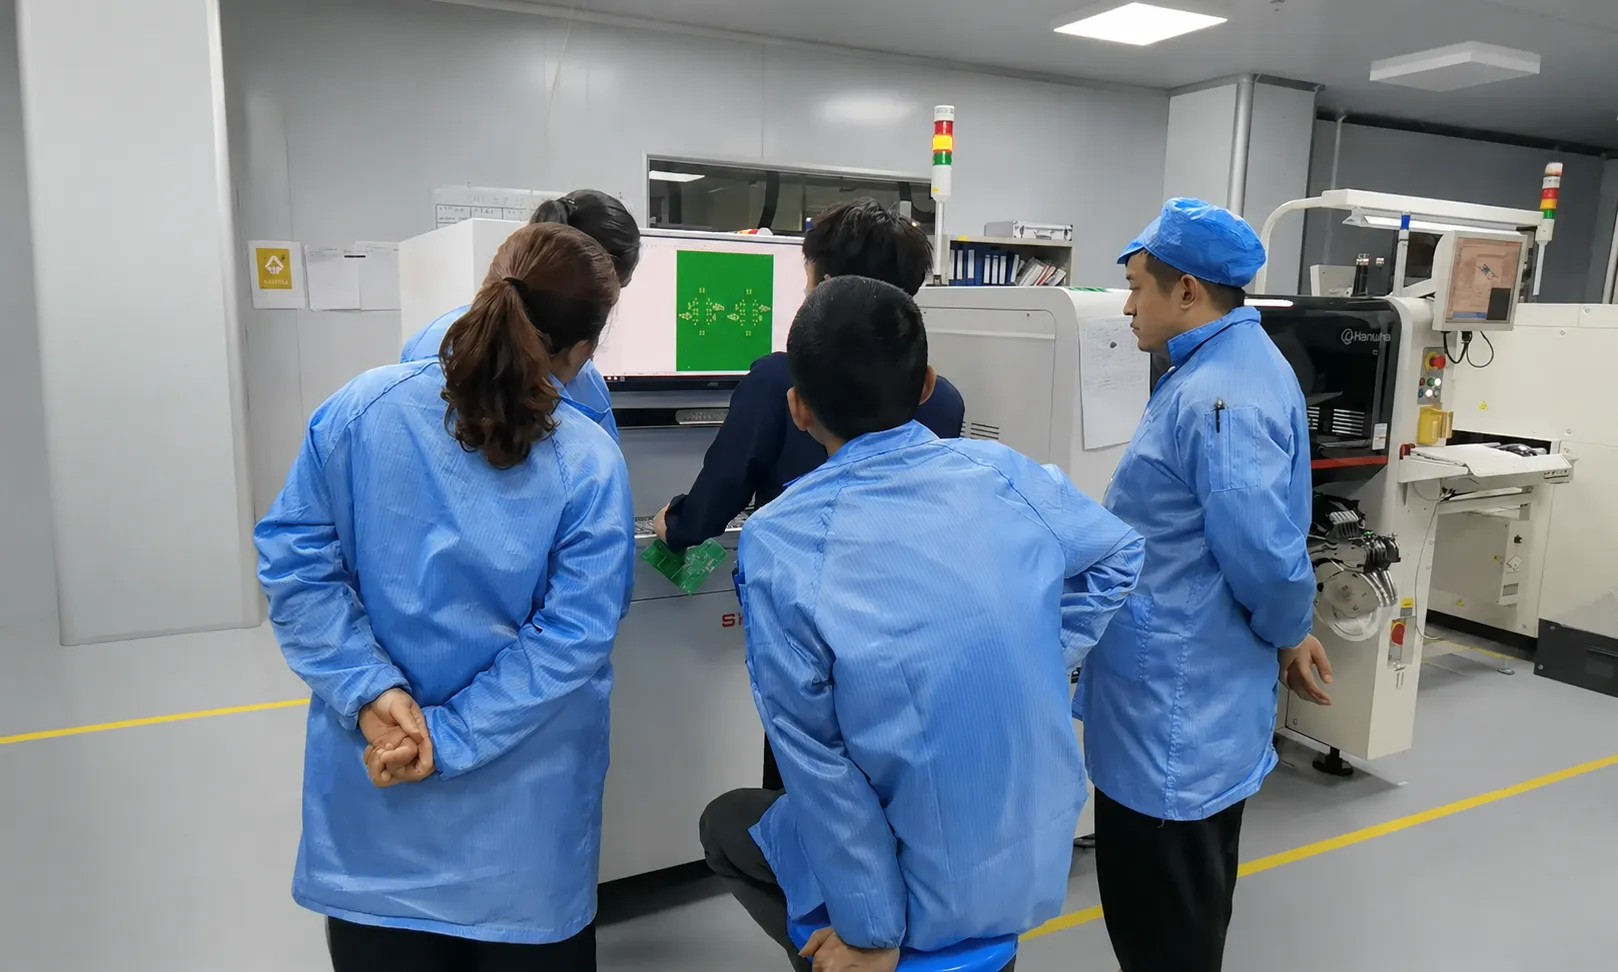
Cómo evitarlo: define en el contrato cuántos operarios se forman, en qué máquinas y con qué nivel (operación, cambio de producto, mantenimiento básico). Pide los manuales en tu idioma antes de la instalación.
La trazabilidad es la reforma más cara de la industria: añadirla después, cuando un cliente de automoción o de electrónica industrial la exige en una auditoría, cuesta varias veces más que preverla. Si tu mercado objetivo puede pedir trazabilidad por placa (qué lote de componentes, qué programa, qué resultados de inspección), la red de planta, los lectores de códigos y el software deben planificarse con la línea, no después.
Lo mismo aplica a la integración con tu sistema de gestión: que los datos "aparezcan en un panel" no significa que la integración esté completa; la precisión de los datos y la estabilidad de los eventos son lo que decide si sirve para decidir.
Cómo evitarlo: pregunta antes de comprar: ¿qué datos exporta cada máquina, en qué formato y hacia dónde? Si la respuesta es vaga, la integración la pagarás tú después.
Sobre-especificar la velocidad de colocación mientras se descuida la estabilidad del proceso aumenta la variación y la carga de mantenimiento: es una de las lecciones más repetidas en proyectos de líneas para electrónica exigente. La capacidad real de una línea la fija el cuello de botella del sistema completo (impresión, colocación, reflujo, inspección y cambios de producto), no la cifra más alta de ninguna ficha técnica.
Comprar "la máquina más rápida" para una línea desequilibrada es pagar de más por un cuello de botella que no se mueve. La pregunta correcta no es "¿cuántos componentes por hora coloca?", sino "¿cuántas placas buenas por turno produce esta línea con mi mezcla de productos?".
Úsala ocho semanas antes de la fecha de entrega prevista. Todo lo que no esté marcado es un riesgo con fecha.
| Categoría | Verificación | Por qué importa |
|---|---|---|
| Sitio | Capacidad de carga del suelo verificada para cada posición de máquina | Un suelo que cede degrada la precisión de forma irreversible |
| Sitio | Tomas eléctricas trifásicas + tierra independiente en cada posición | El horno de reflujo es el mayor consumidor; su arranque afecta al resto |
| Sitio | Aire comprimido seco y sin aceite, con tomas en posición | Sin aire en el punto exacto, la instalación se detiene el día uno |
| Sitio | Conducto de extracción del horno instalado y probado | Sin extracción suficiente, el perfil térmico es inestable |
| Sitio | Control ESD: suelos, pulseras y puesta a tierra de equipos | Un daño por ESD no se ve hasta que el cliente devuelve el lote |
| Integración | Tabla de interfaces máquina por máquina (SMEMA/Hermes, altura, anchos) | Los fallos "misteriosos" de traspaso nacen aquí |
| Proceso | Semana de cualificación reservada con tus placas reales | Instalar no es producir; el perfil debe medirse, no copiarse |
| Personas | Operarios designados y plan de formación firmado | Sin formación durante la puesta en marcha, la línea se para a las dos semanas |
| Red de planta, lectores de códigos y destino de los datos definidos | Añadir trazabilidad después cuesta varias veces más | |
| Contrato | Criterios de aceptación escritos (productos, muestra, Cpk) + pagos atados a la firma | Sin criterios medibles no hay aceptación, solo discusión |
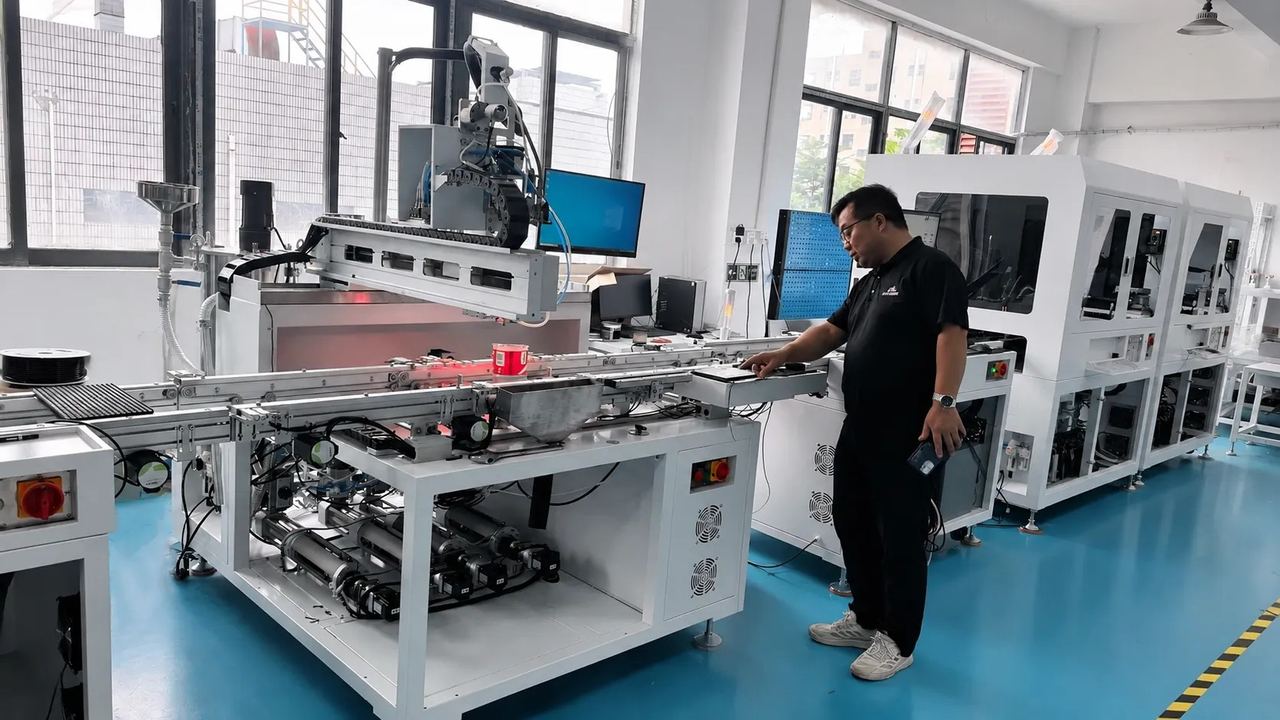
Todo lo anterior se vuelve más sencillo cuando un solo proveedor asume la línea entera: una sola empresa responsable de impresora, colocación, reflujo e inspección, un solo equipo que instala y forma, y una sola garantía que seguir. Shenzhen Jinghe Technology Co., Ltd. (JHIMS) trabaja precisamente con ese modelo: su ingeniero de puesta en marcha instala la línea, la pone en marcha y forma a los operarios del cliente.
Antes del envío, cada máquina pasa una prueba de funcionamiento continuo de 48 horas simulando producción con los parámetros reales del proceso del cliente, con exigencia de cero fallos, y una inspección final de más de 120 puntos con informe de pruebas firmado (ver el proceso de control de calidad de JHIMS).
Si estás evaluando una línea SMT completa, pide siempre tres cosas antes de firmar: la lista de preparación del sitio con la oferta, los criterios de aceptación por escrito y el plan de formación con nombres y fechas. Lo que un proveedor no quiera poner por escrito antes del pago, lo discutirás después sin palanca.
¿Cuánto tiempo lleva una instalación típica de línea SMT?
Depende del tamaño de la línea y del estado del sitio, pero una referencia de trabajo razonable es: 1–2 semanas de instalación mecánica, 1 semana de cualificación del proceso con tus placas y formación en paralelo. Si el sitio no está preparado, añade el retraso de obra civil: por eso la preparación del sitio empieza con la oferta, no con el embarque.
¿Quién debe preparar el sitio, el comprador o el proveedor?
El comprador ejecuta la obra (suelo, electricidad, aire, extracción), pero el proveedor debe entregar la lista exacta de requisitos con la oferta. Si el proveedor no te da esa lista por escrito, no tienes contra qué verificar.
¿SMEMA o Hermes?
IPC-HERMES-9852 es el sucesor oficial de IPC-SMEMA-9851. Para una línea nueva, Hermes simplifica el cableado (Ethernet) y la identificación de placas; para ampliar una línea SMEMA existente, planifica la adaptación entre protocolos. Lo importante no es la sigla, sino que toda la línea hable el mismo idioma.
¿Qué documentos debo exigir en la aceptación?
Como mínimo: informe de pruebas firmado por máquina, registros de cualificación del proceso (perfiles de reflujo medidos, validación de impresión), manuales de operación y mantenimiento, lista de repuestos recomendados y certificados (por ejemplo, marcado CE de la maquinaria). Sin documentos no hay aceptación completa.
Contacto
Para una cotización de línea SMT completa con lista de preparación del sitio y plan de puesta en marcha: [email protected].


 Teams
 whatsapp
 telegram
