Noticias
Respuesta directa: el recubrimiento GOB no corrige una superficie sucia o húmeda: la encapsula. Por eso, antes de dosificar, el módulo debe pasar tres controles en este orden: inspección de la superficie, limpieza y secado según la hoja de datos del adhesivo, y una prueba de adherencia en un módulo testigo con el mismo lote de adhesivo y la misma preparación. Si alguno de los tres no se cumple, no se autoriza la serie: se corrige la preparación y se repite la prueba. Ajustar la máquina de dosificación no compensa una preparación deficiente.
Este artículo aplica a módulos LED ya montados que van a recibir recubrimiento GOB, antes de la dosificación. No trata la selección del adhesivo, el diseño de la trayectoria de dosificación, el curado ni la reparación de un módulo ya recubierto: esos temas tienen su propio artículo o su propia decisión de proceso. Tampoco sustituye la hoja de datos del adhesivo ni el procedimiento interno escrito de cada fábrica: cuando este artículo dice «según la hoja de datos», esa hoja manda.
Una capa de adhesivo aplicada sobre polvo, residuos o humedad puede perder adherencia en zonas localizadas, atrapar aire bajo la capa o dejar bordes mal sellados. Esos defectos no siempre se ven en el momento de dosificar: pueden aparecer en la inspección posterior, en el curado o en el uso. Por eso la preparación no es un paso cosmético, sino una condición para que el recubrimiento cumpla su función protectora y óptica. La aceptación del lote ya recubierto se verifica después, con sus propios criterios; aquí se trata de evitar que el defecto nazca antes de dosificar.
Antes de limpiar, conviene saber qué se está buscando, porque cada contaminante viene de un sitio distinto y se corrige de forma distinta:
| Contaminante | De dónde suele venir | Señal que puede dejar | Qué hacer antes de dosificar |
|---|---|---|---|
| Polvo y partículas | Manipulación, ambiente del taller, restos del proceso anterior | Puntos visibles sobre la superficie, bordes irregulares | Retirar según el procedimiento interno, sin tocar la superficie con las manos desnudas |
| Residuos de flux | Soldadura previa del módulo | Película o brillo irregular en zonas localizadas | Limpiar con el método y el producto que indique la hoja de datos del adhesivo |
| Huellas, grasa y aceite | Manipulación sin guantes adecuados, herramientas contaminadas | Zonas donde el adhesivo no moja de forma uniforme | Volver a limpiar la zona y revisar el modo de manipulación |
| Humedad | Almacenamiento, condensación, limpieza sin secado completo | Adherencia débil, burbujas bajo la capa | Secar completamente antes de dosificar y registrar el tiempo de secado |
Ningún renglón de esta tabla sustituye un límite numérico: los valores de aceptación (por ejemplo, cuánta contaminación es admisible o cuánto tiempo de secado exige cada adhesivo) deben estar escritos en el procedimiento interno o en la hoja de datos del adhesivo. Si no están escritos, ese es el primer hueco que hay que cerrar, no un número que se pueda improvisar en la línea.
1. Inspeccionar la superficie con buena iluminación antes de cualquier limpieza. Anotar qué se ve y dónde: la inspección sin registro no sirve para decidir después.
2. Retirar las partículas sueltas por el método que indique el procedimiento interno, sin arrastrar suciedad de una zona a otra.
3. Limpiar según la hoja de datos del adhesivo: producto, método y tiempo de contacto que esa hoja indique. Un limpiador adecuado para un adhesivo puede ser incompatible con otro.
4. Secar completamente. No dosificar sobre una superficie que todavía conserva restos de limpiador o humedad visible: el secado forma parte de la preparación, no es tiempo muerto.
5. Manipular el módulo limpio solo por los bordes o con los útiles previstos, para no recontaminar la superficie que se acaba de preparar.
6. Dosificar el módulo testigo (sección 5) antes de autorizar la serie. Solo después de una prueba aceptada se dosifica la serie.
La prueba consiste en preparar un módulo testigo exactamente igual que la serie —misma limpieza, mismo secado, mismo lote de adhesivo—, dosificarlo y curarlo según la hoja de datos, y después inspeccionar bordes y superficie. Los criterios de aceptación deben estar definidos por escrito antes de la prueba: qué se considera adherencia aceptable y qué obliga a detener la serie. Si la prueba no es aceptable, la primera hipótesis que hay que revisar es la preparación (limpieza, secado, lote de adhesivo y manipulación), no los parámetros de la máquina. Cambiar de lote de adhesivo o de método de limpieza exige una prueba nueva: la prueba anterior no cubre un cambio de condiciones.
La preparación de la superficie no exime de verificar el equipo de dosificación, porque un cabezal o una válvula en mal estado puede arruinar una superficie bien preparada. Antes de la serie hay que verificar la boquilla y la válvula (limpias, sin restos de adhesivo curado y sin desgaste visible que altere la dosificación), el programa y el útil de sujeción (el programa correcto para ese módulo y el útil que corresponde a su formato), la presión de aire y los parámetros (los valores que indique el manual de la máquina para ese modelo, no valores copiados de otro equipo) y la primera dosificación de verificación, observada antes de continuar con la serie.
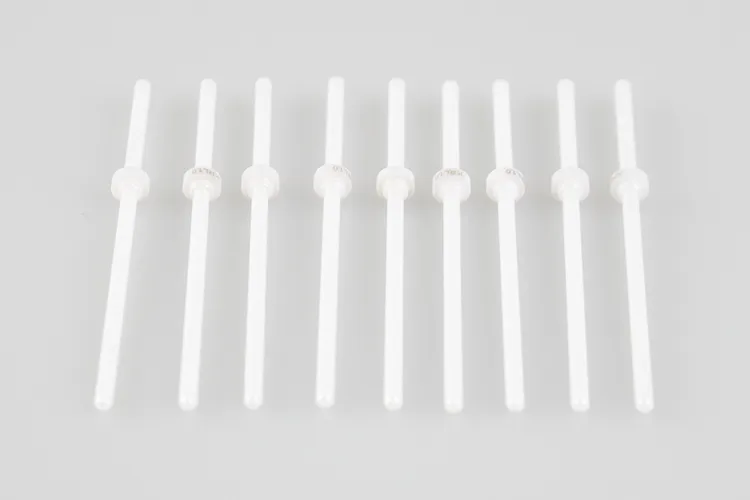
Varillas cerámicas para sistemas de microdosificación: las piezas de la válvula también forman parte de la verificación previa, porque su desgaste altera la dosificación sobre una superficie bien preparada.
En el caso de la máquina de dosificación GOB GOB-LXS330 de JHIMS, la página del producto indica una precisión de funcionamiento de ±0,05 mm, una velocidad de funcionamiento de 200 mm/s, una capacidad de cola de 30 L, una presión de entrada de 0,5–0,8 MPa, un tamaño de útil de 400 × 400 mm y programación por enseñanza, con PLC Panasonic y pantalla táctil. Esos valores describen la máquina, no la preparación: una máquina precisa no compensa una superficie mal preparada, y una superficie bien preparada no compensa un programa equivocado. Como referencia de precisión de dosificación en otro equipo, la JH-D900 de JHIMS indica una precisión de repetición de ±0,02 mm y dosificación por chorro de hasta 200 puntos por segundo; se cita solo como referencia de dosificación, no es una máquina GOB.
Dosificar inmediatamente después de limpiar, sin dejar secar la superficie. Tocar la superficie limpia con las manos o con guantes ya contaminados. Cambiar de lote de adhesivo o de limpiador sin repetir la prueba en el módulo testigo. Confundir «superficie que parece limpia» con «superficie verificada»: la inspección visual es necesaria, pero la prueba de adherencia es la que autoriza la serie. Corregir un fallo de adherencia tocando solo los parámetros de dosificación, sin revisar limpieza, secado y manipulación. No registrar qué se limpió, con qué, cuánto tiempo se secó y con qué lote se probó: sin registro, el siguiente lote no puede repetir lo que funcionó.
| Control | Sí / No | Observación |
|---|---|---|
| Superficie inspeccionada con buena iluminación y con registro | ||
| Limpieza realizada según la hoja de datos del adhesivo | ||
| Secado completo antes de dosificar | ||
| Manipulación posterior sin recontaminación | ||
| Módulo testigo dosificado y curado según la hoja de datos | ||
| Criterios de aceptación definidos por escrito antes de la prueba | ||
| Prueba de adherencia aceptada | ||
| Boquilla, válvula, programa y útil verificados | ||
| Lote de adhesivo y lote de limpiador registrados |
Si algún renglón es «No», la serie no se autoriza hasta corregirlo y, cuando corresponda, repetir la prueba en el módulo testigo.
No se recubre cuando la superficie no ha pasado la inspección, cuando el secado no está completo, cuando la prueba del módulo testigo no es aceptable, cuando se ha cambiado de lote de adhesivo o de limpiador sin una prueba nueva, o cuando los criterios de aceptación no están definidos por escrito. Detener la serie en esos casos no es perder producción: es evitar que un defecto de preparación quede encapsulado bajo el recubrimiento.
¿La limpieza puede ser la misma para cualquier adhesivo GOB?
No. Cada adhesivo tiene su propia hoja de datos: el producto de limpieza, el método y el tiempo de contacto deben ser los que esa hoja indique.
¿Basta con que la superficie parezca limpia?
No. La inspección visual es el primer control, pero la autorización de la serie la da la prueba de adherencia en el módulo testigo.
¿Un equipo de dosificación más preciso compensa una mala preparación?
No. La precisión describe la dosificación; la adherencia depende también de la superficie. Ambos controles son necesarios.
¿Hay que repetir la prueba si cambia el lote de adhesivo?
Sí. La prueba anterior corresponde a las condiciones anteriores; un cambio de lote, de limpiador o de método exige una prueba nueva.
La máquina de dosificación GOB a la que se refiere la sección 6 es la GOB-LXS330 de JHIMS, con las especificaciones verificadas citadas en esa sección. Como lectura relacionada, la solución GOB en línea LM661 de JHIMS describe el proceso GOB en línea; y el vídeo oficial del proceso GOB de JHIMS muestra la dosificación GOB en producción. Ninguno de esos enlaces sustituye la hoja de datos del adhesivo ni el procedimiento interno de cada fábrica.
Para consultas sobre equipos de dosificación GOB y módulos LED, escriba a [email protected].
Shenzhen Jinghe Technology Co., Ltd. (JHIMS) — Equipos SMT y soluciones de automatización para la fabricación electrónica. Contacto: [email protected].


 Teams
 whatsapp
 telegram
